
制造工艺 / 系统课时
运用单段执行和进给倍率控制
运用单段执行和进给倍率控制
第一次试运行 NC 程序时,需要让刀具运动能够逐段观察,并在异常出现时及时暂停。本课以立式加工中心的空程核对为例,区分单段执行、空运行、进给倍率和进给保持,形成启动、观察、暂停及终止程序的安全操作顺序。
学习目标
- 区分单段、空运行、进给倍率、快速倍率和进给保持的作用边界。
- 在授权的仿真或空程检查中,按顺序完成启动、逐段核对和暂停。
- 用给定进给值计算倍率效果,识别需要停止核查的异常。
分清五项控制的作用
| 控制 | 直接作用 | 不能误认为 |
|---|---|---|
| 单段执行(SINGLE BLOCK) | 每按一次循环启动,通常执行一个程序段后等待下一次启动 | 每个内部动作、固定循环子动作都一定逐一暂停 |
| 空运行(DRY RUN) | 在支持该功能的机床上以试运行方式检查实际轴运动,通常不切削工件 | 纯屏幕仿真;主轴、换刀等一定不会动作 |
| 进给倍率(FEED OVERRIDE) | 按百分比调整受控的编程进给速度 | 可以同样减慢 G00 快速移动 |
| 快速倍率(RAPID OVERRIDE) | 单独限制 G00 快速移动速度 |
能替代进给倍率 |
| 进给保持(FEED HOLD) | 在执行中请求轴进给停止,待确认后再恢复 | 急停;保证主轴、冷却液立即停止 |
以常见 Haas 控制面板为例,SINGLE BLOCK 用于逐段运行,CYCLE START 用于继续,FEED HOLD 用于暂停轴运动。不同系统按键名称、覆盖范围和停止时机可能不同,应以本机手册为准。具体按键对应可参阅 Haas 官方铣床控制器说明。
启动前设定安全边界
先使用控制系统的图形仿真或经过审核的离线仿真核对路径,再由具备操作资质的人员按现场作业规程安排机床空程检查。若要在实体机上试运行,必须确认夹具和刀具无干涉、人员离开防护区,安全门和联锁正常。
- 核对程序号、当前刀具、工件坐标系、刀长补偿、单位与绝对/增量模式,并确认预计运动路径和安全退刀高度。
- 打开单段执行,检查屏幕上的生效指示;初次验证可将进给倍率设为 25%、快速倍率设为 5%~25%,具体档位以设备实际支持为准。
- 确认下一程序段是否包含快速定位、进给、主轴启动或换刀,并观察当前位置、剩余距离和模态状态;在没有明确下一步动作前不按循环启动。
- 需要空运行时,先查清本机
DRY RUN是否使实体轴运动、是否覆盖原程序F值,以及主轴和刀库是否动作。仅有GRAPHICS图形模拟功能的机型,不得将它误当实体机空运行。
例如,假定程序中的工件上表面为 Z0,夹具最高点为 Z+8 mm,预计横移时刀尖位于 Z+20 mm,几何净空只有 12 mm。还须计入装夹误差、工件实际高度及刀具外形;若核算后余量不足,即使快速倍率调到 5% 也不得启动。
逐段观察和异常分流
开始前确认防护门关闭、视线能够覆盖加工区、手可迅速触及进给保持与急停。对带有实际运动的检查,必须有人现场监护,不得离机运行。
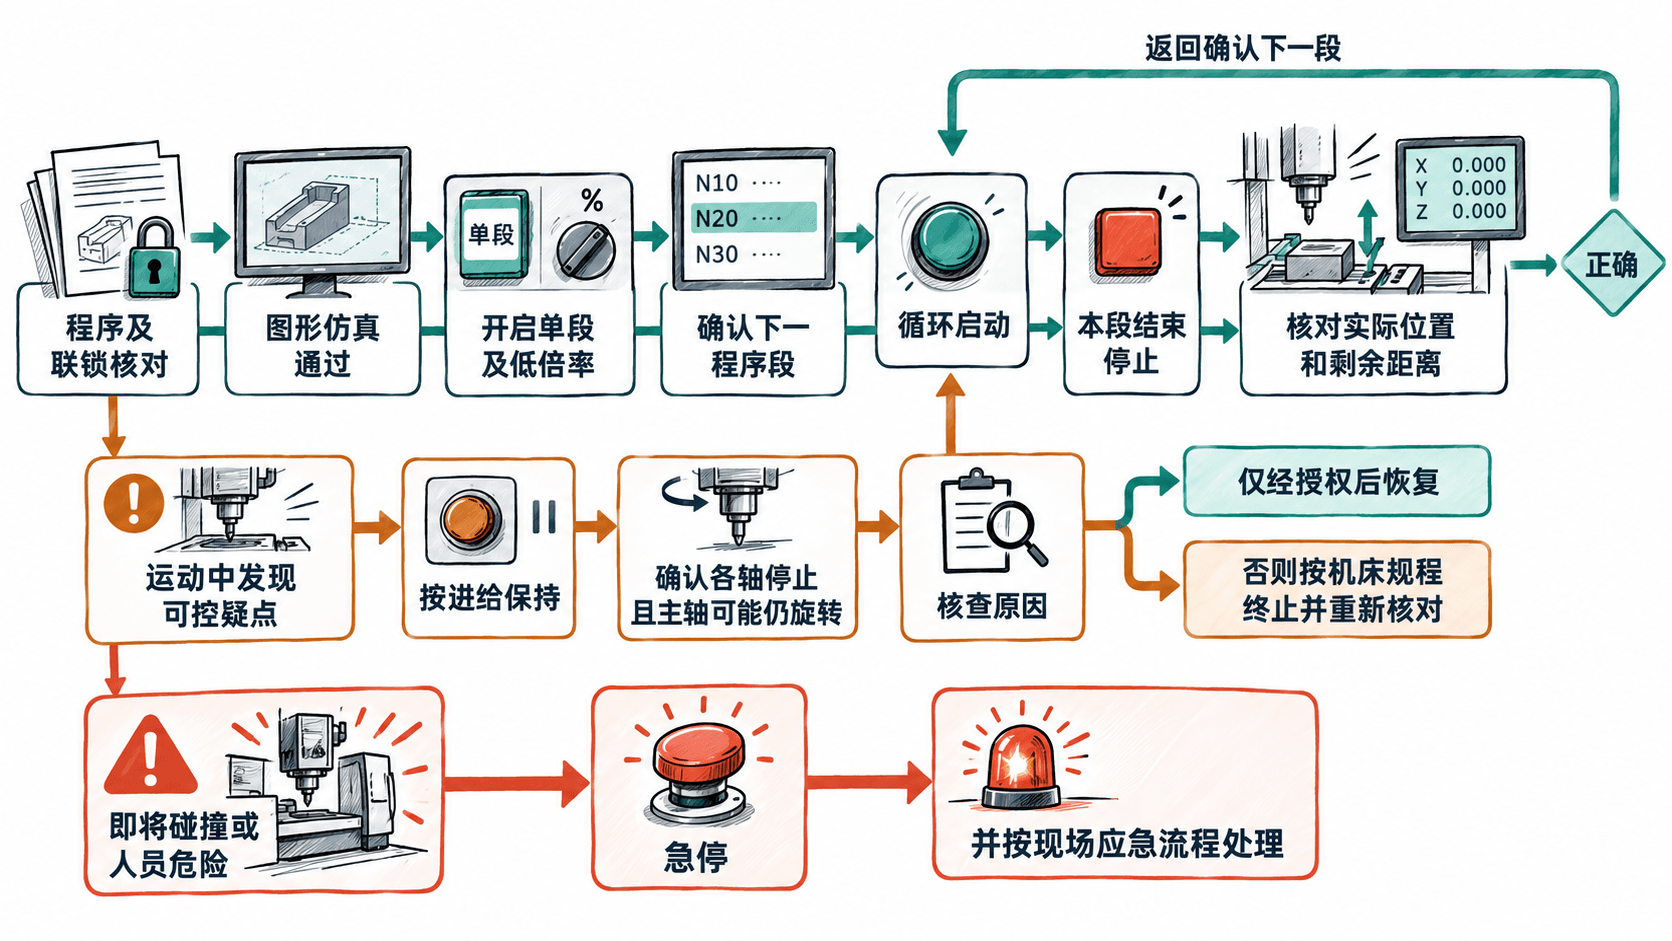
- 选择已审核程序与自动运行模式,核实单段指示、倍率及下一段的运动方向。
- 按一次循环启动,让当前程序段执行;观察机床实际位置、剩余行程及刀具与夹具的距离,不只看屏幕高亮的程序行。
- 程序段结束、系统进入单段等待后,先确认结果,再决定是否按下一次循环启动。不要连续快速按键绕过检查。
- 运动中发现路径、坐标或声音异常,按进给保持并等待轴确实停止;主轴可能继续转动,禁止开门接近旋转刀具。
- 若存在迫在眉睫的碰撞或人身危险,应立即按急停并按现场应急规程处置。一般性停机及
RESET应按控制系统规定操作,不能把复位后直接重新启动当作继续运行。
用倍率算例核对显示和动作
假设程序采用每分钟进给模式 G94,指定 F200,即 200 mm/min。在该进给指令受倍率控制、且机床已达到稳定进给速度的条件下:
| 进给倍率 | 理论进给速度 | 理论完成 10 mm 直线进给的时间 |
|---|---|---|
| 25% | 50 mm/min | 12 s |
| 50% | 100 mm/min | 6 s |
| 100% | 200 mm/min | 3 s |
实际执行还会受到加减速、插补和机床限制影响,短行程未必达到表中速度。G00 快速定位不按此表换算,应另看快速倍率;螺纹、刚性攻丝等同步运动的倍率行为也应按本机说明确认。
在仿真或批准的无切削检查中,记录三项验收结果:单段开启时每次循环启动是否进入预期等待状态;25% 与 50% 进给倍率下受控进给是否有相应变化;按进给保持后轴是否确实停止且恢复前是否再次核对下一动作。任何一项不符合预期,都应终止本轮核验并查明原因,不能直接切换连续加工。