
制造工艺 / 系统课时
校正车刀几何偏置与刀尖位置
校正车刀几何偏置与刀尖位置
本课用一把外圆车刀和直径 40 mm 的棒料,在离线仿真中校正 X、Z 几何偏置,记录刀尖圆弧半径与方向,再用无切削程序核对刀位、补偿号和刀尖目标位置。
学习目标
- 区分刀位号、补偿号、几何偏置与磨耗偏置。
- 按实测直径、端面基准和刀片规格登记 X、Z、R 及刀尖方向。
- 用离线仿真验证
T0101调用和空程定位,识别常见偏置错误。
看清刀位、几何与刀尖的对应关系
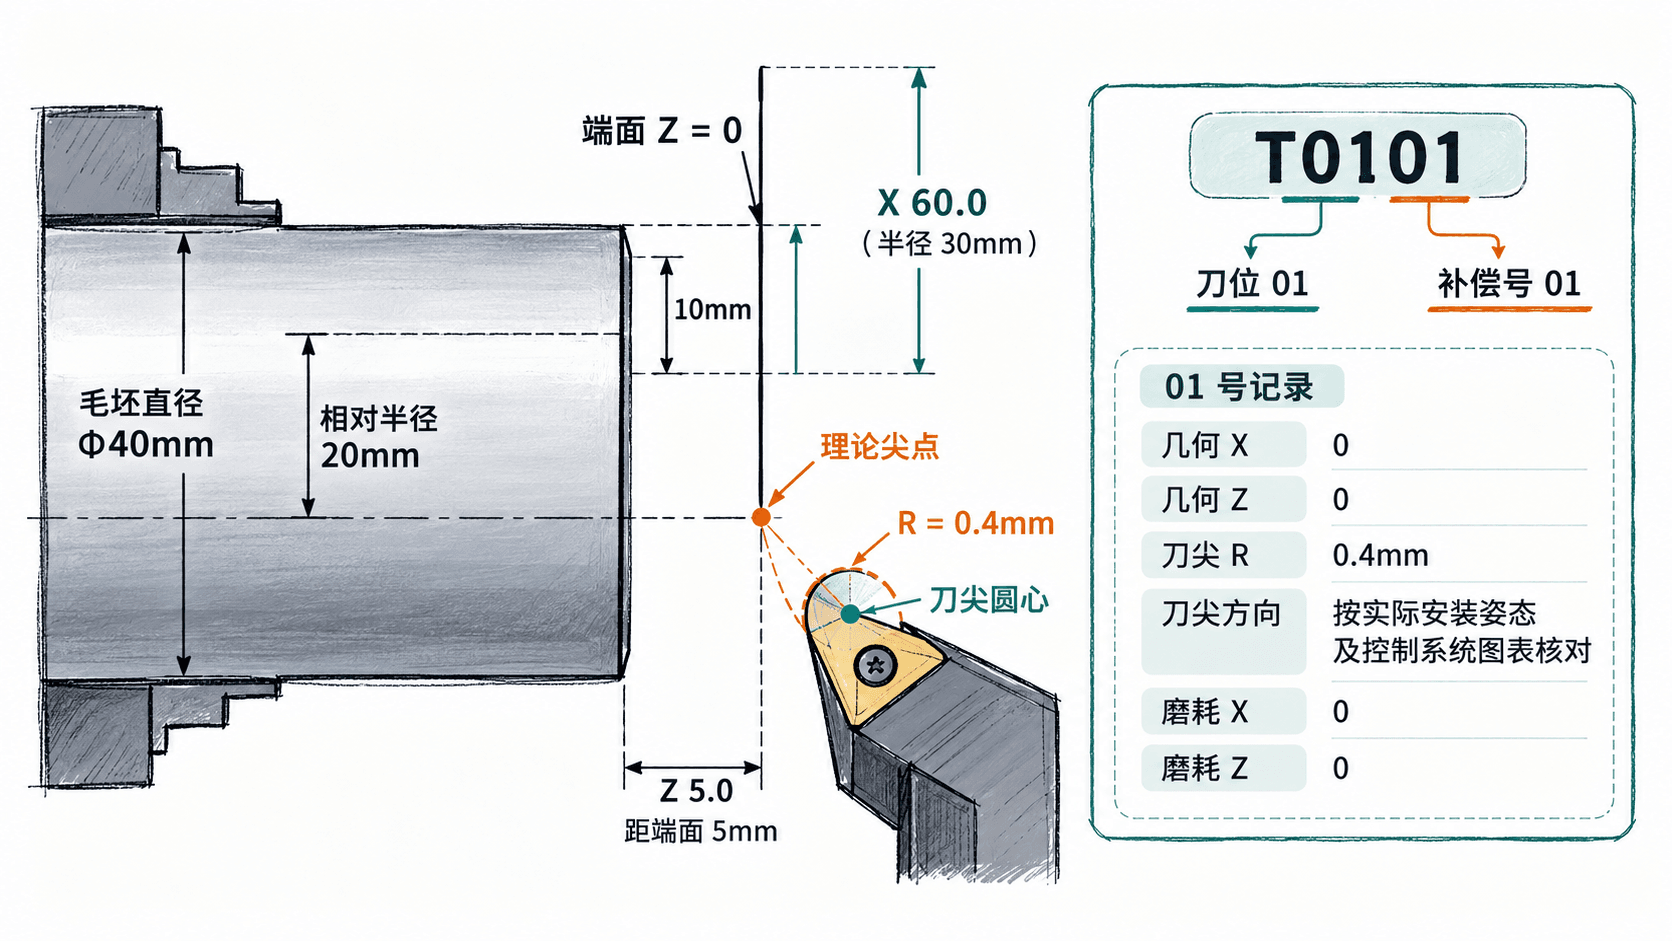
以下采用支持 Tnnoo 格式、X 轴按直径编程的 FANUC 风格两轴车床:T0101 的前两位调用 01 号刀位,后两位调用 01 号补偿;T0102 则仍选 01 号刀,却使用 02 号补偿。不同控制系统的 T 码格式可能不同,先核对仿真器说明。
几何偏置 X、Z 记录刀尖相对机床参考位置的校正量,不是直接填入零件直径或工件长度;G54 工件零点另行建立。磨耗偏置只用于试切后的微量修正,不应替代初次测量几何值。
实际刀尖具有圆弧,程序中用于定位的“理论刀尖”是两条切线的交点。使用 G41/G42 刀尖圆弧补偿加工锥面或圆弧时,控制系统要结合刀尖半径 R 与刀尖方向计算接触轨迹;方向编号必须按当前刀架位置和控制系统图表选定,不能照抄其他机床。
在仿真刀补表中录入测量结果
以支持 Haas NGC 刀补界面的离线仿真为例,先设公制、直径编程,装夹 Ø40 mm 棒料,令工件端面为 G54 Z0。使用外圆车刀,确认刀位 01 的实际刀片为刀尖半径 0.4 mm 的规格,如 CNMG 120404。不同仿真器可能只提供等效的 Tool Offset 页面。
- 打开
[OFFSET],进入Tool刀具偏置页,定位到补偿 01,确认它绑定当前 01 号刀位;切勿误改 02 行。 - 在仿真中轻切外圆一小段,沿 Z 方向退离,测量切后直径。假设量得 39.98 mm,使用
X DIAMETER MEASURE测量功能并输入39.98,由控制系统计算 X 几何偏置;不要把几何 X 手动改成 39.98。 - 轻修端面并确认零件端面基准为 Z0,按仿真器的
Z FACE MEASURE或相应对刀功能建立 Z 几何值。核对该操作写入的是 Tool Geometry,而不是再次平移G54。 - 在补偿 01 的
Radius Geometry中填0.4mm;在Tip Direction中对照系统提供的刀尖方向图选择与刀具安装姿态一致的编号。初始 X/Z Wear、Radius Wear 设为0.000。 - 退出再进入该偏置行,确认几何 X/Z 已保存、R 为
0.4、方向非误选,并且刀位和补偿行仍为 01。
用无切削程序检查刀具位置
保持仿真器刀架在卡爪、工件和尾座之外的安全区域,并先确认 X/Z 目标都在行程内。下面仅供支持 G21、G54 与 T0101 格式的离线仿真使用,不启动主轴,也不发出切削进给。
%
O0702 (OFFSET CHECK IN SIMULATION)
G21 G18 G40 (MM XZ PLANE CANCEL NOSE COMP)
G54
T0101 (TOOL 01 OFFSET 01)
G00 X60.0 Z5.0
M30
%
预期结果(人工核查仿真画面,而非自动打印日志):当前刀位为 01、补偿号为 01;程序终点的工件坐标显示 X60.000、Z5.000。在直径编程下,X60 表示距主轴中心 30 mm;相比 Ø40 毛坯半径 20 mm,径向留出 10 mm,刀尖在端面前方 5 mm。仿真路径不得与卡爪、工件或其他部件相交,且不应出现行程或刀具干涉报警。
由于示例用 G40 取消了刀尖圆弧补偿,它只能验证刀位、X/Z 几何与空程位置,不能证明 R 和刀尖方向正确。核查 R/方向还需在仿真器中预览启用相应 G41/G42 的锥面或圆弧试切轨迹,检查理论轮廓与实际刀尖接触点是否一致。
偏置不对时按现象回查
| 仿真现象 | 优先检查 | 修正动作 |
|---|---|---|
| 换上 01 号刀却整体偏位 | T0101 是否误写为 T0102 |
对齐刀位与补偿号,重新检查 01 行 |
| X 方向间隙明显不对 | 直径/半径编程模式、X 几何测量 | 确认 X60 的径向距离应为 30 mm,再重测外径 |
| 端面始终偏前或偏后 | 几何 Z 与 G54 Z0 是否混淆 |
固定工件端面零点,重做刀具 Z 对刀 |
| 外径、端面正确但锥面或圆弧不准 | R 值、刀尖方向及 G41/G42 侧别 |
核对刀片圆弧半径和系统方向图,重新预览补偿轨迹 |
若试切外径目标为 Ø40.00 mm、实测 Ø40.04 mm,且已确认该控制系统的 X 磨耗以直径量输入,可先尝试 X Wear -0.04 mm,再模拟复测;这相当于刀具在半径方向内移 0.02 mm。若系统按半径量解释磨耗,不能照用这个数字或符号。尺寸偏差应优先在确认坐标模式、刀具方向和测量无误后修正,避免把刀位映射错误掩盖成磨耗问题。