
制造工艺 / 系统课时
根据报警信息排查程序与超程
根据报警信息排查程序与超程
数控机床报警后,应先保存报警号、程序段和坐标,再区分程序语法、轴超程、固定循环及刀具补偿问题。本课以 FANUC 类三轴铣削指令为例,演示从模态追溯到修改程序、离线验证的完整排查过程。
学习目标
- 根据报警内容、触发程序段和机床位置确定排查方向。
- 回溯 G90/G91、G80/G81、G41/G42、G43/H 等模态状态,识别潜在危险运动。
- 通过两孔钻削示例验证修复,制定恢复加工前的检查条件。
停机后保留报警现场
- 确认机床已停止危险运动,记录报警编号、完整文字、程序号与触发时刻;不要仅凭复位后报警消失就判定故障已排除。
- 在机床的报警、程序及位置页面记录当前段号、前后各至少 5 个程序段、机床坐标与工件坐标。若控制器具有报警履历、模态或剩余行程页面,一并保存;页面名称依厂家而异。
- 核对机内 NC 版本及补偿表。记录当前 G54 等工件偏置、G90/G91、G17/G18/G19、G40/G41/G42、G43/H、G80/G81/G83、G98/G99 以及 D 值。
按异常类型确定检查重点
| 类型 | 常见现象 | 优先核查 |
|---|---|---|
| 语法或指令报警 | 不支持的 G/M 代码、地址缺失或指令组合非法 | 本机指令表、报警段及预读的相邻程序段 |
| 坐标超程 | X/Y/Z 软限位或硬限位提示 | 机床坐标、G54 偏置、G90/G91、目标点和 G43/H |
| 固定循环异常 | 多钻孔、退刀高度不对,或循环参数报警 | G81/G83 是否仍生效、G80、R/Z、G98/G99 |
| 刀具补偿异常 | 轮廓干涉报警或刀尖位置偏移 | G41/G42 方向、D 补偿值与进退刀线段;G43 与 H 刀长值 |
例如,假设机床 X 轴软件正限位为 500 mm,当前机床坐标 X470 mm,则 G91 G00 X50. 会使目标位置达到 X520 mm,超出限位 20 mm。此时必须确认增量模式和目标坐标,不能通过放宽软限位来消除报警。
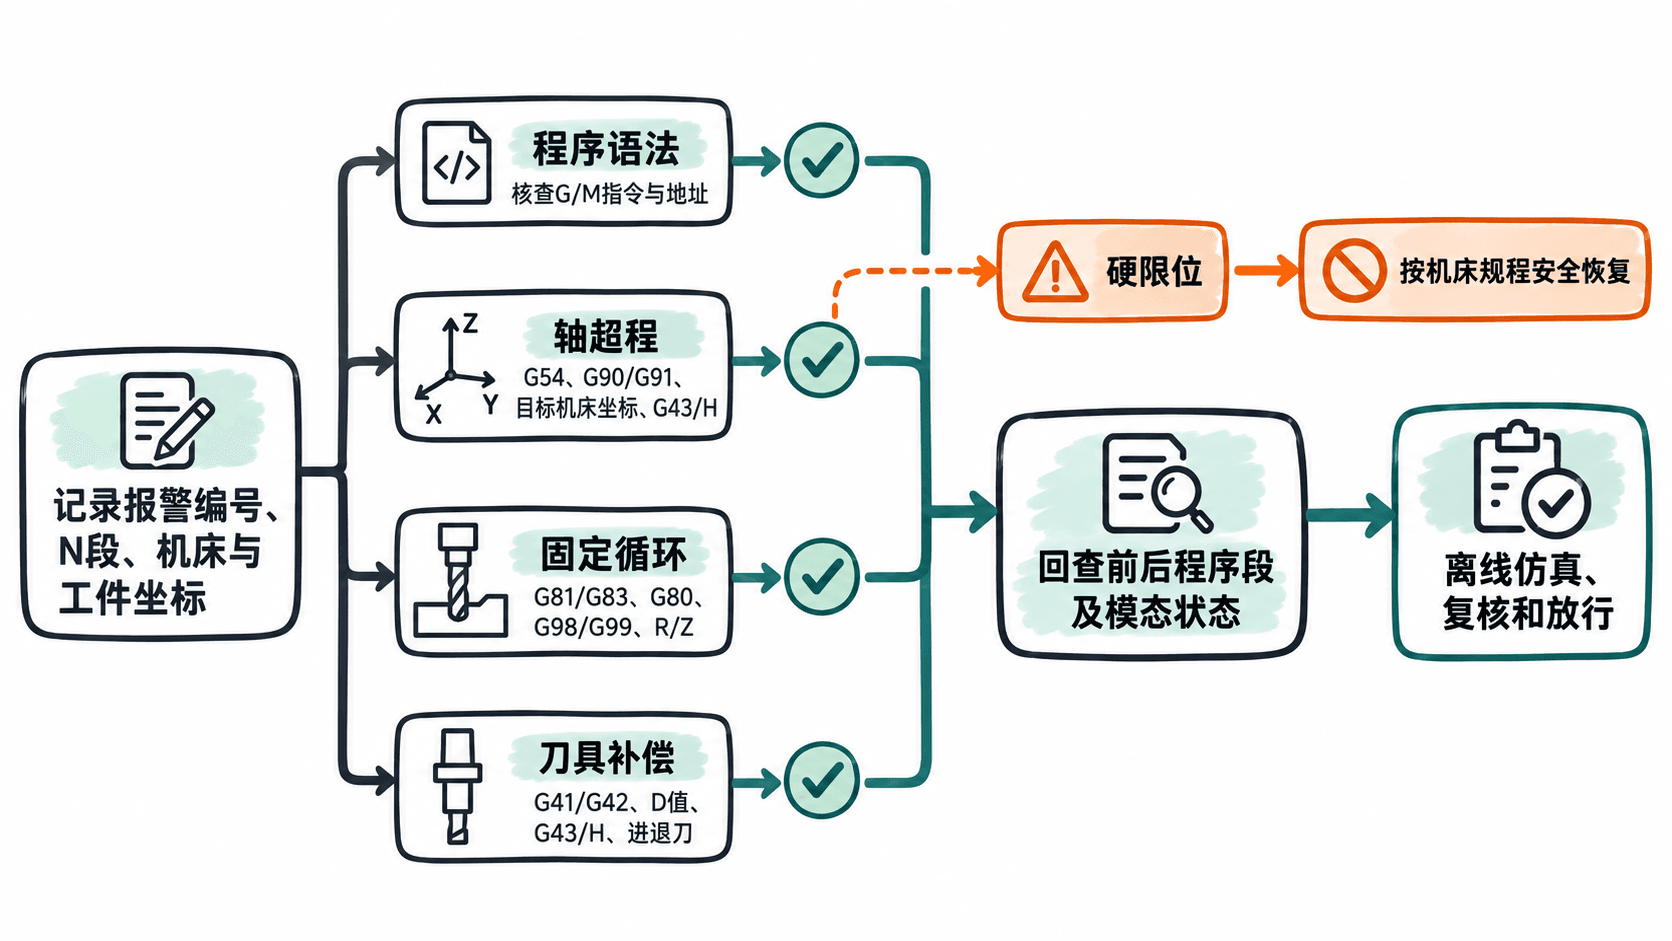
回溯报警段前的模态状态
报警光标指向的程序段未必是根因。控制器可能预读后续路径,而此前的模态指令会一直影响当前段,应从报警位置向前逐块检查,直至找到最后一次设置相关模式的位置。
重点检查三种易误判情形:
G91被前段启用却未切回G90:后续X50.代表再走 50 mm,而非到达工件坐标 X50。G81或G83未经G80等有效方式取消:后续仅写 X/Y 的程序段仍可能触发钻削,即使没有报警也会加工出多余的孔。G41 D01对应刀补半径为 4 mm,但仅有 2 mm 的直线引入:部分控制器可能无法计算补偿路径;需在工件外重设足够长的引入、退出线段并重新仿真。若使用G43 H01,还要核对 H01 的实际刀长与当前刀具记录是否相符。
通过两孔程序检查循环取消
以下是仅供离线仿真的完整演示程序,适用于支持这些 FANUC 类铣削指令的控制器或兼容模拟器。假定 T01、H01 已正确建立,G54 的 Z0 位于毛坯上表面,Z30 与 X10~X50 均在可达且无干涉的空间内。转速和进给仅为示例值,不能直接用于实际切削。
%
O9010 (OFFLINE SIMULATION ONLY)
N10 G21 G17 G90 G94 G40 G49 G80
N20 G54
N30 T01 M06
N40 G00 G43 H01 Z30.
N50 G00 X10. Y10.
N60 S1200 M03
N70 G98 G81 X10. Y10. Z-2. R5. F100.
N80 X30. Y10.
N90 G80
N100 G00 Z30.
N110 G00 X50. Y10.
N120 M05
N130 M30
%
**预期结果(仿真刀路检查):**N70 与 N80 分别在 (10,10) 和 (30,10) 完成钻孔,孔底 Z-2 mm;G98 使刀具在每孔后返回循环开始前的 Z30 mm。N90 的 G80 取消循环,N110 仅快速定位到 (50,10),不会钻第三孔。
若在 N80 后直接追加 X50. Y10.,而没有先通过 G80、G00 或 G01 等有效指令取消固定循环,该位置可能继续执行 G81 钻孔。因此修复时要同时核对循环取消指令与后续运动方式。不同系统对 G98/G99 的具体实现应以机床手册为准,可参见 G98 初始平面返回说明。
修复后按条件恢复加工
- 在离线仿真中从程序起点重新执行,而不是只从报警行启动;确认无语法报警,孔数与坐标正确,刀柄、工件、夹具无干涉。
- 对照实际机床检查 G54、刀长 H、半径 D、刀具号以及 X/Y/Z 行程边界。若是超程报警,复核目标机床坐标而非只查看工件坐标。
- 由具备操作资格的人员依本机规程进行空运行、单段执行与低倍率检查,逐段观察机床位置和 Z 向安全净空;通过后才允许恢复首件试切。
- 在异常记录中写清报警原文、根因、修改的 N 段、补偿表变更及仿真结论,确保程序与机床中的最终版本一致。
程序报警、超程与补偿问题可能相互关联:例如错误的 H 刀长值会造成 Z 轴目标位置异常。排查完成的标准是修正了根因,并证明整条刀路及实际行程均满足安全约束,而不只是报警灯熄灭。