
制造工艺 / 系统课时
匹配铣刀类型与零件加工特征
匹配铣刀类型与零件加工特征
同一块零件上的大平面、型腔、曲面和圆孔,不宜只靠一把刀完成。本课以 6061 铝合金安装板为例,先按几何特征确定刀具种类,再校核刀径、材料适配和刀具伸出长度,得到可用于工艺规划的选刀清单。
学习目标
- 根据加工表面识别面铣刀、立铣刀、球头刀和钻头的适用范围。
- 从内角半径、加工深度和材料出发选取刀径与刀具几何。
- 用仿真和首件测量排查刀柄干涉、残料及孔加工问题。
根据加工特征确定刀具类型
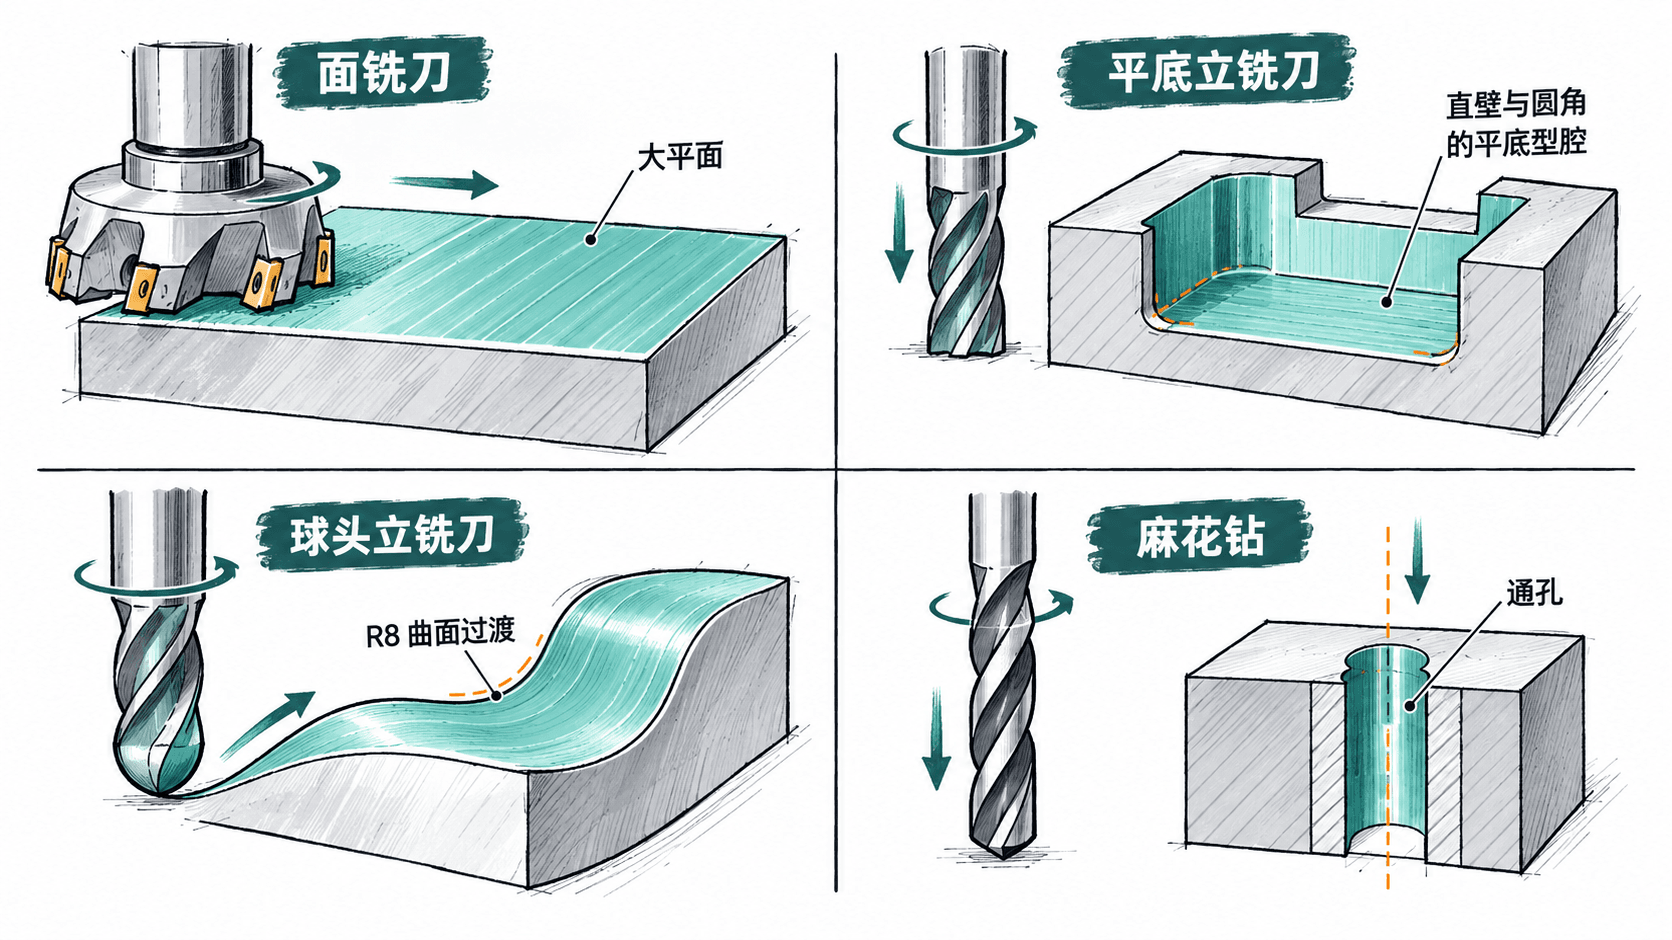
先看需要生成的表面,再选刀具。以下是立式三轴加工中心常见的初选关系;同一把刀可以兼做若干工序,但通常有更适合的主用途。
| 刀具 | 优先加工的特征 | 选型时要避开的错误 |
|---|---|---|
| 面铣刀 | 大面积平面、端面找平 | 刀盘过大,撞上压板;不适合深入窄型腔 |
| 平底立铣刀 | 直壁、平底型腔、外轮廓、槽 | 直径大于内角允许值,留下角部残料 |
| 球头立铣刀 | 自由曲面、圆滑过渡面精加工 | 把球头当作高效率的大平面铣刀;球尖附近切削速度低 |
| 麻花钻 | 沿孔轴线加工圆孔 | 当作立铣刀侧向切削;以钻削直接保证高精度配合孔 |
钻头属于制孔刀具,不是铣刀,但选择加工工艺时应与铣刀一起考虑。平底立铣刀能加工型腔底面,球头立铣刀则更适合沿曲面连续走刀;两者不可仅凭刀径互相替代。
为铝合金安装板列出候选刀具
假设毛坯为 6061 铝合金板,尺寸 120 × 80 × 20 mm。图纸要求加工上表面、一个 40 × 20 × 8 mm 的平底型腔(最小平面内角 R5)、一处外露的 R8 曲面过渡,以及两个直径 6 mm 的通孔。暂不考虑螺纹、沉孔和特殊配合公差。
| 加工特征 | 初选刀具 | 依据与加工安排 |
|---|---|---|
| 120 × 80 mm 上表面 | Ø50 mm 铝用可转位面铣刀 | 刀盘小于板宽,采用多条搭接刀路覆盖全宽;检查压板避让 |
| 40 × 20 mm、深 8 mm 型腔 | Ø8 mm、3 刃铝用硬质合金平底立铣刀 | 刀具半径为 4 mm,小于内角 R5;选择有效刃长至少 10 mm 的规格 |
| R8 曲面过渡 | Ø6 mm 球头立铣刀(球半径 3 mm) | 用曲面等高或平行精加工刀路;行距可先试设 0.4 mm,再检查残留高度 |
| 两个 Ø6 mm 通孔 | Ø6 mm 麻花钻 | 孔深约为钻径的 3.3 倍;确认刃槽容屑长度和钻穿时的下方空间 |
对于 R5 的型腔内角,刀具直径必须不大于 10 mm。选择 Ø8 mm 后,理论刀心转角轨迹还保有 1 mm 半径,比直接选 Ø10 mm 更容易安排平顺的拐角进给。若改用 Ø12 mm 立铣刀,角部必然留料,单纯增加加工遍数无法消除。
校核材料、刃长与伸出长度
6061 铝合金易形成连续切屑,可优先考虑刃口锋利、容屑槽较大的铝用刀具;上述 Ø8 mm 立铣刀采用 3 刃是可行的初选。若工件改为不锈钢或淬硬钢,必须重新选择匹配的刀具材质、槽型和涂层,不能直接沿用铝用刀具及其切削参数。
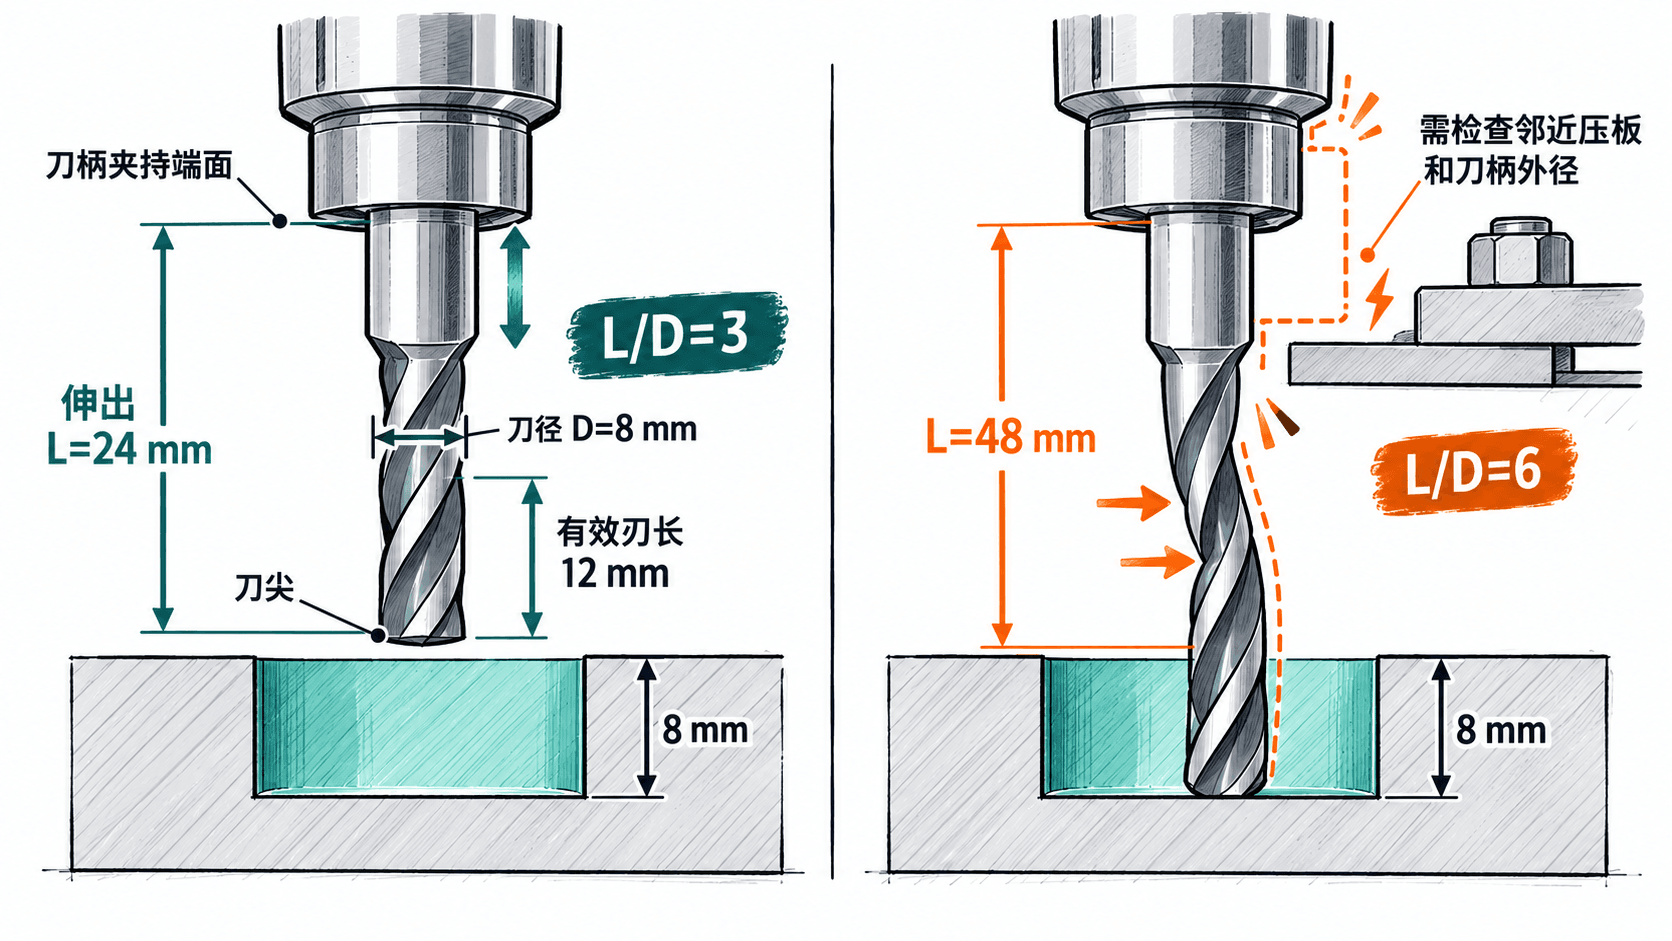
有效刃长、装夹伸出和加工深度是三个不同的尺寸。以型腔刀为例,深度为 8 mm,可初选有效刃长 12 mm、从刀柄夹持端面到刀尖的伸出 24 mm。其伸径比为 24 ÷ 8 = 3。若无必要却伸出 48 mm,伸径比就变为 6,侧铣时的挠曲和振动风险明显增大;应优先缩短伸出,而不是直接降低转速掩盖振刀。
钻 Ø6 mm、深 20 mm 的通孔时,还要确认钻头容屑槽有效长度足以覆盖孔深和钻尖钻出量,例如选用刃槽长度不少于 25 mm 的规格,并在夹具下方留出钻穿空间。钻头钻成的孔可能因跳动而偏大;若图纸另标注 Ø6 H7,则应考虑预钻后铰孔或镗孔,不能默认普通钻削即满足公差。
用仿真与首件检验筛选最终方案
在 CAM 或离线仿真中逐把录入刀具直径、刀尖形状、有效刃长、总伸出以及刀柄外径,并按实际装夹建立压板和毛坯模型。仅设置一个正确刀径而忽略刀柄,容易把实际会碰撞的深腔刀路误判为安全。
- 面铣检查:确认刀路覆盖 120 × 80 mm 顶面,没有漏加工条带,也没有越过压板安全边界。
- 型腔检查:检查四个 R5 内角和 8 mm 深的底面是否有未切残料;若侧壁振纹明显,先核对伸出、装夹与吃刀量。
- 曲面检查:观察 R8 过渡的仿真残留和台阶纹;0.4 mm 行距只是试切起点,最终取值由表面质量要求决定。
- 钻孔检查:核对钻穿余量、排屑条件和孔底避空;试件完成后测孔径、孔位,并检查出口毛刺。
首件测量可用深度尺检查型腔深 8 mm,用游标卡尺核对长宽,用半径规检查内角,孔径则按公差等级选用塞规或内径量具。若刀具几何能够加工出特征,却因刀柄碰撞、振刀或超差而失败,应修改伸出与刀路或更换刀柄规格,不要只按刀具名称判定选型成功。