
制造工艺 / 系统课时
配置离线仿真并载入示例程序
配置离线仿真并载入示例程序
用离线数控仿真先检查程序能否被控制器识别、刀具按什么顺序移动,以及是否存在明显越程风险。本课以 SSCNC(SwanSoft NC Simulator)经典 FANUC 0iM 铣床界面为例,完成配置、导入与空走轨迹验证。
学习目标
- 选择三轴铣床对应的 FANUC 风格控制系统,并完成基本初始化。
- 配置毛坯、刀具和 G54 工件零点,载入一段完整 NC 程序。
- 用单段运行与轨迹显示核对移动顺序、位置和安全高度。
选择机床与控制器
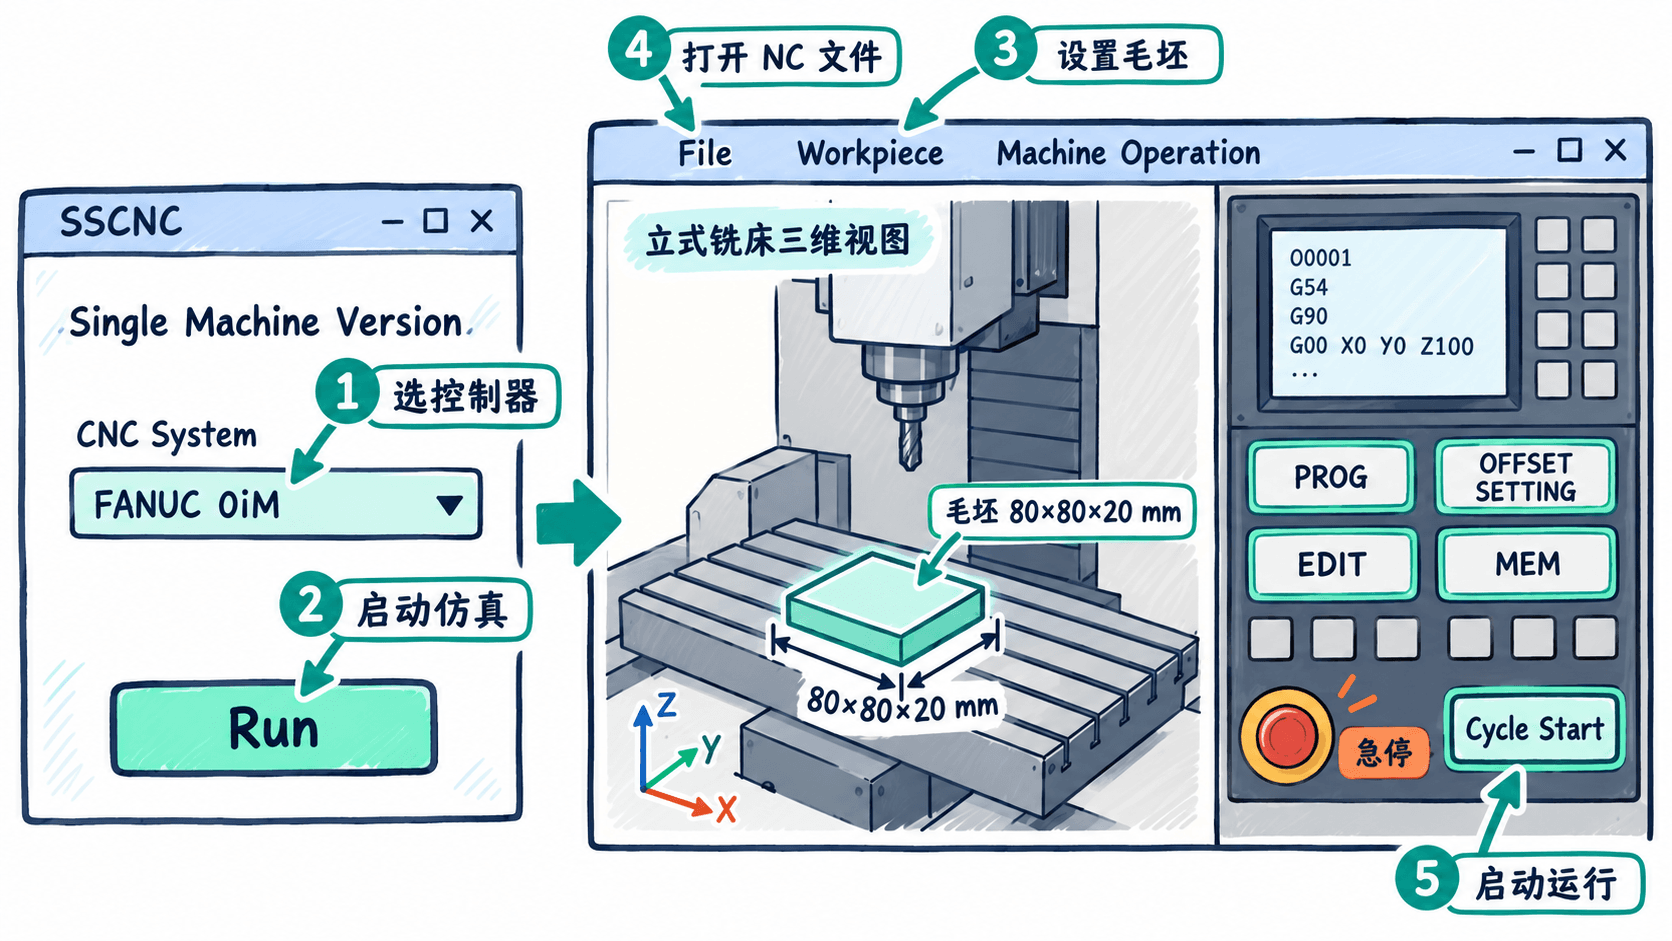
以下操作适用于提供 FANUC 0iM 选项的 SSCNC 经典版;菜单位置会随发行版和授权形式变化。请先安装已授权的本地版本,确认能进入虚拟机床,不要把需要服务器登录的 Network 版误认为完全离线版。
- 打开 SSCNC 启动器;有单机授权时选择
Single Machine Version,并按授权要求选择本机许可方式。 - 在
CNC System中选FANUC 0iM(三轴铣床或加工中心),不要选用于车削的FANUC 0iT,点击Run。 - 进入仿真界面后解除虚拟急停,执行回参考点操作,按界面要求使 X、Y、Z 轴完成回零。若出现报警,先处理报警再载入程序。
辨认三处区域:三维机床用于观察运动;顶部 File、Workpiece 等菜单用于配置场景;右侧仿真操作面板的 PROG、OFFSET SETTING、EDIT、MEM 和循环启动键用于控制程序。各版本按钮外观不同,名称与用途通常相近。
配置毛坯、刀具与工件零点
- 打开
Workpiece > Stock Size and WCS,创建 X 方向 80 mm、Y 方向 80 mm、高 20 mm 的长方体毛坯;如有Replace Workpiece则勾选。通过Workpiece > Workpiece Clamp选择虎钳,并确认毛坯未被夹具遮挡。 - 在
Machine Operation > Tool Management中选直径 6 mm 的平底立铣刀,装入 01 号刀位。记录软件中的刀具长度定义;若设为 50 mm,必须在刀补页核对H01与虚拟对刀结果一致。 - 以毛坯左前上角顶面为
G54的 X0、Y0、Z0。用虚拟对刀和POS核对机床位置,再到OFFSET SETTING > WORK填写测得的 G54 偏置;不要直接把三个偏置都填成零。
建立并载入示例程序
使用记事本创建 demo0104.nc,保存为纯文本;在保存对话框中将文件类型设为“所有文件”,避免实际生成 demo0104.nc.txt。下例用毫米、绝对坐标和 XY 平面编程;刀尖只在毛坯顶面以上运行,用于观察运动而非实际切削。
%
O0104
(AIR PATH TEST ONLY)
G21 G17 G90 G40 G49 G80
G54
T01 M06
G00 G43 H01 Z15.0
G00 X10.0 Y10.0
G01 Z5.0 F150.0
G01 X30.0 Y10.0 F300.0
G01 X30.0 Y30.0
G01 X10.0 Y30.0
G01 X10.0 Y10.0
G00 Z15.0
M30
%
预期结果:01 号刀在工件上方 Z=15 mm 处定位,下降到 Z=5 mm 后依次走过四条 20 mm 直线,形成闭合正方形轨迹,最后退至 Z=15 mm 并结束。G43 H01 使用 01 号刀长补偿;没有正确对刀时,显示轨迹的位置可能偏离毛坯。
在 SSCNC 主界面选择 File > Open,文件类型选 NC Code Files,打开 demo0104.nc。切到 EDIT,按 PROG、DIR,确认目录中有 O0104,并将它选为当前程序。若程序号已存在,先解决冲突,不要覆盖原有练习程序。
运行轨迹并检查异常
将模式切到 MEM(部分面板标作 AUTO),开启单段执行,先检查刀位、夹具和工件零点,再按 Cycle Start。可打开工具栏的 Cutter Path 轨迹显示;初次检查将进给倍率调低,例如 25%,但不要以此替代对 G00 快移路径的检查。
验收时重点看三个位置:首次快移的刀尖是否在毛坯上方;XY 轨迹是否落在 X10~30、Y10~30 范围内;程序结束后 Z 是否回到 15 mm。示例没有启动主轴,且 Z 始终高于毛坯顶面,因此应是空走轨迹,不应出现材料去除。
如遇 Program not found,检查当前程序号和文件扩展名;若 G43/H01 附近报警,检查刀具是否装在 01 号刀位以及 H01 是否有效;若轨迹整体偏移或穿过夹具,先检查 G54、刀长补偿和装夹位置,不要通过改写程序中的 X、Y、Z 数值来掩盖设置错误。