
制造工艺 / 系统课时
设定G43刀长补偿及H值
设定G43刀长补偿及H值
更换不同长度的刀具后,即使程序给出相同的Z坐标,刀尖也可能停在不同高度。本课使用FANUC风格立式铣床仿真,建立刀长测量值与H补偿号的对应关系,通过G43启用、G49取消补偿,并检查错误H值可能造成的Z轴碰撞。
学习目标
- 区分实际刀长、H补偿号与G54工件Z零点的作用。
- 在仿真刀长表中录入测量值,使用G43 H01执行安全定位,并通过G49取消补偿。
- 根据补偿值误差判断刀尖偏移方向,完成Z轴防撞检查。
理解G43与H值的关系
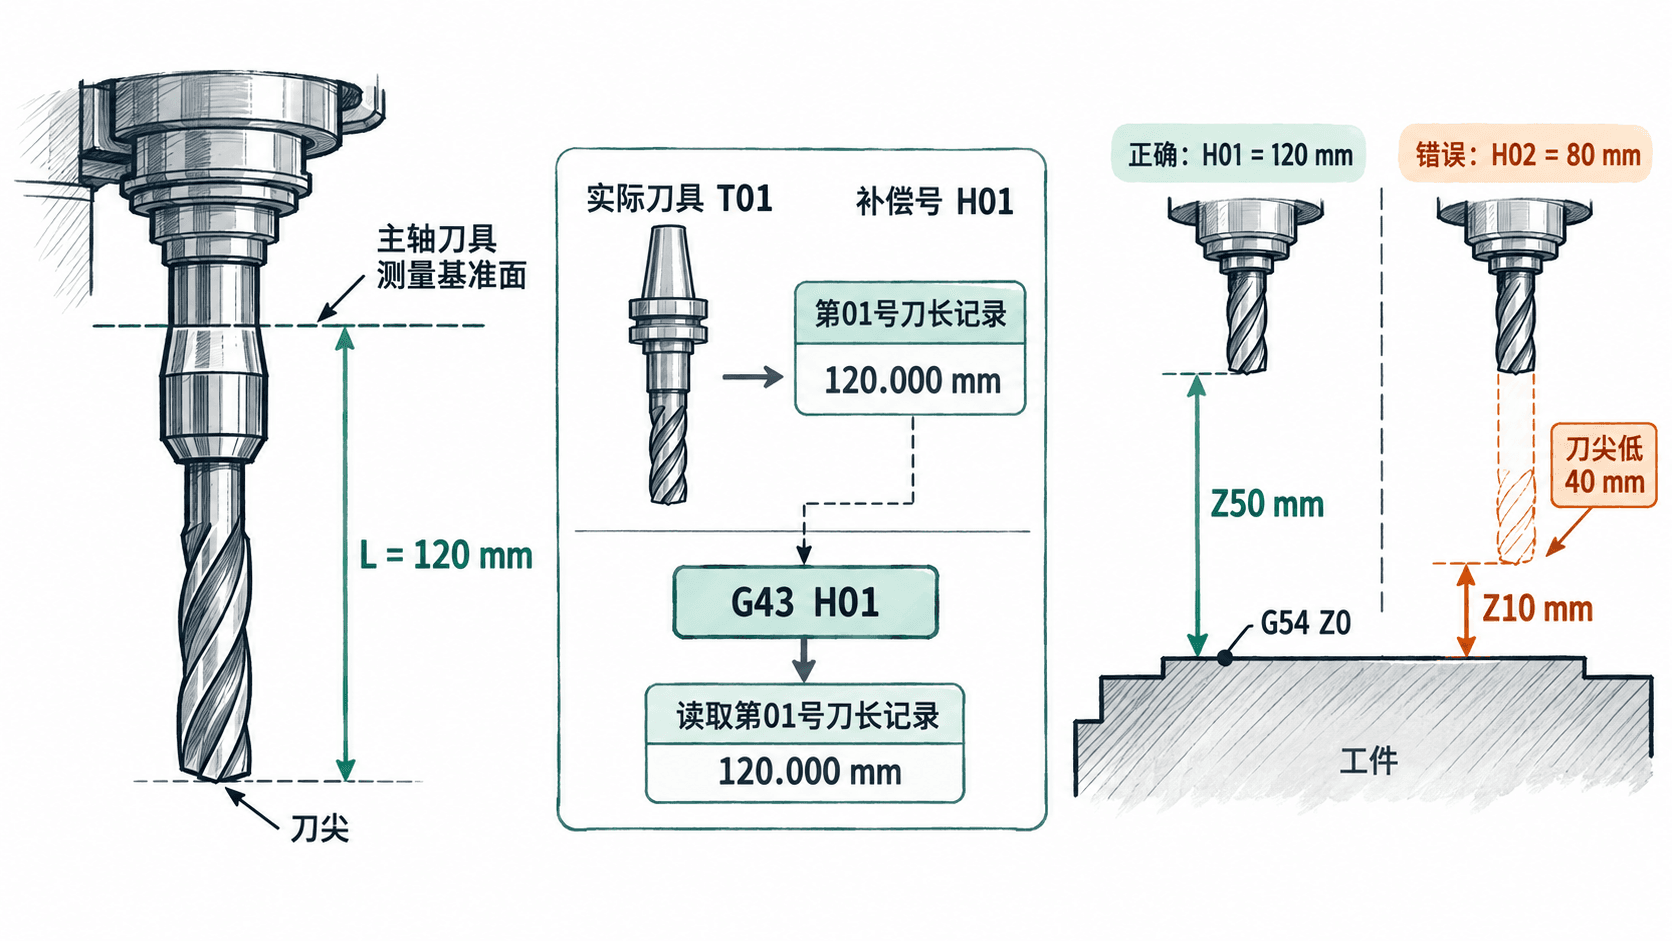
数控程序通常希望使用刀尖相对工件的位置编程。例如将G54的Z0设置在工件上表面,程序中的Z50表示目标刀尖位置在该表面上方50 mm。实际控制中,系统需要结合刀具长度补偿才能正确确定主轴应到达的位置。
三个指令各有职责:
T01 M06:选择并更换1号实际刀具。G43 H01:启用正向刀具长度补偿,并读取刀长补偿表的01号记录。G49:取消当前刀具长度补偿模式。
H后面的数字是补偿表索引,不是刀长尺寸。H01表示读取第01号补偿记录,而不是补偿1 mm。通常让T号与H号一致,例如T01配H01,但真正生效的长度由H01对应的记录决定。
测量并设置刀长补偿表
假设仿真机床采用从主轴刀具测量基准面到刀尖的正值长度记录方式,1号立铣刀测得120.000 mm,工件顶面已经设置为G54 Z0。准备过程如下。
- 在仿真刀具库中安装T01,确认刀具实体长度、刀柄和测量基准与仿真控制器的刀长定义一致。
- 进入数控面板的
OFFSET/SETTING或OFFSET页面,切换到刀具几何补偿(GEOMETRY)或刀长补偿页面。具体软键名称随控制器和仿真版本不同。 - 找到刀长补偿01号记录,在对应几何值中设置
120.000mm,确认已经写入正确列,而不是刀具半径或直径补偿列。 - 核对G54工件坐标:Z0位于工件顶面,X0、Y0位于事先定义的安全定位点。确认刀具在该XY位置运动时不会碰到虎钳、压板或其他夹具。
- 检查机床已经完成参考点返回,并确保刀具位于安全换刀位置,Z轴具备足够的行程和工件上方净空。
对于具有几何补偿和磨损补偿两列的系统,还要检查磨损补偿是否为预期数值。本例将对应磨损值设为0.000 mm,以免计算中混入额外修正。
在程序中启用与取消补偿
下面使用一个不切削的定位程序检查G43与G49。示例采用FANUC风格三轴铣床常见ISO G代码,单位为毫米;假定T01及H01已正确设置,G54工件顶面为Z0,且Z100在机床可达的安全行程内。
%
O0504 (G43 H01 LENGTH CHECK)
(G54 Z0 IS STOCK TOP)
G21 G17 G90 G40 G49 G80
T01 M06
G54 G00 X0 Y0
G43 H01 Z100.
G00 Z50.
G00 Z100.
G49
M30
%G21指定毫米单位,G90指定绝对编程。换刀后使用G43 H01 Z100.,让系统以01号刀长记录执行Z轴定位。随后将刀尖定位到Z50,再退回Z100,最后使用独立程序段G49取消刀长补偿。
预期结果(通过仿真位置显示和图形观察验证):
- 执行
G43 H01 Z100.后,刀长补偿模式为G43,选用H01,正确设置下刀尖位于G54 Z0平面上方100 mm。 - 执行
G00 Z50.后,刀尖位于工件顶面上方50 mm,未接触材料或夹具。 - 执行
G00 Z100.后,刀尖返回100 mm安全高度。 - 执行
G49后,刀长补偿模式被取消;该独立程序段不要求进行新的切削定位。不同控制器的坐标显示和程序结束时的模态状态可能不同。
首次运行时先使用图形仿真,再启用单段执行,将快移倍率设为控制器允许的较低档位,逐段观察刀尖与工件的相对位置。不要仅凭显示的Z坐标判断安全,还应确认实体刀具是否保持足够净空。
检查错误H值带来的Z轴风险
假设T01的实际刀长为120 mm,正确H01也记录120 mm,但错误选择了长度为80 mm的H02。在本例的正值刀长补偿约定下,系统按较短刀具计算主轴位置,实际刀尖会比预定位置低40 mm。
| 程序目标刀尖Z | 正确H01=120 | 错误H02=80 |
|---|---|---|
| Z100 | 实际Z100 | 实际Z60 |
| Z50 | 实际Z50 | 实际Z10 |
| Z5 | 实际Z5 | 实际Z-35 |
表中数值假设机床能够执行相应运动且未触发T/H匹配或行程报警。Z-35表示刀尖已经低于工件顶面35 mm,存在严重碰撞风险。实际故障还可能因刀长值符号错误、单位错误、G54 Z0设置错误或磨损补偿异常而扩大。
排查时按以下顺序检查:
- 确认当前刀具确实是T01,调用的补偿号确实为H01;部分控制器可启用T号与H号一致性检查,但不能只依赖报警。
- 确认H01记录来自当前刀具和当前测量基准,检查几何值、磨损值、正负号和毫米单位。
- 检查G54 Z0是否位于预期工件表面,不能把错误的工件偏置误判成刀长错误。
- 在单段仿真中核对G43首次生效时的Z轴移动方向、最终刀尖高度和剩余轴行程。
- 只在刀具已经退到经确认的安全高度后取消补偿;取消后不要继续按原来的补偿状态执行近工件Z定位。
验收标准是:T01与H01对应正确,刀长数值符合测量约定,G43生效时刀尖分别能够正确到达Z100和Z50,G49取消状态明确,整个定位过程不接触工件、夹具且不触发超程。仿真检查通过后,真机仍需按照现场安全规程完成对刀核验、空运行和首件试切前检查。