
制造工艺 / 系统课时
用卡尺千分尺检验关键加工尺寸
用卡尺千分尺检验关键加工尺寸
首件加工完成后,需要把图样公差转换成可执行的测量动作,避免因量具选错、测头歪斜或读数误判而错误放行。本篇以带平底凹槽的铝合金零件为例,完成长度、厚度和槽深的测量、记录与超差判断。
学习目标
- 根据尺寸公差选择游标卡尺、外径千分尺或深度测量工具。
- 正确清洁、校零和接触工件,读取并复核测量值。
- 用实测数据判断首件尺寸是否合格,并处理超差项目。
依图样公差选择量具
假设图样规定一件已铣削铝件的三个关键尺寸,以下公差仅用于演示;生产时必须以对应版本的零件图纸为准。
| 检验项目 | 图样尺寸(mm) | 建议量具 | 选择理由 |
|---|---|---|---|
| 两端面间长度 | 40.00 ±0.10 | 0~150 mm 游标卡尺,分度值 0.02 mm | 适用于可触及的外部平行面 |
| 上下平面厚度 | 12.00 ±0.03 | 0~25 mm 外径千分尺,分度值 0.01 mm | 比普通卡尺更适合较严的厚度检验 |
| 平底槽深度 | 4.00 ±0.10 | 深度尺或卡尺深度杆 | 以槽口上表面为基准接触槽底 |
卡尺的分度值或显示分辨力不等于测量准确度。若图样公差接近量具允许误差,应改用经校准、能力足够的量具,并按现场检验规范评估测量不确定度。尺寸公差不能凭经验自行放宽。
清洁校零并保证测头接触
- 核对工件图样版本、基准面和量具校准状态。清除测量接触处的切屑与油污,检查毛刺;涉及返修去毛刺时遵守工艺授权。
- 关闭卡尺外测量爪检查零位;用千分尺测力装置轻合测砧和测微螺杆检查 0~25 mm 千分尺零位;深度尺在平整基准面上校零。零位异常先排除,勿直接记录尺寸。
- 用卡尺外测量爪夹住两端平行面,保持尺身与被测长度方向平行,轻压后读数。不要斜夹工件棱边。
- 千分尺的两测量面正对上下平面,靠棘轮或测力装置施加一致测力;若该型号说明书要求,可在触及后再轻转约 2~3 响。沿不同位置复测,留意平行度差异。
- 将深度尺的测量基座稳贴槽口完整平面,让测杆垂直接触平底;基座悬空、测杆倾斜或压在毛刺上都可能导致偏差。
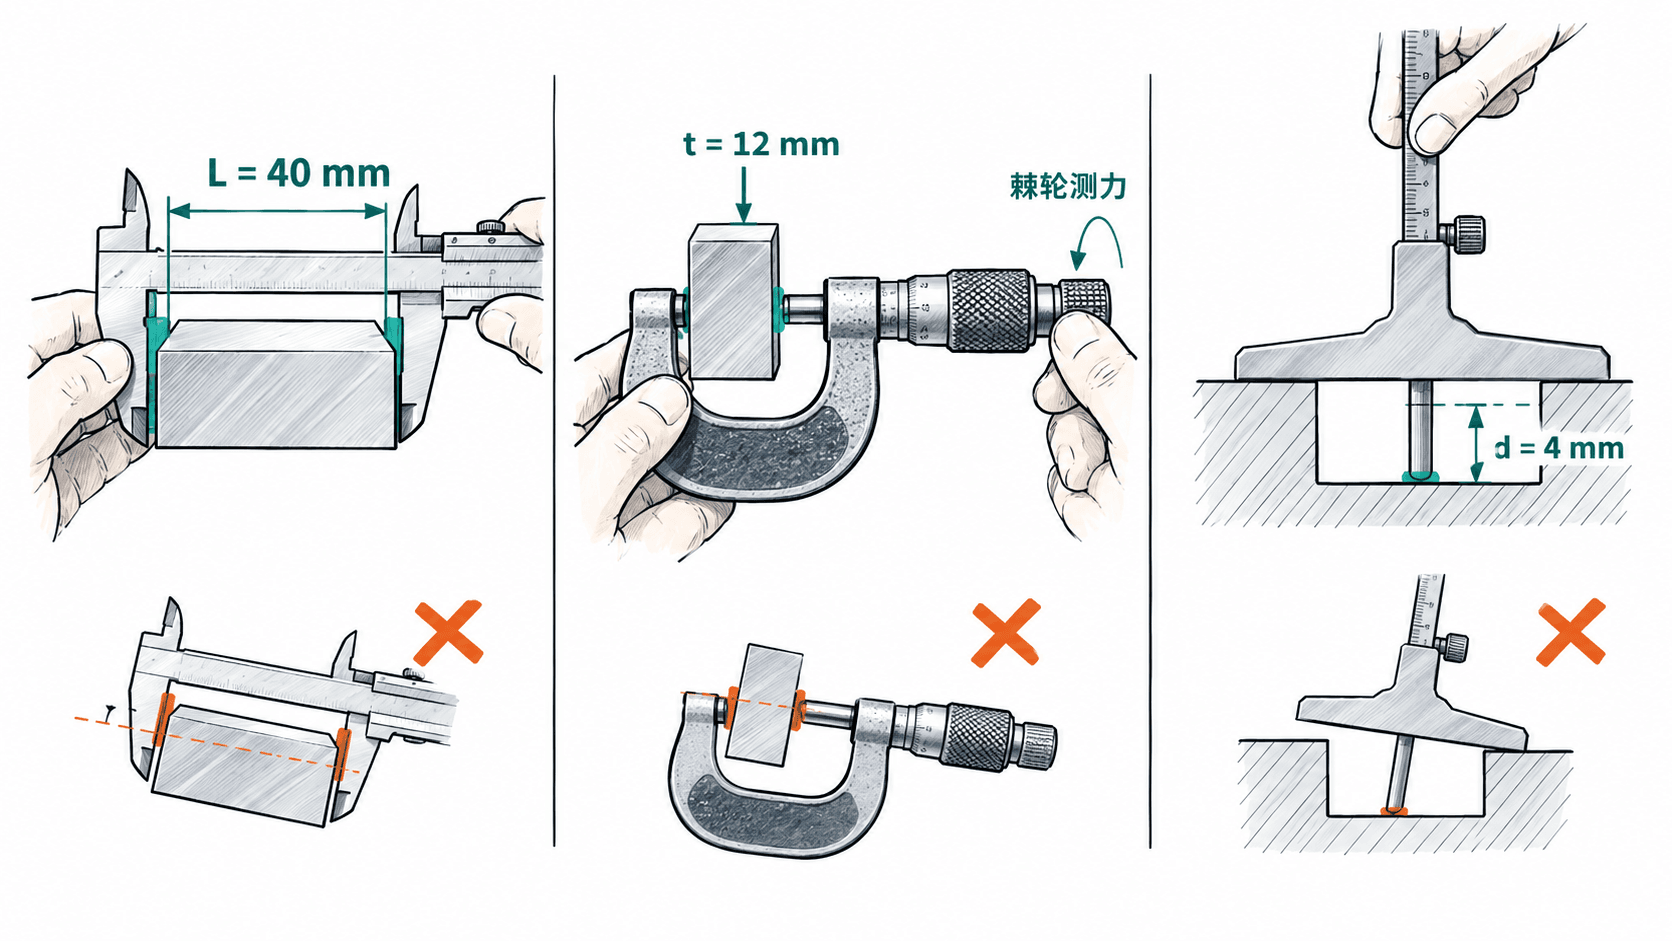
实际测量尽量接近 20 ℃ 标准参考温度,避免刚切削完的热工件直接与常温量具比较。不要用过大的夹紧力让薄壁工件变形,也不要只测一个点就推断整面都合格。
记录三次读数并判定公差
游标卡尺读数先取主尺整数和小数部分,再加游标对齐格数乘分度值。例如主尺为 40.00 mm、0.02 mm 游标第 3 格对齐,读数为 40.06 mm。普通 0.01 mm 外径千分尺若固定套筒露出 12.00 mm、微分筒第 6 格对齐,读数为 12.06 mm。
按同一测量方法在三个合适位置复测,得到以下示例记录:
| 项目 | 合格范围(mm) | 三次读数(mm) | 判定 |
|---|---|---|---|
| 长度 | 39.90~40.10 | 40.06、40.04、40.06 | 合格 |
| 厚度 | 11.97~12.03 | 12.06、12.05、12.06 | 超差 |
| 槽深 | 3.90~4.10 | 4.07、4.08、4.07 | 合格 |
每个有效测点都应满足相应尺寸要求;不能用三个数的平均值掩盖局部超差。记录中同时填写零件编号、图样版本、测量部位、量具编号与校准状态、测量温度、检验人及时间,便于之后追溯。
超差时复核并决定是否放行
本例厚度上限为 12.03 mm,三次测量的 12.05~12.06 mm 均超过上限,首件不能放行批量加工。先清洁上下接触面、复核千分尺零位与测力,并由检验人员在多个位置重复测量,确认不是毛刺、温差或姿态导致的假超差。
若复测仍超差,应暂停后续批量加工,核对图样厚度基准、加工余量、工件 Z 向定位及相关刀具补偿。只有确认偏差原因、按工艺批准方案修正并重新加工或试切,且复检所有受影响尺寸合格后,才能依现场首件审批流程放行。不可仅凭一项尺寸合格或擅自修改补偿值认定整件合格。