
制造工艺 / 系统课时
按照首件试切流程执行程序
按照首件试切流程执行程序
首件试切要在正式连续加工前,分段验证程序轨迹、装夹状态、切削表现和关键尺寸。本课以三轴铣削首件为例,建立从开机核对、空运行、低倍率试切到停机测量的执行流程,并明确异常时如何安全停止。实体机操作必须由授权人员在现场规程和监督要求下进行。
学习目标
- 根据首件核对清单判断程序与机床是否具备试切条件。
- 使用仿真、单段运行和检查停点分阶段验证加工过程。
- 识别切削异常,正确区分进给保持与紧急停止,并记录首件结果。
首件开始前核对放行条件
首件试切前,必须确认实际安装状态与已审核的工艺文件一致。不能因为程序在仿真中没有报警,就直接进入连续自动加工。
| 核对项目 | 必须确认的内容 |
|---|---|
| 程序版本 | 程序号、修订版本、后处理机型与已审核文件一致,完整仿真无未处理碰撞 |
| 工件与夹具 | 毛坯方向、定位基准、压紧状态、夹具位置与装夹图一致 |
| 坐标与补偿 | G54等工件偏置、刀具长度H值、半径D值与实际装刀记录一致 |
| 刀具与工艺 | 刀号、刀具直径、伸出长度、主轴转速和进给量符合已批准工艺卡 |
| 安全状态 | 防护门、联锁、冷却、润滑、报警状态正常,明确急停位置及责任人员 |
例如,程序调用T01和H01时,应核对机床中H01对应的是当前T01实际测得的刀长数据,而不是仅确认两个编号相同。刀长补偿错误可能使原本安全的Z向移动变成碰撞动作。
核对快速移动路径时,还要检查刀柄、主轴鼻端与虎钳之间的空间关系。只检查刀尖是否高于工件表面是不够的。
从空运行过渡到首刀试切
首件执行采用逐级放行方式。每一阶段确认通过后,才进入下一阶段;出现异常则返回检查,不直接跳过。
- 离线仿真:载入与现场一致的程序、刀具、毛坯和夹具模型,检查全程切削及G00快速移动路径,确认无未处理的过切和碰撞。
- 机床空运行:经授权后,按具体控制器手册使用图形检查、空运行等适用功能,验证换刀顺序、移动方向和安全间隙。空运行模式可能改变实际进给行为,不能据此证明切削参数正确。
- 单段观察:在现场规程允许时启用单段运行,先核对起始运动、补偿建立和接近工件的路径。快速移动倍率可采用机床允许的低档,例如25%,但必须确认该倍率实际影响哪些运动。
- 首次接触试切:在前面检查通过、切削条件获得批准后,按工艺卡执行第一段切削。允许时可将进给倍率暂设为25%进行初始观察,再由授权人员根据实际切削负载决定是否恢复批准值。
- 停机检查:完成预定的首段加工后,在已验证的安全位置暂停,检查表面、刀具状态和首个关键尺寸。通过后才能继续下一段。
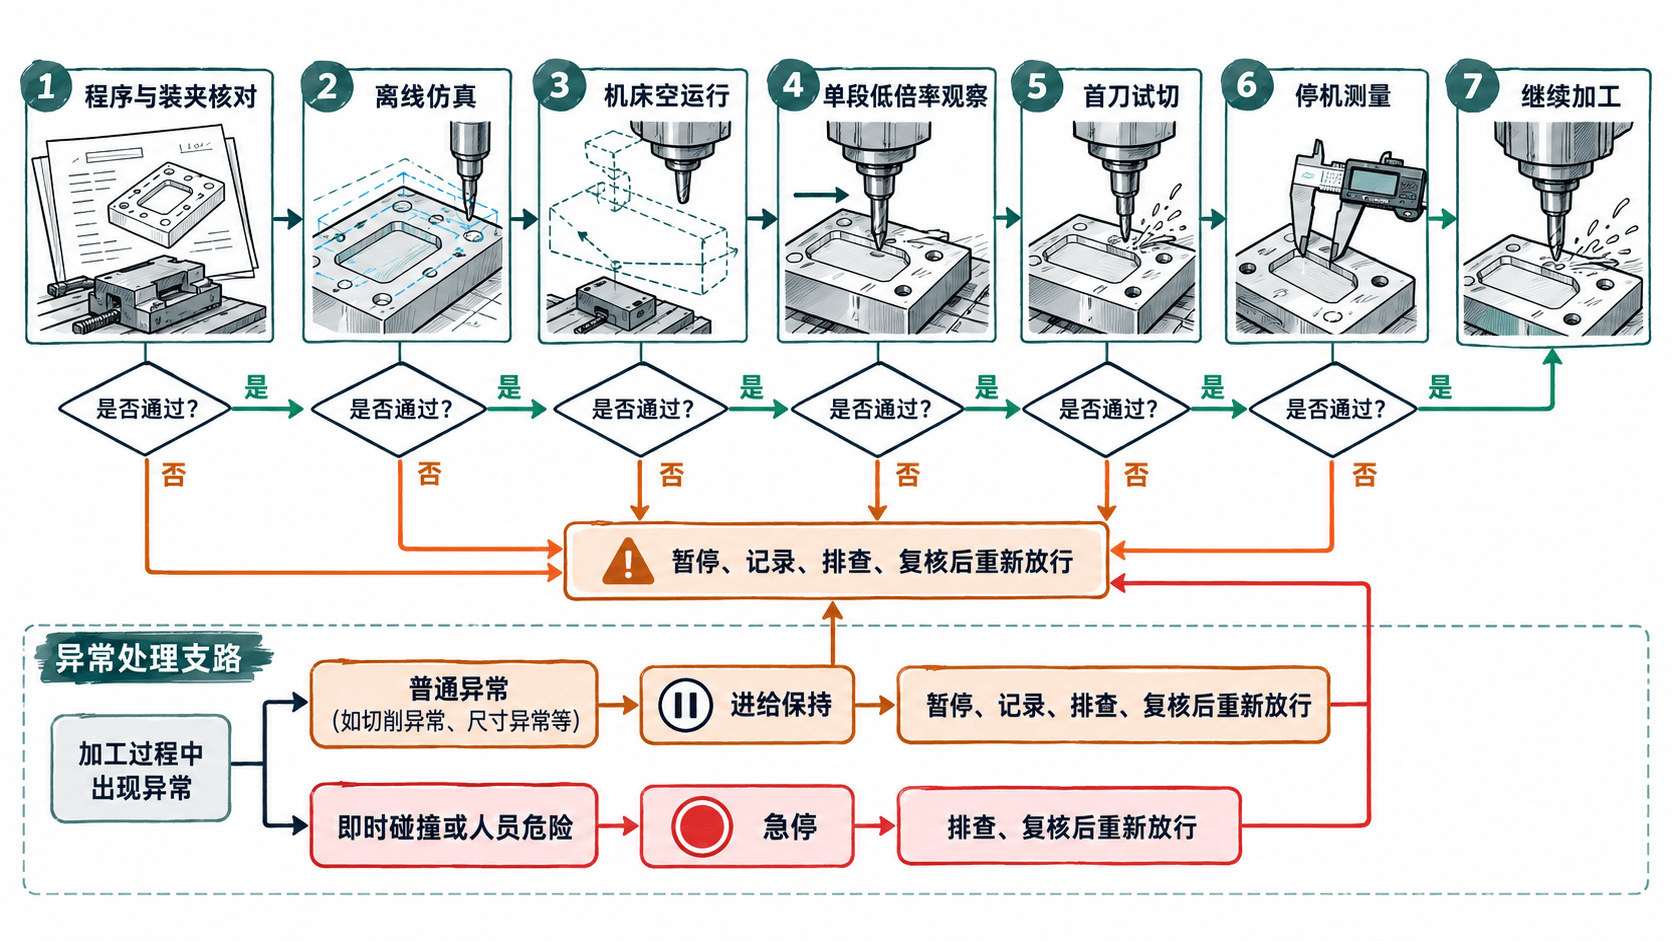
单段运行和低倍率只是辅助观察手段,不保证轨迹安全。特别要注意,部分机床的快速移动倍率与切削进给倍率独立,不能只降低进给倍率就认为所有移动都已减速。
使用程序停点检查首段结果
对于需要中途测量的首件,可以在经审核的加工程序中设置明确的检查停点。停点应位于已经完成安全退刀的位置,不能把停止指令直接插入刀具仍处于切削接触的路径中。
以下是FANUC类常见M代码风格的片段示例,只用于说明已完成安全退刀后的检查停点。它依赖前面的完整加工及安全退刀程序,不能独立执行,也不能直接复制到未经验证的机床程序中。
(FIRST ARTICLE CHECKPOINT)
M09
M05
M00预期行为:M09关闭常规冷却液,M05发出主轴停止命令,M00使程序在此处暂停,等待操作人员确认。必须以实际机床功能说明和现场状态为准,确认运动与主轴完全停止后,才能按规定进入测量步骤。
恢复执行时尤其要注意:由于前面已经关闭主轴和冷却液,后续经审核的程序必须在重新切削前正确恢复所需的主轴和冷却状态。不能仅按循环启动键,就假定一切会自动恢复。
M00是程序停点,不等于切断机床所有危险能源。打开防护门、接近刀具、取放工件及清理切屑仍须遵守机床安全操作规定。
观察切削状态与处理异常
首件观察应围绕刀具、工件、切屑、冷却和机床负载进行。观察过程中保持防护装置有效,不得伸手触碰运动部件或直接清理旋转刀具上的切屑。
| 观察信号 | 判断和处理 |
|---|---|
| 切屑排出连续,声音平稳 | 与已批准工艺的正常状态对比,持续观察 |
| 持续尖叫、异常振动 | 使用规定的进给保持方式暂停,检查刀具、装夹及切削参数 |
| 切屑堆积、冷却中断 | 暂停加工,待运动完全停止并满足安全进入条件后处理 |
| 主轴负载突然异常升高 | 暂停并记录报警、负载和执行程序段,不盲目调高负载限制 |
| 即将碰撞、工件松动或人员受到即时威胁 | 立即按现场紧急程序使用急停,禁止直接恢复运行 |
进给保持与急停有不同用途。 进给保持主要用于受控暂停,通常不能保证主轴立即停止;急停用于即时危险,其触发后需要按机床规定进行复位、检查和重新放行。具体停止行为应以实际控制器为准。
出现异常时,至少记录以下信息:
- 当前程序号、程序段号和刀号,例如T01。
- 当前工件坐标偏置、刀具补偿号及显示坐标。
- 当时的进给倍率、快速倍率、主轴负载及报警信息。
- 可观察到的振动、切屑、冷却或工件表面异常。
测量首件并决定是否继续
首段切削完成后,应在机床达到安全停止状态后进行测量。测量前按现场规定清理测量面上的切屑和切削液,并使用已校准、精度适合公差要求的量具。
例如,某三轴铣削零件要求外形台阶宽度为40.00±0.10 mm,则合格区间为39.90~40.10 mm。
| 首件实测值 | 判断 | 后续处理 |
|---|---|---|
| 40.06 mm | 尺寸位于公差内 | 继续检查其余关键尺寸与表面质量 |
| 40.18 mm | 超出上限0.08 mm | 保持暂停,复核刀具、补偿及加工余量,评估能否返修 |
| 39.82 mm | 低于下限0.08 mm | 评估超差和报废风险,不得用无依据的补偿修改掩盖问题 |
首件测量记录至少包括零件编号、程序版本、刀号、测量特征、图纸要求、实测值、量具编号、测量人员和处理结论。发生尺寸异常时,还应保留当时的补偿值与修正审批记录。
仅凭一个尺寸合格,不能认定整件首件已经通过。应按首件检验计划完成全部规定特征、外观及表面质量检查,并由有权限的人员签署放行后,才可进入后续连续加工。
可在离线仿真环境完成一次练习:选择一条经过验证的铣削程序,标出首次接触位置、首段检查停点和三个需要观察的风险点,再填写一张包含程序段号、实测尺寸与放行结论的首件记录。只有检查记录能说明为什么允许继续执行,首件试切才算完成了闭环验证。