
制造工艺 / 系统课时
在G96与G97间切换主轴模式
在G96与G97间切换主轴模式
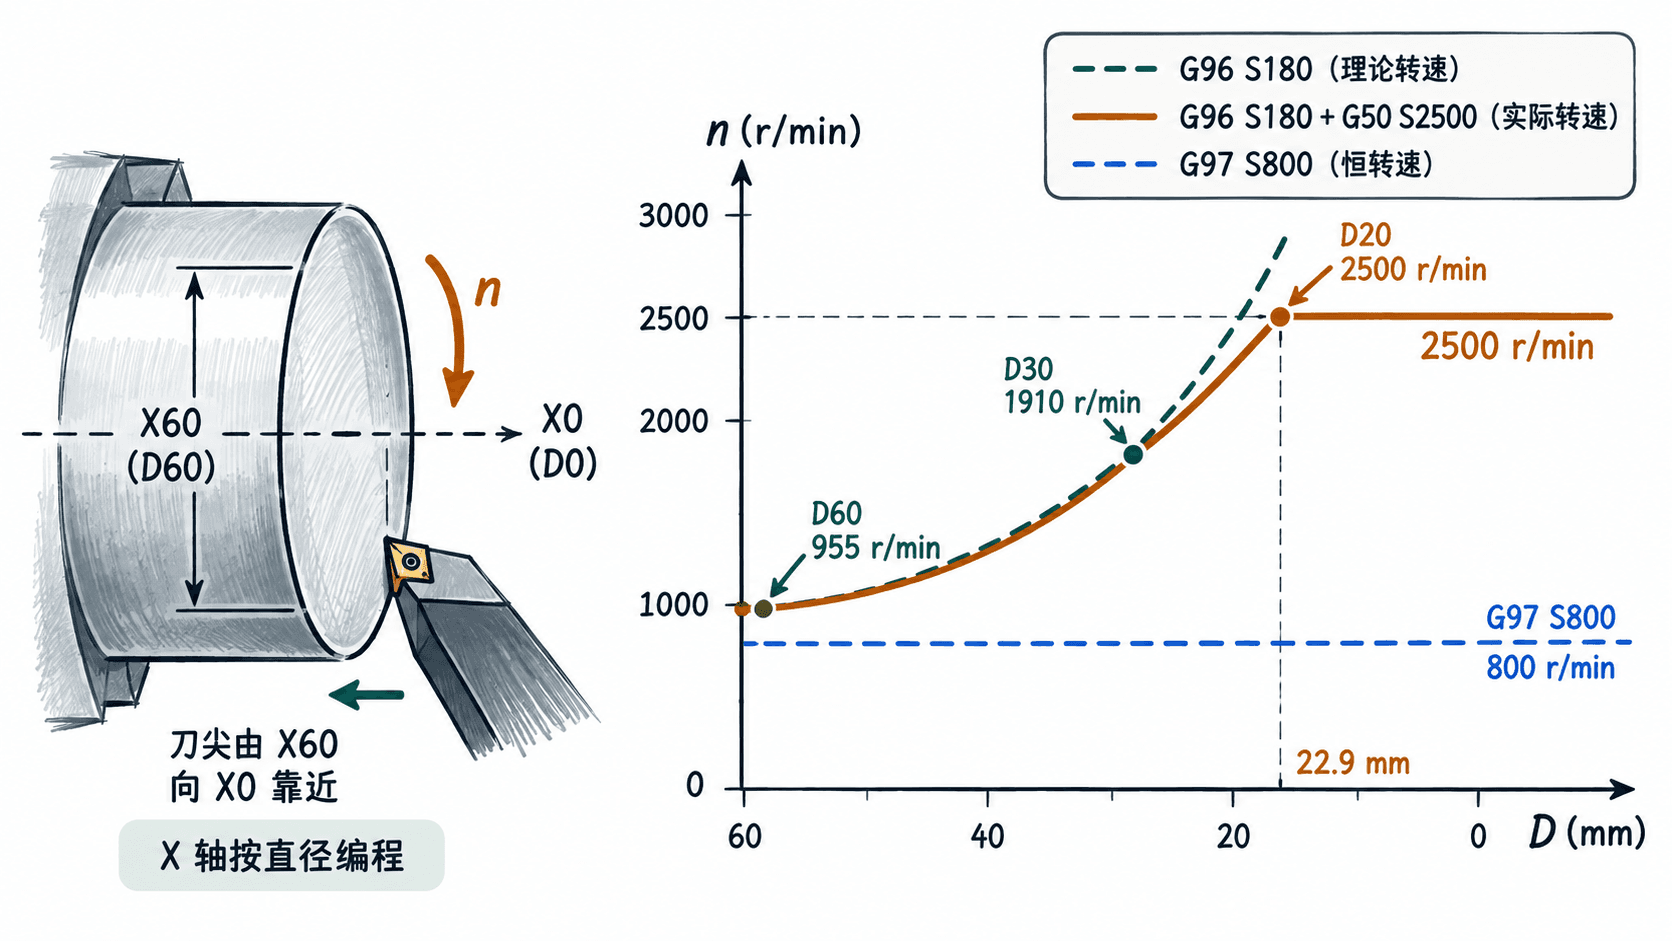
车削端面时,刀尖从外径向中心移动,切削直径不断减小。G96 能随直径变化调整转速,G97 则保持指定转速。下面以直径 60 mm 的工件为例,计算主轴限速拐点,并完成一段可用于兼容系统仿真的端面加工程序。
学习目标
- 区分
G96恒表面切削速度和G97恒转速下S的含义。 - 计算不同切削直径的目标转速,判断
G50何时开始限速。 - 编写主轴模式切换程序,并在仿真中核对转速与退刀动作。
判断该用恒线速度还是恒转速
下面采用公制单位、X 轴直径编程,并以 FANUC 车床 A 码系常见指令为例;不同系统的限速指令和初始模态必须查对应手册。
| 指令 | S 的单位 |
主轴行为 | 常见使用位置 |
|---|---|---|---|
G96 S180 |
m/min | 随刀尖所处切削直径调整 r/min | 外圆车削、端面车削 |
G97 S800 |
r/min | 固定目标转速为 800 r/min | 钻孔、螺纹加工、接近或退出工件 |
G50 S2500 |
r/min | 将允许主轴转速上限设为 2500 r/min | 进入 G96 之前 |
G96 和 G97 是互斥的模态指令,后一条会覆盖前一条。切换时应同时重新写 S 值:同一个 S180 在 G96 下代表 180 m/min,在 G97 下却代表 180 r/min。G50 的 2500 r/min 只是示例,不是所有卡盘或夹具都允许的转速。
算出接近中心时的限速位置
在公制条件下,表面切削速度 (m/min)、切削直径 (mm)与主轴转速 (r/min)满足:
设 G96 S180、G50 S2500,则各位置的转速为:
| 切削直径 | 理论转速 | 限速后指令转速 |
|---|---|---|
| 60 mm | 955 r/min | 955 r/min |
| 30 mm | 1910 r/min | 1910 r/min |
| 20 mm | 2865 r/min | 2500 r/min |
| 10 mm | 5730 r/min | 2500 r/min |
达到上限的临界直径约为 。因此,刀尖从 X60 向 X0 移动时,转速先升高;切削直径小于约 22.9 mm 后,主轴被限制在 2500 r/min,实际表面切削速度不再恒定。例如在直径 10 mm 处,实际只有约 78.5 m/min。中心点的理论计算存在除以零的问题,不能据此要求机床无限加速。
写出完整的切换程序
以下按直径 60 mm 圆棒、端面为 Z0、已正确设定工件零点及 T0101 刀具偏置编写。假设使用支持这些指令的 FANUC A 码系车床,工件外侧 X64、端面前方 Z2 均为已验证的安全位置。切削速度和主轴上限仅用于教学计算,实机须按材料、刀片、卡盘及装夹状态重定。
%
O0704 (FACE WITH G96 G97)
G21 G18 G40 G99
G50 S2500 (MAXIMUM SPINDLE RPM)
T0101
G97 S800 M03
G00 X64.0 Z2.0
G96 S180
G01 Z0.0 F0.20
G01 X0.0 F0.12
G97 S800
G00 Z2.0
G00 X100.0
M05
M30
%
预期结果: G97 S800 M03 使主轴按 800 r/min 启动;G96 S180 在安全接近位置切入恒线速度模式。端面走刀从 X64 向 X0 进行,主轴指令转速随 X 减小而升高,达到 2500 r/min 后保持限速。切削结束时 G97 S800 重新指定恒转速,再沿 Z 正方向退至 Z2,径向退出至 X100,最后 M05 停转。仿真中的实际转速可能受主轴加减速时间影响,短暂偏离理论值。
G99 在本示例中表示每转进给,因此 F0.12 为 0.12 mm/r;主轴到达 2500 r/min 时,对应沿 X 轴的直线进给速度约 300 mm/min,不应将其误读为每分钟 0.12 mm。
仿真检查与常见误用
- 在离线仿真中确认 X 轴采用直径编程、Z0 是端面、
T0101的刀尖几何偏置已校准;用单段方式检查 X64、Z2、Z0 与退刀位置是否避开工件及卡盘。 - 查看主轴状态:开始为
G97800 r/min;进入G96后,在 X60、X30 附近分别接近 955、1910 r/min;当切削直径减至约 22.9 mm 时开始受限;结束回到 800 r/min。 - 核对
G50 S2500是否低于机床主轴、卡盘、卡爪及工件装夹的最低允许转速;不平衡毛坯和大伸出量装夹通常需要更低的上限。 - 不要在中心附近先执行未限速的
G96,也不要切回G97却省略新的S值。钻孔、攻螺纹或换刀前,应按机床工艺要求恢复明确的恒转速与安全位置。
对于直径变化明显的外圆和端面加工,优先考虑有可靠转速上限的 G96;需要固定转速或离开切削区域时,显式使用 G97 S...,让控制器的主轴状态可预测。