
制造工艺 / 系统课时
设计虎钳卡盘与工件定位方案
设计虎钳卡盘与工件定位方案
同一零件即使刀路不变,夹具选错也会出现孔位漂移、夹痕或碰刀。本篇以矩形铝块和圆盘件为例,确定虎钳、压板、三爪卡盘及软爪的选用条件,画出定位基准与夹紧关系,并用干涉间隙和重复装夹数据检验方案。
学习目标
- 根据工件形状、加工面与精度要求选择夹具。
- 用 3-2-1 定位思路明确基准、支承与夹紧方向。
- 计算刀具净距并制定重复装夹的实测验收办法。
按工件与工序选择夹具
夹具先看待加工表面是否露出,再看零件能否可靠贴合定位面,最后核对夹具尺寸与机床行程。以下尺寸是选型练习工况,不是夹具通用容量。
| 工件与任务 | 初选夹具 | 定位依据与主要风险 |
|---|---|---|
| 80×50×20 mm 铝块,铣顶面、钻孔 | 虎钳+平行垫铁+端挡 | 底面、固定钳口、端挡定位;警惕薄件抬起及钻头碰垫铁 |
| 200×140×15 mm 板件,铣平面 | 工作台压板+等高支承 | 利用底面与侧向挡块定位;压板会遮挡刀路,过紧可能压弯 |
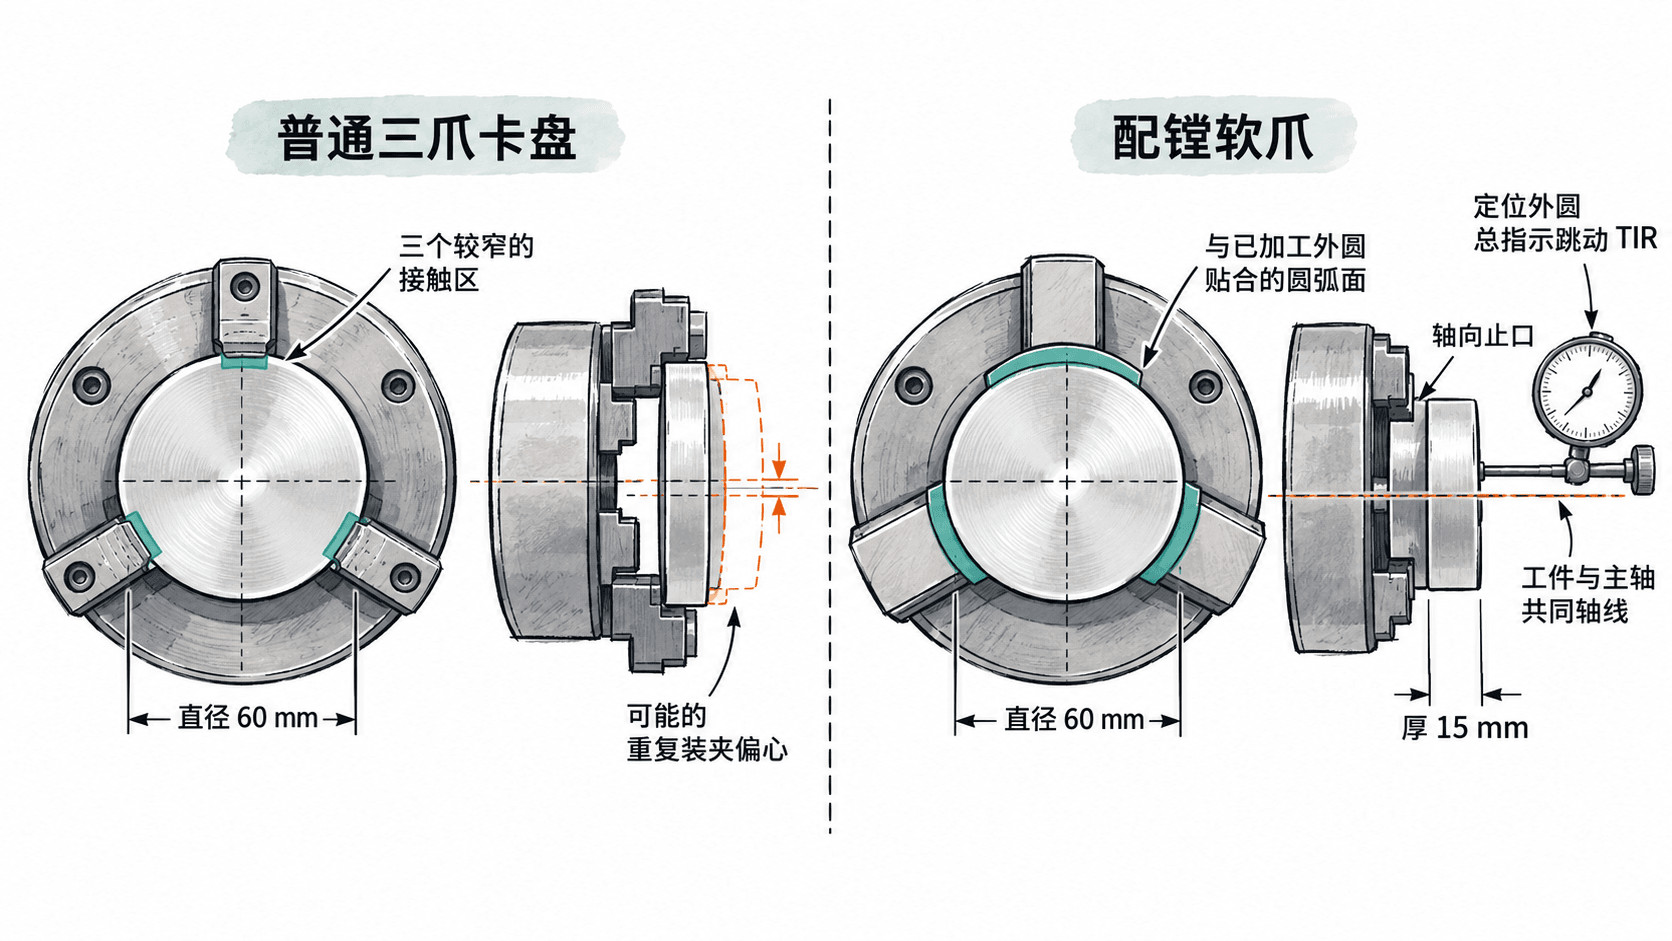
| 直径 60 mm 棒料,车外圆与端面 | 三爪卡盘 | 以外圆夹持并自定心;毛坯偏心、伸出过长需另行校核 |
| 直径 60 mm 盘件,二次精车内孔 | 在卡盘上配镗的软爪 | 用已加工外圆和端面止口定位;需检查夹紧变形与重复跳动 |
压板不是把板件直接拧在工作台上:夹紧点下方应有刚性支承,压板受力端与支点位置要合理。三爪卡盘适合车削回转件,但“自定心”不等于二次装夹自动满足高精度同轴要求。
把图纸基准转成虎钳定位
设铝块长 80 mm(X)、宽 50 mm(Y)、高 20 mm(Z),需钻两个直径 8 mm 通孔。图样指定底面 A、长侧面 B、左端面 C 为基准;两孔中心距 C 分别为 15、65 mm,距 B 分别为 15、35 mm。
采用 3-2-1 等效定位关系:A 底面由三处等效支承控制下沉和绕 X、Y 倾斜;B 贴固定钳口,以两处等效接触控制侧移和绕 Z 转动;C 靠单个端挡确定长度方向位置。定位接触主要阻挡朝向接触面的运动,反向脱离趋势仍需夹紧力约束。实际平行垫铁、钳口可以是线接触或面接触,不必机械地安装六个定位销。
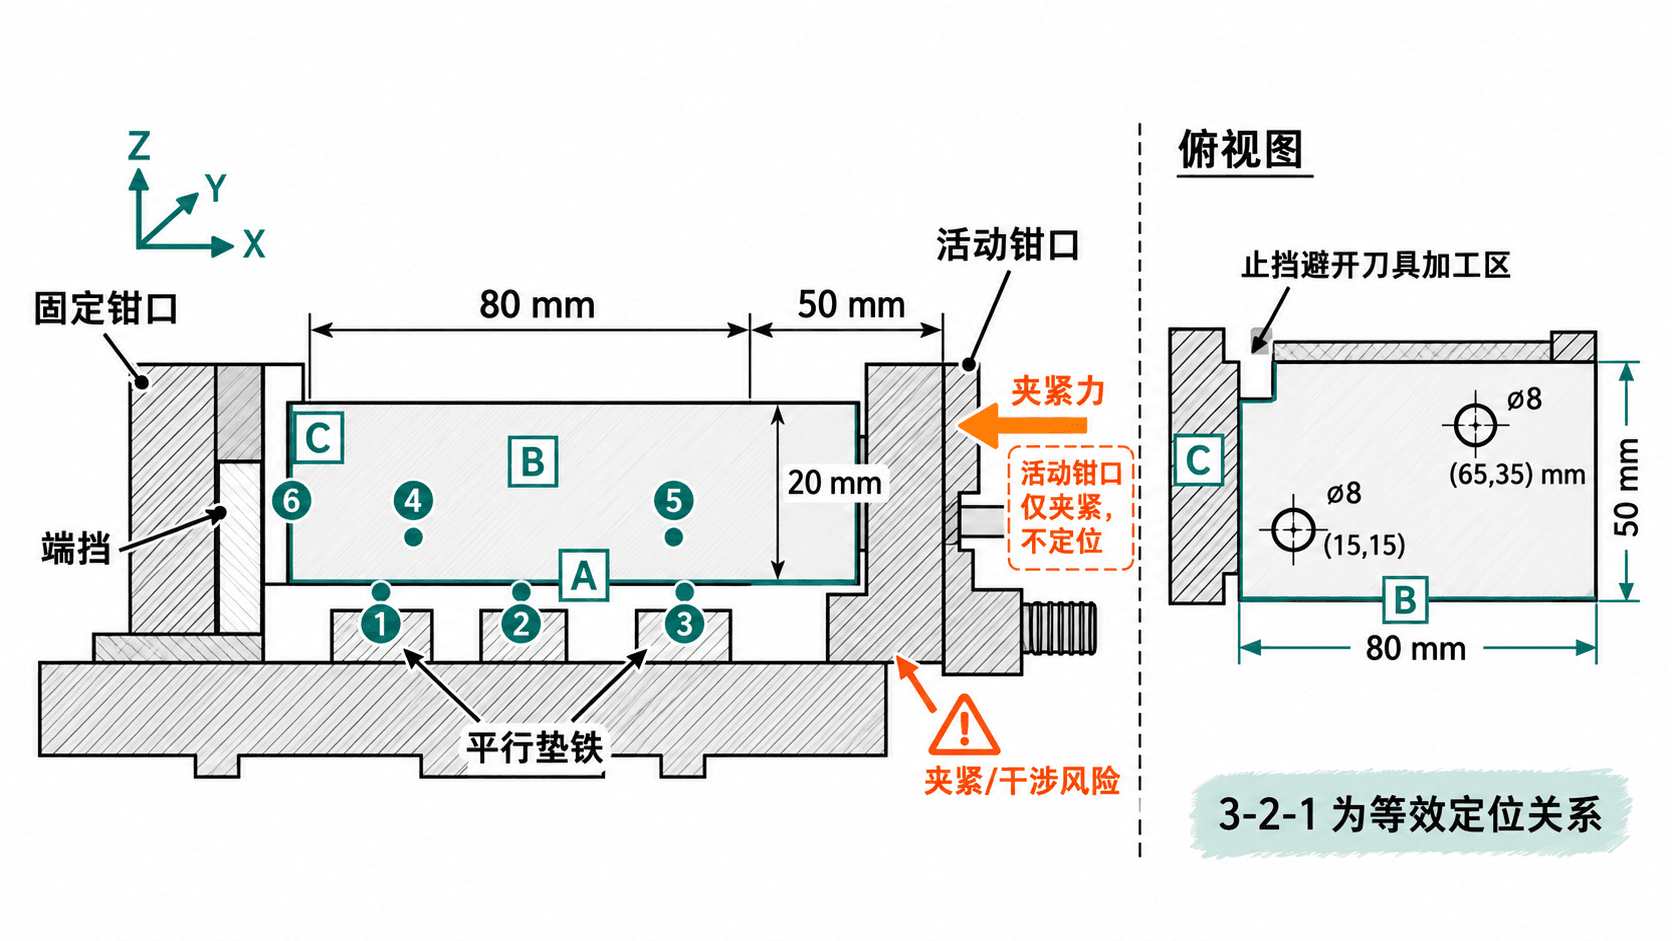
实际装夹按以下顺序进行:
- 清理垫铁、固定钳口和 A/B/C 基准面,去除影响贴合的毛刺与切屑。
- 让底面 A 坐实在平行垫铁上,先推向固定钳口 B,再推向端挡 C。
- 用活动钳口施压,保证工件未翘起;停机状态下用百分表检查顶面高度或倾斜变化。
- 将 X、Y 工件零点与 C、B 对应;Z 零点若设在顶面,须记录顶面与 A 基准的实际关系,避免把图样底面尺寸直接当成顶面刀路深度。
校核夹紧方向与刀具干涉
优先让主要切削力压向固定钳口和底部支承,避免加工力把工件拉离定位面。上述 20 mm 高铝块若示例采用约 8 mm 侧面夹持高度,需要再按实际切削载荷、虎钳说明书和钳口尺寸核验;8 mm 不是可套用的安全值。
作粗略静力筛查:若沿钳口方向的切削分力估为 300 N,两侧钳口各承受法向夹力 F,暂按摩擦系数 0.20、安全系数 2 计算,则 2×0.20×F≥2×300,得到 F≥1500 N。此值只是按双侧摩擦估算的下限,不可直接当作机床夹力设定;切削液、振动、零件变形及虎钳额定值还需校核。
在刀体与钳口高度范围重叠时,若直径 10 mm 立铣刀的轴心到钳口外缘最近只有 7 mm,刀体净距为 7-5=2 mm。假定本项目为试切设置不小于 3 mm 的审查净距,此刀路不通过,刀心距离需至少达到 8 mm。如果同高度经过的夹头外径为 20 mm,还需至少 13 mm 的轴心距离,不能只计算刀刃。
检查范围还要包括钻头穿透工件后的垫铁、压板螺栓、刀柄、主轴头与夹具的完整扫掠包络。改变夹持位置、抬高工件或调整工序后,应重新仿真并进行防护门关闭状态下的安全试运行;不得用手在运动区确认间隙。
为二次精车配置软爪
假设直径 60 mm、厚 15 mm 的盘件已完成外圆粗精加工,二次装夹需车内孔,图样要求内孔相对已加工外圆的径向跳动不大于 0.03 mm。普通三爪可迅速夹持,但再次松开、夹紧后的偏心不能仅凭自定心机构保证,宜评估配镗软爪。
- 对照卡盘说明书确认软爪接口、安装螺栓、允许夹紧行程与转速限制,同组三爪按编号装回。
- 用适配的镗爪环或预紧块,在接近实际夹紧方向和位置的受力状态下车削三爪夹持圆弧;夹持直径与余量以卡盘规范和试夹结果确定。
- 加工轴向止口,使盘件端面靠实,外圆与三爪圆弧充分接触;确认爪端、刀架及刀具在整个加工行程内不相撞。
- 夹件后用百分表检查定位外圆的总指示跳动,本例先把装夹跳动的工艺控制限值设为 0.01 mm;加工后再实测内孔对外圆的径向跳动是否不大于 0.03 mm。任一项超限时检查切屑、夹紧变形、软爪磨损和预紧加工状态。
用重复装夹数据验收
矩形块方案可连续进行 5 次“取下、清屑、靠 B/C、重新夹紧”,在两处相互垂直的已加工测量面上分别用百分表或机床测头记录相对首次的 X、Y 变化。示例 X 偏移依次为 0.00、+0.01、+0.02、+0.01、+0.01 mm;Y 为 0.00、-0.01、0.00、+0.01、0.00 mm,两方向峰峰差均为 0.02 mm。
若本项目自定重复装夹峰峰差不得超过 0.02 mm,则上述样本刚好达标;这并不代表直径 8 mm 孔的位置已经合格,仍需以首件实测孔位对照图样公差。盘件同样应多次重夹,逐次测量定位外圆跳动并核对本工序设定的 0.01 mm 装夹控制限值。
装夹卡至少留下 A/B/C 基准、夹具与爪组编号、端挡位置、夹持面与高度、允许加工区、完整刀具包络检查结果、重复装夹记录及首件检验结果。任何一项超限,应先修正定位或夹持方案再切削。