
制造工艺 / 系统课时
计算切削速度和主轴转速
计算切削速度和主轴转速
已知刀具推荐切削速度,却不知道主轴应该设多少转时,可以用切削直径直接换算。本篇分别计算立铣刀与普通恒转速外圆车削的转速,并演示如何根据机床上限和实际直径核对设定值。
学习目标
- 区分切削速度、主轴转速和参与切削的有效直径。
- 计算铣削与恒转速车削的主轴转速,并反算实际切削速度。
- 判断工件直径变化和主轴转速上限对结果的影响。
用统一单位换算转速
切削速度 是切削点相对工件的圆周线速度,单位为 m/min;主轴转速 的单位为 r/min;有效切削直径 的单位为 mm。圆周长为 ,所以计算时要除以 1000,将毫米换算成米:
已知切削速度时,移项得到:
代入前必须核对单位:例如 180 m/min 要直接填 180,直径 10 mm 要填 10,不能把半径 5 mm 当成直径,也不能把 m/min 和 mm/min 混用。
铣削与车削选用不同的直径
普通平底立铣刀用侧刃加工时,可用刀具直径作为 ;例如直径 10 mm 的立铣刀,按 mm 计算。球头刀在浅切深处的实际接触圆直径较小,倾斜面铣刀等也可能需要使用有效切削直径,不能一律照抄标称直径。
普通外圆车削则以当前被切削外圆的直径作为 ,不是车刀尺寸。若刀尖正加工直径 50 mm 的外圆,计算时取 mm;后续车到 30 mm 时,应按新的切削直径重新判断速度。
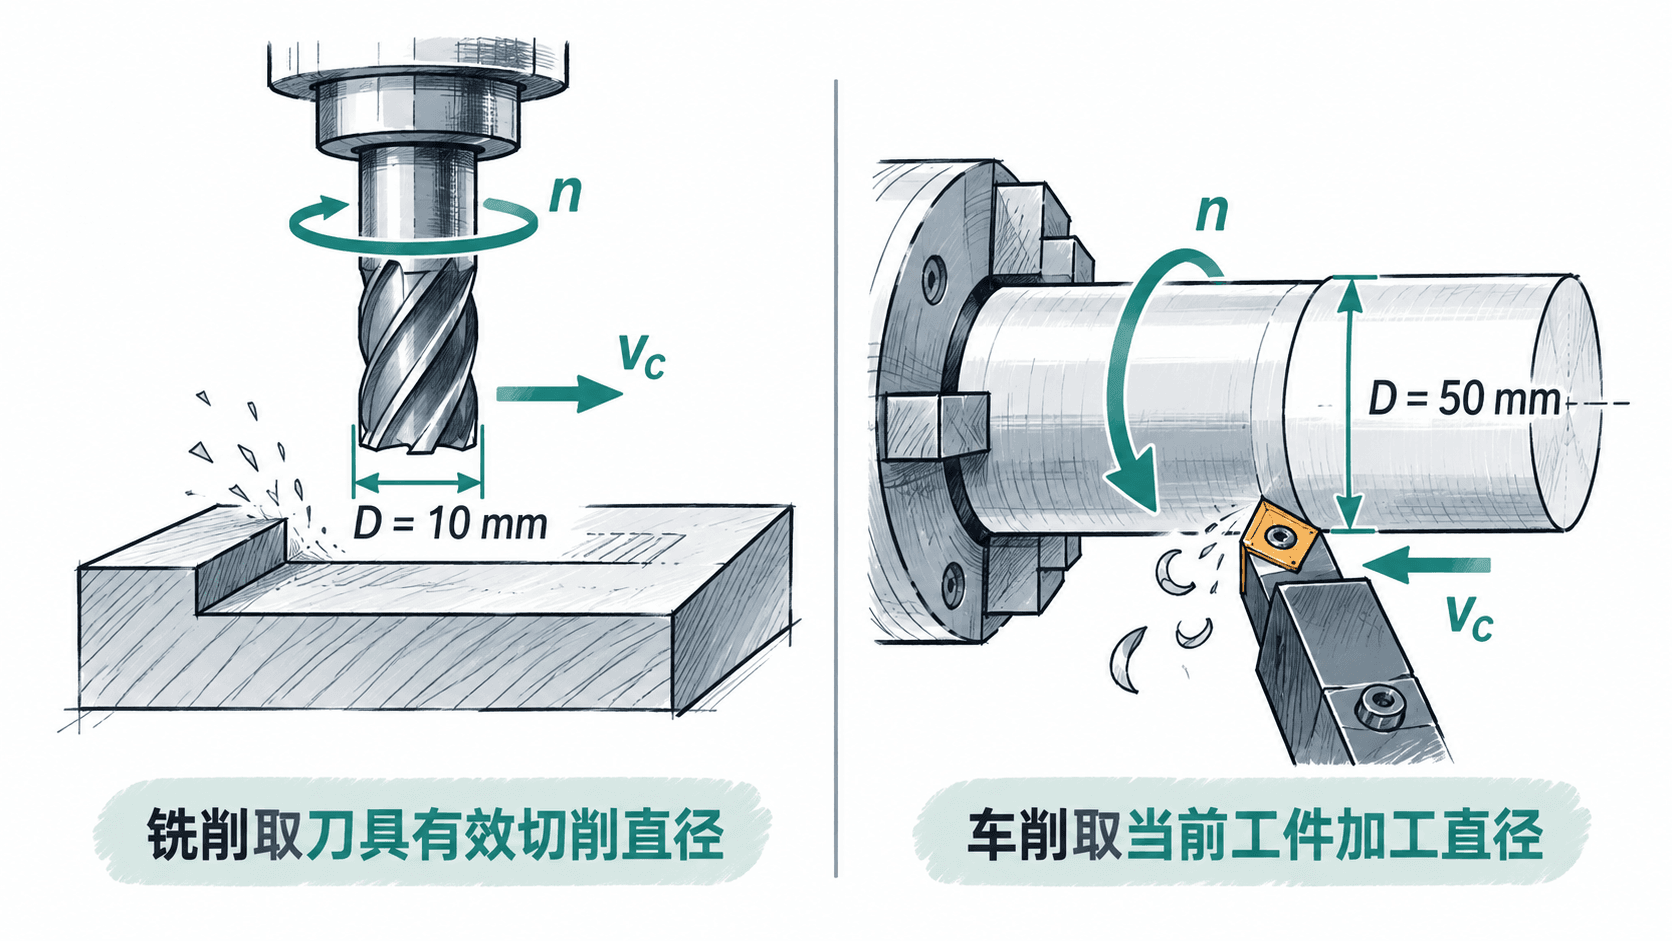
两种加工都使用同一个转速公式,区别在于谁在旋转、哪一个直径决定接触处的圆周速度。刀具手册给出的 应结合材料、刀具材质、涂层与冷却条件选取;下列数值仅用来示范计算,不代表所有工况的推荐参数。
分别完成铣削与车削计算
**铣削算例:**假设直径 10 mm 的硬质合金平底立铣刀,选定 m/min,则:
**车削算例:**假设普通恒转速外圆车削,当前工件直径 50 mm,选定 m/min,则:
主轴设定值可按机床允许的转速档位或输入精度调整。这里分别取 5700 r/min 和 950 r/min,反算实际切削速度:
| 加工方式 | 计算转速 | 设定转速 | 实际切削速度 |
|---|---|---|---|
| 铣削,D=10 mm | 5729.6 r/min | 5700 r/min | 179.1 m/min |
| 车削,D=50 mm | 954.9 r/min | 950 r/min | 149.2 m/min |
反算仍使用 。设定转速调整后,应记录实际速度,不要继续把原目标速度当成已达到的加工条件。
恒转速车削的直径变化
在主轴固定为 950 r/min 时,外圆直径越小,切削点的线速度越低;主轴并不会因直径变小而自动加速:
| 当前外圆直径 | 主轴转速 | 实际切削速度 |
|---|---|---|
| 50 mm | 950 r/min | 149.2 m/min |
| 40 mm | 950 r/min | 119.4 m/min |
| 30 mm | 950 r/min | 89.5 m/min |
以 FANUC 类控制为例,G97 是恒转速模式,G96 是恒线速度模式,两者不能混为一谈;本篇算例均按恒转速处理。端面车削向中心靠近时,同样会发生有效直径和线速度下降的情况。
核对机床限制后再设定
- 查刀具制造商对具体材料和刀具的切削速度建议,先确定目标 ,不要把本篇假设值直接用于生产。
- 确认 是实际切削位置的直径,计算 ,再核对机床、刀柄及夹持条件允许的最高转速。
- 如果计算值超限,按允许转速重新反算 。例如 mm、 m/min 时需约 8754 r/min;若主轴上限为 8000 r/min,则最多按 8000 r/min 设定,此时实际 m/min。
- 在仿真或符合现场规程的安全试运行中确认主轴模式、转速指令、刀具与装夹状态,不能仅凭公式判断加工安全。
只要保持速度与直径单位一致,并正确区分铣刀直径和车削外圆直径,就能把选定的切削速度转换为可核对的主轴设定值。