
制造工艺 / 系统课时
编写端面与外圆台阶车削刀路
编写端面与外圆台阶车削刀路
以直径 40 mm 的圆棒为毛坯,加工前段直径 28 mm、后段直径 36 mm 的阶梯轴。通过端面车削、分层粗车和连续轮廓精车,编写一份完整的两轴车削程序,并在仿真中检查成品尺寸、安全起刀点和刀具退让路径。
学习目标
- 根据阶梯轴尺寸确定 X、Z 坐标、起刀点和加工终点。
- 使用 G00、G01 编写端面、外圆粗车及台阶精车程序。
- 检查粗精加工余量、刀具退让方向和卡盘干涉风险。
确定工件尺寸与加工坐标
本例采用 FANUC 0i-T 类两轴车床的常见编程方式,使用公制单位、X 轴直径编程和 G54 工件坐标系。X0 位于主轴旋转中心,Z0 位于成品前端面,向卡盘方向为 Z 负方向。
工件与装夹条件如下:
| 项目 | 设定值 |
|---|---|
| 毛坯 | 直径 40 mm 的 45 钢圆棒 |
| 毛坯前端面 | 约 Z+0.5 mm,留 0.5 mm 端面加工余量 |
| 前段小径 | Ø28 mm,Z0 至 Z-20 mm |
| 后段大径 | Ø36 mm,Z-20 至 Z-50 mm |
| 台阶位置 | Z-20 mm |
| 夹爪前沿 | 假设位于 Z-55 mm |
| 刀具 | T0101,外圆兼端面车刀,刀尖圆弧半径 0.4 mm |
这里的 X28 表示成品直径为 28 mm,而不是刀尖距离中心 28 mm。若误把 X28 改为 X14,便会严重过切。
Z-50 是本次外圆加工的结束位置,距离假定的夹爪前沿只有 5 mm。这个距离仅用于演示程序结构,实际必须结合刀柄、刀尖和夹具的完整空间包络确认安全。
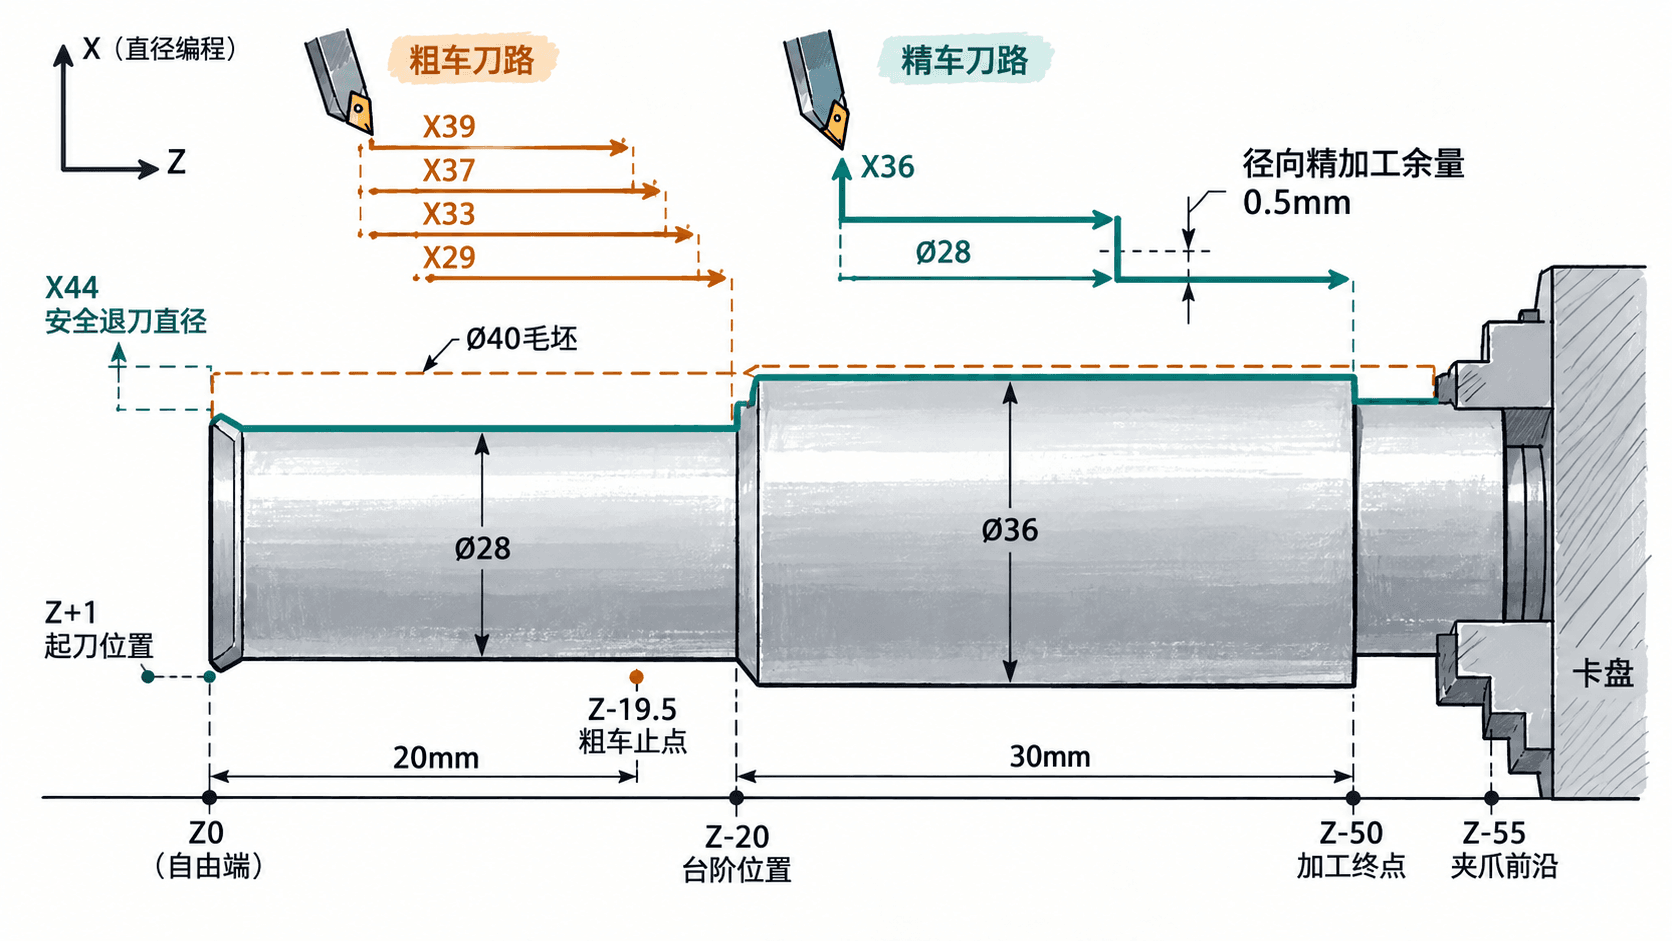
规划端面、粗车与精车路径
先车端面建立 Z0,再从毛坯外径向内分层去除材料,最后用一条连续精车路径加工小径、台阶端面和大径。这样可以避免一次切入过深,也便于逐段检查程序。
端面与安全起刀
选择 X44、Z+1 作为初始起刀位置。毛坯直径为 40 mm,因此 X44 比毛坯外圆大 2 mm 单边径向距离;Z+1 位于毛坯前端面之外。
- G00 移动至 X44、Z+1。
- G01 以 F0.15 进给至 Z0。
- 保持 Z0,以 F0.12 沿 X 负方向车削至 X0,完成端面加工。
- 先沿 Z 正方向退出至 Z+2,再径向退至 X44。
刀尖圆弧与实际对刀方式会影响端面中心是否留有小凸点,仿真后还要检查中心区域。
分层粗车外圆
大径段成品为 Ø36,粗车目标设置为 X37;小径段成品为 Ø28,粗车目标设置为 X29。两段均保留 0.5 mm 的单边径向精车余量。
| 加工顺序 | 粗车直径 X | Z 向终点 | 本刀径向切深 |
|---|---|---|---|
| 大径首刀 | 39 | -50 | 0.5 mm |
| 大径第二刀 | 37 | -50 | 1.0 mm |
| 小径首刀 | 33 | -19.5 | 2.0 mm |
| 小径第二刀 | 29 | -19.5 | 2.0 mm |
小径段粗车暂时停止在 Z-19.5,比最终肩部位置 Z-20 多留 0.5 mm 轴向余量,交给精车修整。每次纵向粗车结束,先沿 X 正方向退到 X44,再返回 Z+1,避免在工件内部快速返程。
这里的切深是以单边径向计算的,例如从 X37 切到 X33,直径减少 4 mm,实际径向切深是 2 mm。此取值仅为示例,应根据刀片牌号、机床刚性和实际切削条件调整。
连续精车台阶轮廓
粗车完成后,从 X30、Z+1 接近前端,再以 G01 进给到 X28、Z0。随后依次执行三个轮廓段:
- 沿 Z 负方向车削小径至 X28、Z-20。
- 在 Z-20 沿 X 正方向走到 X36,修整台阶端面。
- 保持 X36,沿 Z 负方向车削到 Z-50,完成大径段。
精车后沿 X 正方向退至 X44,再沿 Z 正方向退至 Z+5。这个顺序能够减少刀具快速移动时穿越工件实体的风险。
编写完整两轴车削程序
以下为 FANUC 0i-T 类直径编程方式的教学示例,假定刀具已在安全换刀位置、G54 已正确设置、T0101 的刀具几何与磨耗补偿已完成。使用 G97 固定转速 800 r/min,避免靠近端面中心时因恒线速度控制产生转速升高。
G99 表示每转进给。粗车 F0.20 对应 0.20 mm/r,在 800 r/min 下理论轴向进给速度为 160 mm/min;精车 F0.10 对应 80 mm/min。
%
O0703
(STEP SHAFT D40 STOCK)
(G54 Z0 FRONT FACE X DIAMETER)
G21 G18 G40 G99 G54
T0101
G97 S800 M03
M08

(FACE TO Z0)
G00 X44.0 Z1.0
G01 Z0.0 F0.15
G01 X0.0 F0.12
G00 Z2.0
G00 X44.0

(ROUGH LARGE DIAMETER)
G00 X39.0 Z1.0
G01 Z-50.0 F0.20
G00 X44.0
G00 Z1.0
G00 X37.0
G01 Z-50.0
G00 X44.0
G00 Z1.0

(ROUGH SMALL DIAMETER)
G00 X33.0
G01 Z-19.5
G00 X44.0
G00 Z1.0
G00 X29.0
G01 Z-19.5
G00 X44.0
G00 Z1.0

(FINISH STEP PROFILE)
G00 X30.0
G01 X28.0 Z0.0 F0.10
G01 Z-20.0
G01 X36.0
G01 Z-50.0

(RETRACT AND END)
G00 X44.0
G00 Z5.0
M09
M05
M30
%
预期结果(离线刀路仿真的目标几何,不是控制器自动打印的输出):
成品前端面:Z = 0.0 mm
前段直径:Ø28.0 mm
前段长度:20.0 mm
后段直径:Ø36.0 mm
后段长度:30.0 mm
台阶轴向位置:Z = -20.0 mm
外圆加工终点:Z = -50.0 mm
程序结束退刀位置:X44.0 Z5.0
程序没有使用 G71 粗车循环,而是逐刀展开 G00 与 G01。读者可以直接观察每一次切入、纵向进给和径向退刀,适合在离线仿真中逐段核对。实际成品尺寸还会受到刀尖圆弧、刀补和机床误差影响。
仿真验收与常见错误修正
在支持 FANUC 0i-T 类代码的离线车削仿真软件中,建立直径 40 mm 的圆棒、对应夹具和 T0101 刀具模型,再导入程序。不同仿真系统的机床回零、工件装夹和刀具库操作路径不同,应以当前软件实际功能为准。
按以下顺序验收:
- 检查坐标:确认 X 使用直径值、Z0 对应成品端面,且 Z 负方向朝向卡盘。
- 检查端面:观察刀具是否从 X44 进入、沿 X 负方向完成端面车削,且没有明显中心残留。
- 检查粗车:核对四次纵向粗车终点,确认 X37、X29 分别留下 0.5 mm 单边精车余量。
- 检查精车:测量 Ø28、Ø36 两段直径及 20 mm、30 mm 的轴向长度,重点检查肩部轮廓。
- 检查碰撞:重点查看 Z-50 处退刀路径、刀杆与夹爪之间的间隙,不能只依据刀尖轨迹判断无干涉。
常见错误包括把 F0.20 当成 0.20 mm/min、在工件内部直接使用 G00 返回起点、把 X 坐标当作半径,以及忽略刀尖圆弧造成的台阶根部尺寸偏差。发现问题后,应先检查 G99 模态、X 直径编程设置、刀补数据和每段退刀方向,再修改程序。
最终应能在仿真中看到完整的端面、两级外圆和肩部轮廓,且所有快速移动都位于经过验证的安全区域。如果尺寸正确但刀杆与卡盘距离不足,应调整装夹伸出量或加工终点并重新验证,不能仅凭刀尖轨迹没有碰撞就认定程序安全。