
制造工艺 / 系统课时
使用G81和G83钻孔固定循环
使用G81和G83钻孔固定循环
把孔位、孔深和退刀高度写成固定循环,可以用很少的G代码加工一组孔。本篇以FANUC 0i-M类三轴铣削语法为例,完成两组不同深度的钻孔程序,并用离线仿真核对每一孔的走刀和排屑退刀动作。
学习目标
- 区分G81连续钻孔和G83分次啄钻的刀路。
- 正确设置X/Y孔位、Z孔底、R平面、Q啄钻量以及G98/G99退刀方式。
- 编写四孔程序,用G80取消循环并在仿真中验证安全高度。
确定孔位与三层高度
假设工件是80 mm × 80 mm × 25 mm的铝合金板,G54原点位于工件上表面左下角,Z0为工件顶面;使用直径6 mm钻头,刀长已测量并存入H01。孔的位置分别是(20,20)、(50,20)、(20,50)、(50,50),尺寸单位均为mm。
- 初始平面Z30:进入循环前刀尖所在的安全高度,用于跨越较高障碍。
- R平面Z3:每孔快速接近后的进给起点,位于工件表面上方3 mm。
- 孔底Z-8或Z-16:G90绝对编程下的刀尖终点,不是从R平面向下再量8或16 mm。
同一控制系统中,G98使孔加工结束后返回循环初始平面,本例为Z30;G99则返回R平面,本例为Z3。R平面必须高于孔间横移路径上的最高障碍并留有安全余量,否则不能直接使用G99跨孔。
识别G81与G83的动作
G81适合排屑顺畅的普通浅孔:先定位X/Y,快速下降到R,以F进给到Z,再快速退刀。G83适合需要分段排屑的较深孔:每次按正数Q给定的新切深增量进给,阶段性退回R平面并排屑,重复直到Z;FANUC 0i-M常见G83会在各次啄钻之间返回R平面,重新进入时与上一段孔底保留由机床参数控制的间隙。
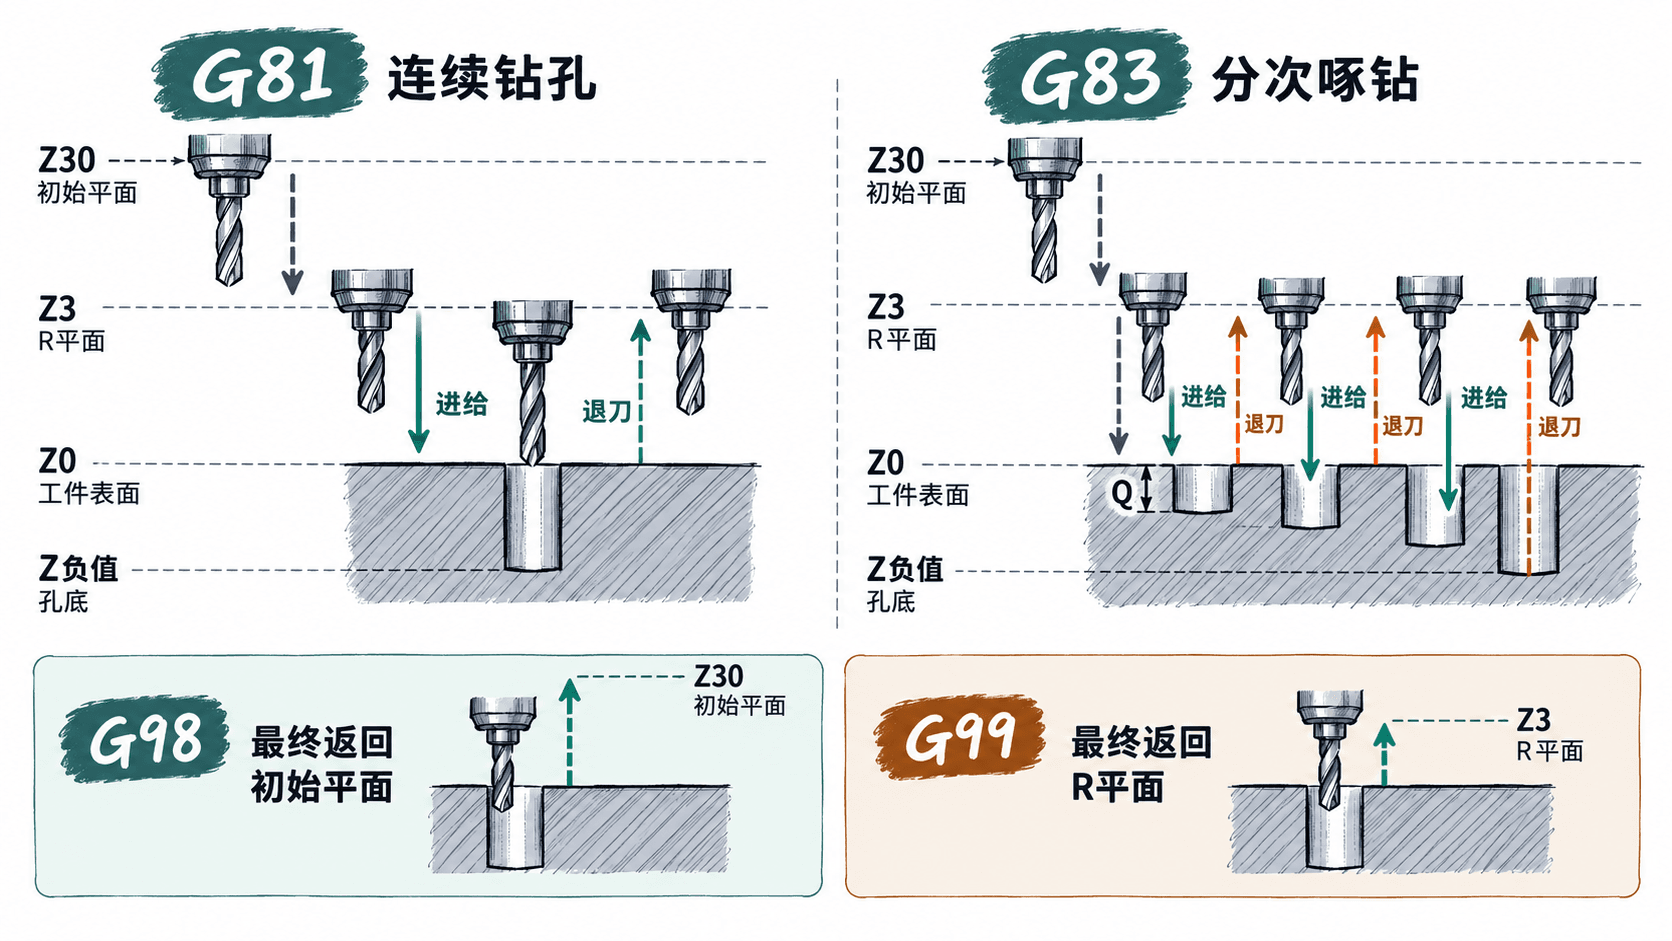
本例设置G81的孔底为Z-8;G83的孔底为Z-16、Q3.,表示每次新增切深最多3 mm,最后一段按剩余深度完成。Q是增量距离,与G90的绝对坐标模式无冲突;不要把Q写成负值或当成总孔深。
编写并运行四孔程序
以下为FANUC 0i-M类离线仿真用完整示例。先在仿真器配置80×80×25 mm毛坯、G54上表面零点、T01直径6 mm钻头及H01刀长;确认夹具不进入刀路,且机床支持所示固定循环语法。S1200单位为r/min,G94下F120单位为mm/min,均是教学试切参数,并非任意材料的通用推荐值。
%
O0605 (G81 G83 FOUR HOLES)
G21 G17 G90 G94 G40 G49 G80
G54
T01 M06
S1200 M03
G00 X20. Y20.
G43 H01 Z30.
M08
(G81: SHALLOW HOLES, HIGH RETURN)
G98 G81 X20. Y20. Z-8. R3. F120.
X50. Y20.
G80
G00 Z30.
(G83: DEEP HOLES, PECK Q3)
G00 X20. Y50.
G99 G83 X20. Y50. Z-16. R3. Q3. F120.
X50. Y50.
G80
G00 Z30.
M09
M05
M30
%
预期结果(仿真刀路观察项,非控制器自动打印的日志):
X20 Y20、X50 Y20:G81钻孔2个,刀尖最低Z-8,孔后退至Z30。
X20 Y50、X50 Y50:G83啄钻2个,刀尖最低Z-16,孔后退至Z3。
G83孔内可见多次分段进给和回退;程序总计加工4个孔。循环指令会保持生效:第二个孔只写X/Y,控制器仍沿用上一行的Z、R、F及循环方式。G80取消后不会因为下一行又出现X/Y而继续钻孔;但G80本身不保证退到Z30,所以程序专门接上G00 Z30.。
逐项检查与修正错误
在离线仿真中先运行刀路预览,再按下列顺序检查:①观察四个孔心坐标是否正确;②核对G81是否一刀进至Z-8、G83是否按Q3.反复啄钻至Z-16;③确认浅孔各次返回Z30、深孔各次返回Z3;④检查最后一次G80之后只有安全抬刀,不再出现钻孔动作。
常见错误可以用具体数值定位:
- 把Z写成相对R的深度:R3、Z-16时,刀尖终点是工件表面下16 mm,不是Z-13;本例固定使用G90。
- 忽略G99的横移高度:若夹具高出工件表面8 mm,R3就有碰撞风险。应改用G98返回Z30,或重新设计安全的R平面与过孔路线。
- 把G83与G73混淆:本例G83用于回退排屑,G73通常采用短距离断屑退刀,不能把两者视为相同刀路;具体动作以所用数控系统说明书和仿真为准。