
制造工艺 / 系统课时
区分机床坐标与工件编程零点
区分机床坐标与工件编程零点
同一段铣削程序放到不同的虎钳位置,刀具可能偏离原定加工区域。要让刀路准确落在工件上,必须分清机床坐标、工件编程零点以及连接两者的坐标偏置。本课以矩形铝块为例,完成坐标换算、装夹位置变化分析和运行前检查。
学习目标
- 区分机床零点、参考点和工件编程零点的作用。
- 理解
G54工件坐标偏置,并计算程序坐标对应的机床位置。 - 判断重新装夹后的坐标变化,完成程序运行前的零点核对。
两套坐标系分别描述什么
机床坐标系是数控机床用于描述各运动轴位置的基准坐标系。机床零点由制造商或机床参数定义,不会因为移动虎钳、拆装工件而改变。回参考点操作用于建立可重复的机床位置基准,但参考点与机床坐标零点是否重合取决于机型。
工件坐标系由加工人员根据零件图纸和装夹方案确定。它把程序中的坐标值对应到工件上的实际位置,使同一套加工程序能够用于不同的装夹位置。
例如加工一块尺寸为 80 mm × 50 mm × 20 mm 的矩形铝块,可以把左前上角选为工件编程零点:
- X0:工件左侧基准边。
- Y0:工件前侧基准边。
- Z0:工件上表面。
- X 正方向沿工件长度向右,Y 正方向向后,Z 正方向向上。
在这个方案中,工件 XYZ 轴与机床对应轴保持平行。CAD/CAM 编程原点、工艺卡指定基准与实际测量零点必须一致,否则即使 NC 程序正确,也会出现整体位置偏差。
常见 FANUC、Haas 风格的三轴铣床使用 G54 至 G59 选择不同的工件坐标系。G54 不会改变机床零点,而是调用控制器中保存的一组工件坐标偏置。G53 则通常用于在指定程序段内使用机床坐标,不能将它理解为设置工件零点的命令。
用 G54 建立坐标对应关系
假设机床已经完成参考点返回,且通过测头或其他合适的对刀方法确认:当前工件零点在机床坐标系中的位置为 X = -420.000 mm、Y = -260.000 mm。按照该控制器的偏置定义,在 G54 中设置相应的 X、Y 偏置。
程序需要把刀具中心移动到工件坐标 X35.000、Y20.000。对于轴向平行、没有旋转、镜像、缩放及额外局部坐标偏移的情况,可分别进行加法换算:
- 机床 X = -420 + 35 = -385 mm。
- 机床 Y = -260 + 20 = -240 mm。
因此,程序中的 X35 Y20 和机床坐标 X-385 Y-240 描述的是同一个 XY 目标位置,只是使用的坐标原点不同。
下面是适用于常见 FANUC/Haas 风格三轴铣床的离线仿真检查程序。示例只测试 XY 定位,不包含装刀、测量偏置或 Z 轴安全退刀动作。运行前必须在仿真环境中确认 Z 已处于整个水平移动路径的安全高度,且不存在其他坐标变换。
%
O0054 (G54 XY POSITION CHECK)
(OFFLINE SIMULATION ONLY - VERIFY SAFE Z)
G21 G17 G90 G40 G80
M05
G54
G00 X35. Y20.
M30
%
预期结果(仿真坐标应满足下列关系,并非控制器固定格式的日志):
WORK (G54): X 35.000   Y 20.000
MACHINE:    X -385.000 Y -240.000
其中 G21 选择毫米单位,G90 选择绝对编程,G54 调用第一组工件偏置,G00 执行快速定位。程序中的坐标均以选定的 G54 工件原点为依据,而不是直接以机床零点为依据。
装夹位置变化为什么会使刀路偏移
保持上述程序不变,假设虎钳和工件整体沿机床 X 正方向移动 60 mm,且工件没有旋转或高度变化。新的工件零点机床坐标变成 X = -360 mm、Y = -260 mm。
此时仍然希望加工工件坐标 X35 Y20,正确的机床目标位置应是 X-325 Y-240。如果忘记更新 G54,控制器仍按旧偏置移动到 X-385 Y-240,刀具在新工件坐标系中的实际 X 位置就会变为 -25 mm,比目标 X35 偏离 60 mm。
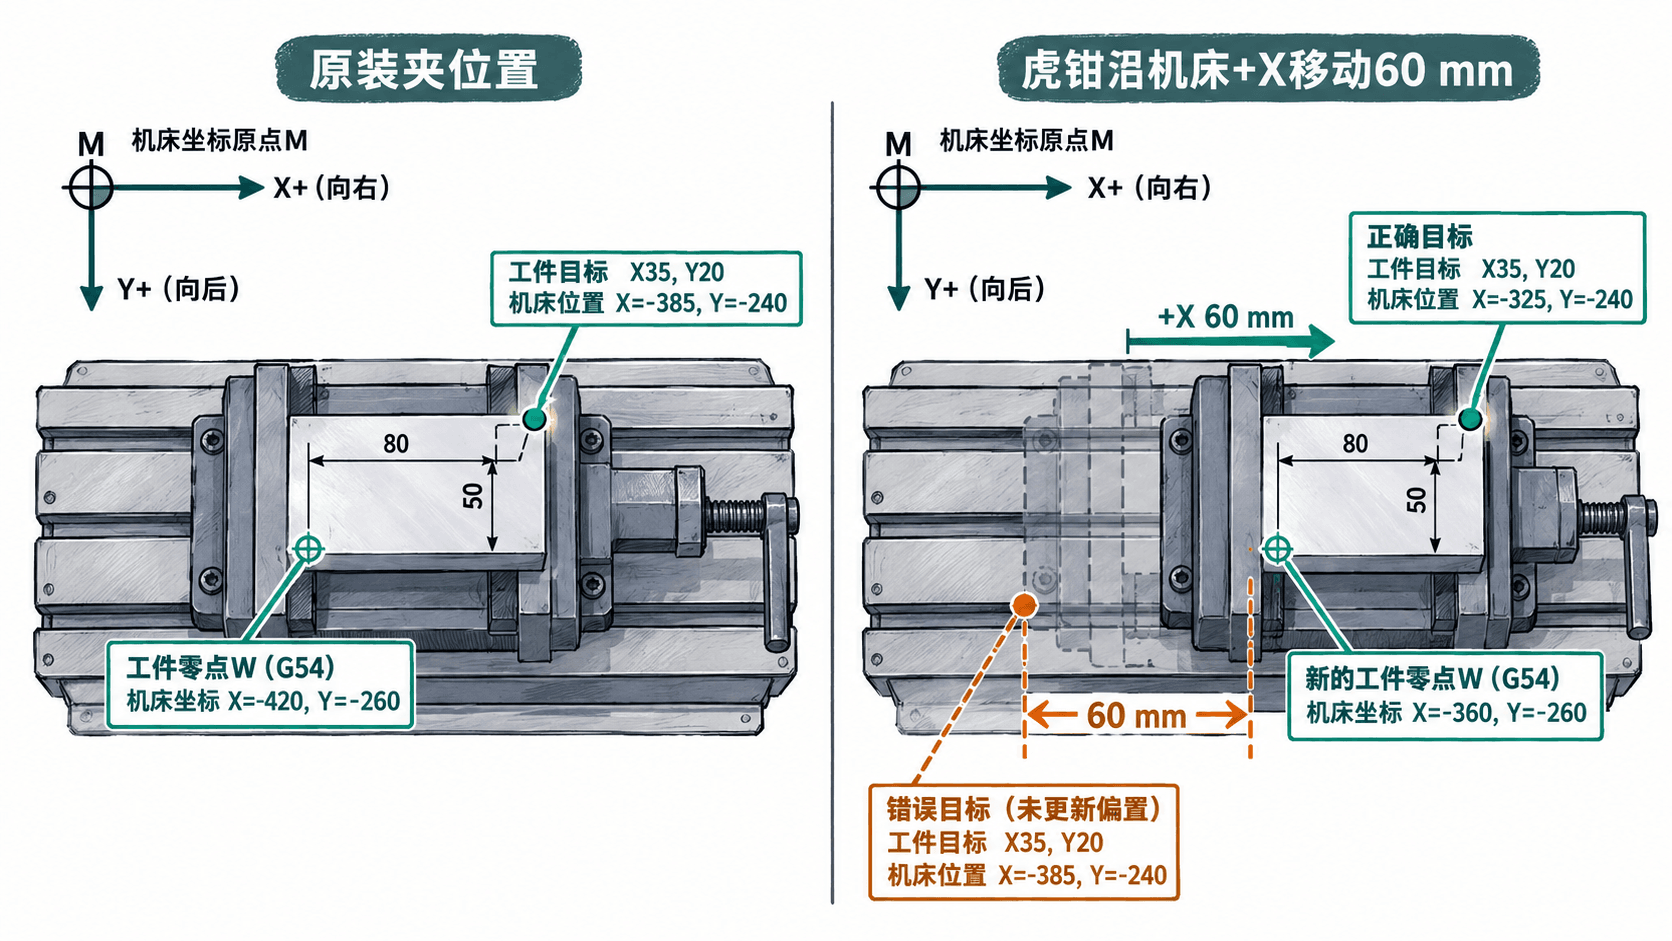
这一错误不会因为重新执行程序而自动消失。正确处理方式是重新测量装夹后的实际工件基准,并将新的偏置值写入程序所调用的 G54,再通过仿真与安全检查确认目标位置。
对于批量加工,更推荐使用稳定、可重复的定位面和定位销。即使采用固定夹具,也需要确认每次装夹是否完全贴合基准;如果工件发生旋转、倾斜或高度变化,单纯修正 X、Y 平移量可能不足以恢复正确刀路。
零点选择与运行前验证
选择工件零点时,应优先考虑图纸尺寸基准、测量可达性和重复装夹精度。本例使用左前上角便于理解,但如果实际加工使用定位销孔中心作为主要基准,则应优先考虑该孔中心,并确保 CAM 编程原点与测量基准保持一致。
实际操作可以按下面的顺序核对:
- 建立机床基准:按照机床说明书执行参考点返回,确认机床坐标显示有效、各轴状态正常,明确本机型的正负运动方向。
- 确认工件编程零点:核对图纸、工艺卡及 CAM 设置,明确 X0、Y0、Z0 分别位于哪个物理基准。若采用边缘寻零,应正确考虑寻边器或测头的半径补偿。
- 测量并登记偏置:按照当前控制系统的对刀或测头流程确定实际工件零点,检查 G54 对应的 X、Y、Z 数据以及偏置符号,防止误写到 G55 等其他坐标组。
- 核对坐标显示:在安全状态下查看机床坐标和工件坐标显示。定位基准正确建立后,测量基准处的工件坐标应与设定的零点相符,允许误差按工艺测量精度要求确定。
- 验证目标与路径:先在离线仿真中检查 X35 Y20 的位置和整条移动路径。实机检查时应遵守本机安全规程,在确认刀具、夹具及安全高度后,使用单段执行和合适的快速倍率进行受控验证。
- 独立检查 Z 轴:核对工件上表面的 Z0、刀具长度补偿号及补偿值。更换刀具或改变装夹高度后,重新确认刀尖与工件、夹具之间的安全间隙。
判断零点设置是否正确,不能只看工件坐标显示是否为零,还要同时核对物理基准、G54 偏置、机床坐标目标以及安全运动路径。只要更换了装夹位置,即使程序中的 X、Y 数字完全不变,也必须重新确认它们对应的实际加工位置。