
制造工艺 / 系统课时
核对后处理器并导出NC代码
核对后处理器并导出NC代码
CAM生成的刀路还不是可直接交给机床的程序。本篇用一个两孔钻削作业,演示如何匹配后处理器、导出NC文件,并核对程序头、换刀、主轴、刀长补偿与钻孔循环。最终交付的是经过NC级仿真检查的程序,而不只是CAM中的漂亮轨迹。
学习目标
- 判断后处理器是否匹配机床、控制器与工艺要求。
- 导出NC文件并读懂关键的G代码、M代码。
- 使用NC级仿真检查孔位、退刀高度及程序结束状态。
后处理转换了什么
CAM刀路记录刀具、加工坐标、进给和工序顺序;后处理器结合控制器语法、机床选项及输出属性,把这些数据写成NC程序。三轴机床之间也不能仅凭文件扩展名互换程序:换刀M代码、安全回退方式和固定循环支持情况都可能不同。
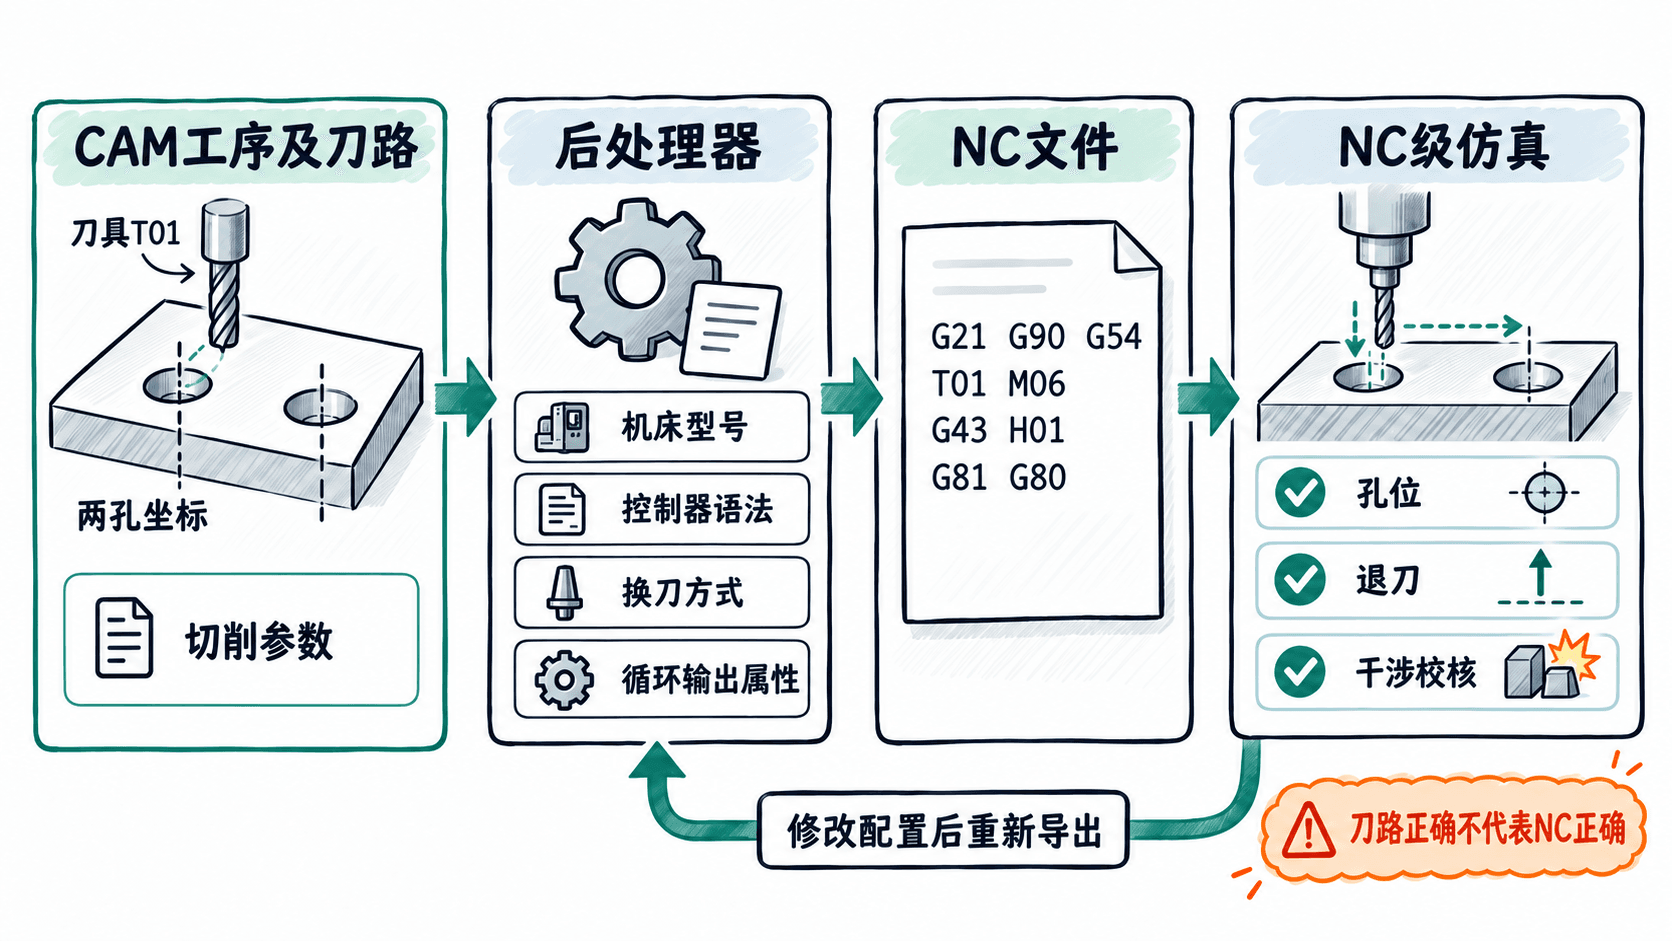
先建立四项匹配记录:机床型号、控制器型号及版本、刀库与冷却等选件、后处理器文件及版本。尤其核对程序号格式、刀具调用、G28或G53回退规则、钻孔循环和允许的M代码;不清楚的项目以机床手册及现场验证为准。
在CAM中选择配置并导出
以Autodesk Fusion的Manufacture工作区为例,以下是当前NC Program工作流;其他CAM的按钮名称可能不同。
- 在
Setup检查三轴机床、刀具和工件坐标:本例采用G54,工件上表面为Z0,两孔中心为X20 Y20、X60 Y20,钻尖终点为Z-12,单位为毫米。 - 生成钻孔刀路,进入
Manufacture > Setup > NC Program。在Settings > Post选择与机床控制器匹配的后处理器;如使用机床配置关联的后处理器,也要检查其指向的配置。 - 检查
Operations仅包含本次需加工的工序,填写Name/Number(例如803)、File Name(例如O0803.nc)、Output Folder,并确认Unit为毫米。程序号最终如何补零由后处理器决定,不应仅凭文件名推断。 - 展开
Post Properties核对换刀位置、回退方式、行号和固定循环输出选项;具体属性名称取决于后处理器。勾选Open NC file in editor后点击Post,打开实际生成的文件逐行检查。
后处理器设置和导出路径可对照Autodesk Fusion的NC Program说明。每次修改刀路、后处理器或输出属性,都应重新导出并核验,避免把旧文件误当成最新版。
阅读一份NC钻孔程序
下面是FANUC类三轴铣床的离线教学示例,用于对照后处理结果,并不表示任意机床都能直接执行。假定T01是直径6 mm钻头,H01已准确测量;G54 Z0在毛坯上表面,换刀位置安全,刀尖在Z30水平移动时能避开所有工装,控制器支持G81与G98。
%
O0803 (T01 6MM DRILL)
G21 G17 G90 G94 G40 G49 G80
G54
T01 M06
S3000 M03
G00 G43 H01 Z30.
G00 X20. Y20.
M08
G98 G81 X20. Y20. Z-12. R3. F180.
X60. Y20.
G80
G00 Z30.
M09
M05
M30
%预期结果:在参数匹配的NC离线仿真中,钻头依次在(20,20)和(60,20)加工两孔,钻尖到达Z-12;每孔从R3平面进给,因G98退回调用循环前的初始平面Z30。S3000 M03使主轴以3000 r/min正转,M08在钻孔前开冷却,结束前由M09、M05关闭。这些是轨迹与状态的验收预期,并非控制器自动打印的日志。
核对程序头与模态状态
| 检查位置 | 本例应看到 | 错误后果 |
|---|---|---|
| 程序头 | O0803及G21 G17 G90 G94 |
程序号不被接受、单位或坐标模式错误 |
| 初始化 | G40 G49 G80及G54 |
上一程序的补偿、循环或工件偏置影响动作 |
| 换刀与刀补 | T01 M06后调用G43 H01 |
错刀或刀长偏置错误造成Z向风险 |
| 主轴与冷却 | S3000 M03、M08先于切削 |
主轴方向、转速或冷却状态不符 |
| 固定循环 | G98 G81 ... R3 Z-12 F180,随后G80 |
退刀平面、孔深或重复钻孔错误 |
| 结束 | G00 Z30、M09、M05、M30 |
退刀或辅助状态不符合要求 |
在这种铣削循环里,G98通常返回进入循环时的初始Z平面,G99返回R平面。例如压板最高点是Z18:本例孔间退至Z30,刀尖相对压板顶面有12 mm高度差;若改成G99并只退到R3,横移就可能撞上压板。还需在仿真中检查刀柄、主轴鼻端与夹具的真实间隙。
用导出的NC完成放行检查
- 把实际导出的NC文件导入匹配控制器的NC级仿真器,而不只看CAM刀路动画;装入对应毛坯、夹具、刀具长度表与
G54偏置。 - 核对两孔坐标与
Z-12深度,逐段观察换刀、G43 H01生效、主轴及冷却启动、G81两次执行、G80取消循环和结束退刀。 - 对照CAM工序表检查
T01、S3000、F180、孔数和输出文件名;出现不支持的循环或危险回退时,修改后处理配置或工艺策略,重新导出并从头仿真。
只有当NC文件中的控制器语法、刀具与坐标偏置、辅助功能顺序、固定循环和退刀路径全部与机床及装夹条件一致时,才应进入现场首件验证。