
制造工艺 / 系统课时
调整切深切宽与排屑冷却方案
调整切深切宽与排屑冷却方案
同一把铣刀即使转速和进给不变,切深、切宽及排屑条件也会改变切削负荷、刀具磨损和加工表面。本课以 6061-T6 铝板侧铣为例,算出一组初始参数,并用切屑、振纹和负荷信号决定怎样修正。
学习目标
- 区分立铣刀侧铣的轴向切深和径向切宽,识别槽铣与转角处的啮合风险。
- 算出给定参数的进给速度与材料去除率,并进行单变量调整。
- 根据切屑形态、表面缺陷和机床负荷选择排屑冷却及试切措施。
分清轴向切深与径向切宽
在立铣刀周刃侧铣中,轴向切深 是沿刀轴方向参与切削的高度;径向切宽 是垂直刀轴、刀具侧面吃入材料的宽度。直径 的平底立铣刀采用 、,表示切削高度 4 mm、侧向啮合 3 mm,并非刀具向下走 3 mm。
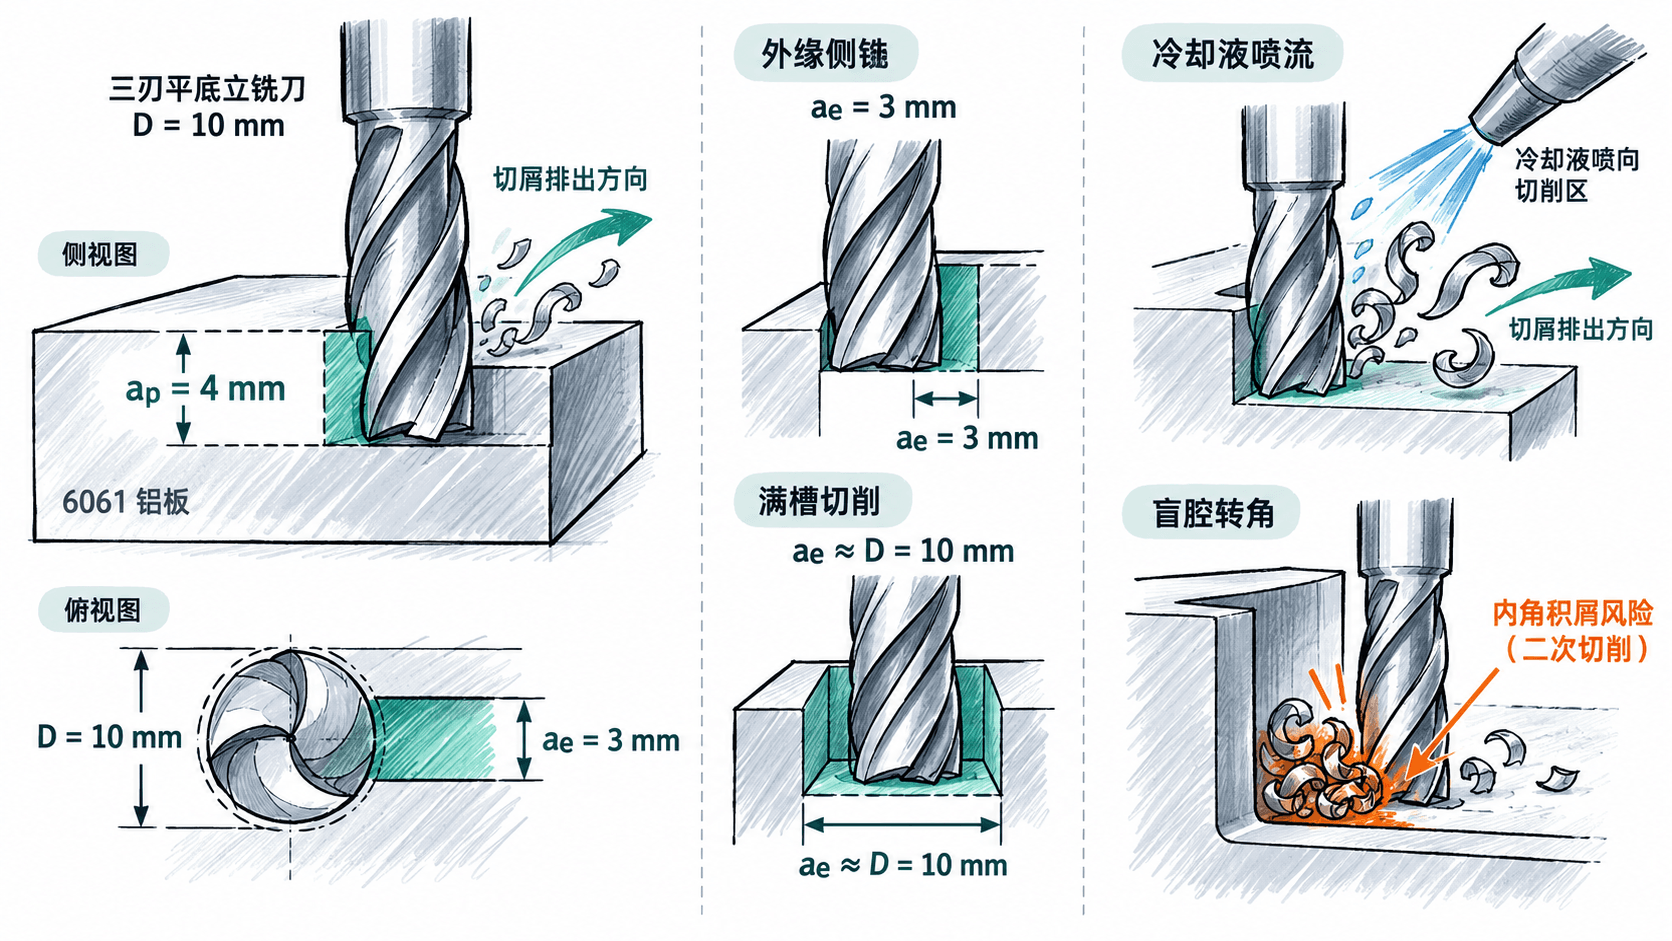
相同刀具在满槽切削时, 接近刀具直径 10 mm,刀齿参与切削的角度和排屑难度均明显增大。编程步距也不一定等于瞬时 :进入内角或残留余料区时,实际啮合可能突然增加,必须用刀路仿真检查。
用材料去除率建立起始参数
假设工件为夹持牢固的 6061-T6 铝板,使用直径 10 mm、3 刃、适合铝材的整体硬质合金立铣刀,进行开放外缘直线侧铣。取主轴转速 、每齿进给 、、。
刀具每分钟进给距离为:
侧铣直线段的理论材料去除率为:
保持转速和每齿进给不变,分别只修改一个切削参数:
| 方案 | 切深 | 切宽 | 去除率 |
|---|---|---|---|
| 初始参数 | 4 mm | 3 mm | 10.8 cm³/min |
| 仅减小切宽 | 4 mm | 2 mm | 7.2 cm³/min |
| 仅减小切深 | 3 mm | 3 mm | 8.1 cm³/min |
这组数值是用于离线仿真和受控试切的教学起点,并非所有机床可直接套用的推荐切削参数。应先核对刀具厂商的切削数据、有效刃长、悬伸、夹持刚性,以及机床主轴功率与转速上限。 可估算去除效率,但不能代替实际切削力与功率校核。
从切屑、负荷和表面判断如何调整
材料被剪切成切屑后,如果不能及时离开切削区,就会被刀齿二次切削,带来划痕、毛刺、发热和崩刃风险。初始试切时,把问题和调整动作对应起来:
| 观察到的现象 | 优先核查 | 首次修正动作 |
|---|---|---|
| 主轴负荷明显抬升、入内角闷响 | 刀路局部啮合宽度、余料 | 先检查转角刀路,必要时将 从 3 mm 降至 2 mm |
| 工件侧壁出现周期性振纹 | 刀具悬伸、工件夹紧、刀刃磨损 | 先缩短悬伸并检查夹持;仍振动再将 从 4 mm 降至 3 mm |
| 切屑堆积、加工面被划伤 | 排屑方向、喷嘴位置、槽内容积 | 先恢复通畅排屑,再评估减小切宽或改变刀路 |
| 铝屑黏附刃口、毛刺加重 | 刃口状态、润滑覆盖、刀具适材性 | 停机检查积屑瘤与刀刃,再修正润滑或更换适配刀具 |
当 时还会发生径向切屑减薄。以本例 90° 周刃侧铣的近似关系计算, 时最大切屑厚度约 0.046 mm,改成 2 mm 后约 0.040 mm,虽然每齿进给仍为 0.05 mm。因此不能靠无限降低进给来解决一切问题;必要时按刀具手册作径向减薄补偿,避免刃口摩擦而不正常切削。
选择排屑冷却并完成受控试切
对本例铝合金开放式侧铣,可优先采用与工件及刀具兼容的水溶性切削液,按产品说明配制浓度,并使喷嘴覆盖切削接触区与切屑排出路径。若设备、刀具说明允许,也可使用封闭机内气吹或微量润滑;盲槽和深腔要重点检查积屑,不能认为增加冷却液就必然解决堵屑。
- 试切前:核对刀具实际伸出量、装夹与冷却液状态;在仿真中检查内角啮合、退刀路径和夹具干涉。
- 首次加工:按车间安全规程先空运行并使用单段检查关键位置,再以受控进给倍率切削;在机门关闭情况下观察负荷趋势、切屑流向和异常声音。
- 每轮复核:停机后检查侧壁振纹、毛刺、实际尺寸、刃口磨损及是否有再切削划痕;每次只改一个参数并记录结果。
- 决定放行:连续试切结果无异常、尺寸满足图纸要求、切屑能够排出且负荷在机床和刀具允许范围内,才保留这组参数作为工艺卡初值。
切深、切宽控制的是参与切削的体积与接触状态;排屑冷却决定热量和切屑能否及时离开。两者应一起检查,但试切修正要逐项进行,才能确认真正改善了哪一个问题。