
制造工艺 / 系统课时
用G00和G01编写直线刀路
用G00和G01编写直线刀路
在三轴铣削中,安全定位、下刀、切削和退刀使用不同运动模式。本例在一块铝板上编写两段相连的直线槽刀路,让刀具先在安全高度快速移动,再按指定进给速度切削,最后沿 Z 轴退回;结果通过离线仿真验证。
学习目标
- 区分
G00快速定位和G01直线插补的轨迹、速度控制方式。 - 用
G54、G43 H01和明确的安全高度完成一段可仿真的铣削程序。 - 核对切削起点、折线终点、进给速度和安全退刀顺序。
设定工件与安全条件
示例针对 FANUC 类三轴立式铣床离线仿真,使用 G90 绝对坐标、G21 毫米制和 G94 每分钟进给。工件为 70 × 50 × 10 mm 的 6061 铝板;G54 的 X0、Y0 设在工件俯视图左下角,Z0 设在上表面,工件内部为负 Z。
| 项目 | 示例设定 |
|---|---|
| 刀具与补偿 | T01,直径 6 mm 的可中心切削立铣刀;H01 已测量 |
| 主轴转速 | S3000 M03,3000 r/min,顺时针 |
| 安全高度与切深 | 刀尖 Z+15 mm;切削深度 Z-1 mm |
| 进给 | Z 向下刀 F100;XY 切削 F240,单位均为 mm/min |
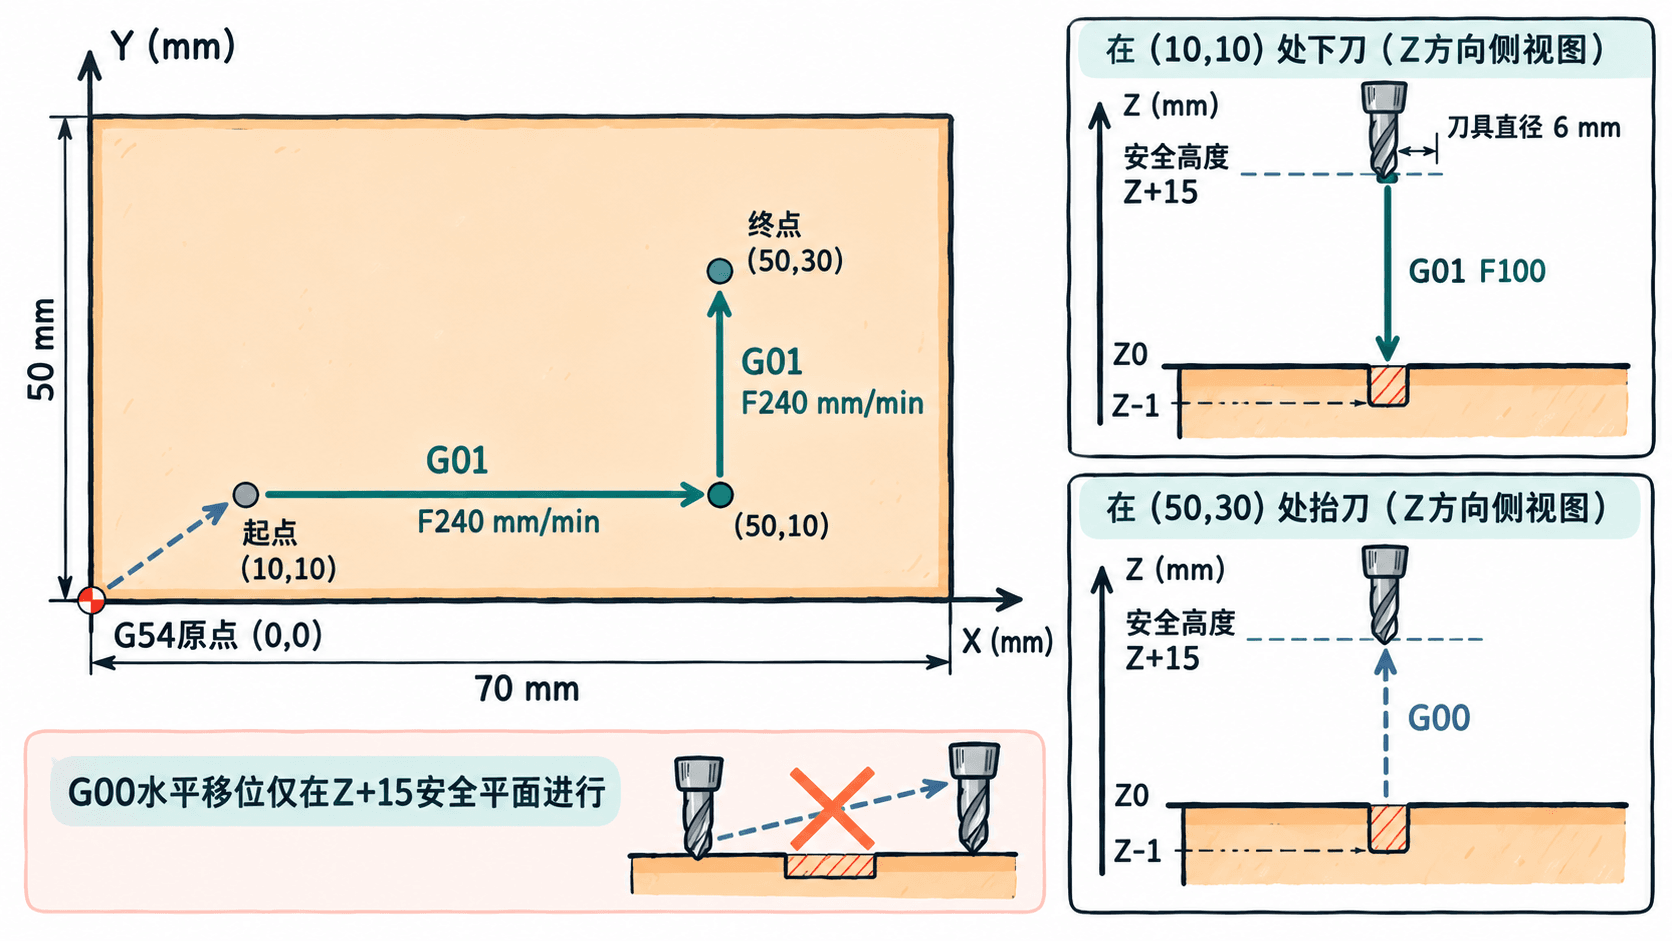
| 刀具中心轨迹 | (10,10) → (50,10) → (50,30),单位 mm |
开始前要确认 G54 与 H01 实际设定正确,换刀后的起始位置具备安全的 Z 向运动空间,Z+15 高于工件和夹具的障碍物。示例参数只供离线仿真,不能不经校核直接用于真实机床。
看清快速定位与直线切削
G00 用于非切削区域的快速定位,不按 F 指定的切削进给运行;实际快移速度由机床参数和快移倍率决定。G01 让刀具按给定进给沿直线插补:G01 Z-1. F100. 以 100 mm/min 下刀,G01 X50. Y10. F240. 以 240 mm/min 切出第一条直线。
两者都是模态指令:G01 生效后,下一行只有 Y30. 仍按 G01 运动,并保留 F240。在 G90 下,Y30. 是到绝对坐标 Y30,而不是再增加 30 mm。快速定位若同时改变多个轴,其实际空间轨迹可能因控制器而异,因此这里把 Z 向抬刀与 XY 快移分开编写。
编写完整程序
在仿真器中先设置毛坯、G54 与刀具长度补偿,再载入以下程序。G43 H01 让控制器按 1 号刀长补偿解释后续 Z 坐标;程序先到 Z+15,再到 XY 起点。注释使用控制器常见的英文括号格式。
%
O0602 (G00 G01 LINEAR DEMO)
(T01 D6 CENTER CUT ENDMILL)
G21 G17 G90 G94 G40 G49 G80
T01 M06
G54
S3000 M03
G00 G43 H01 Z15. (SAFE Z FIRST)
G00 X10. Y10. (RAPID ABOVE START)
G01 Z-1. F100. (FEED PLUNGE)
G01 X50. Y10. F240.
Y30. (G01 AND F240 MODAL)
G00 Z15. (VERTICAL RETRACT)
M05
M30
%
预期结果(离线仿真): 刀尖先到 (10,10,15),以 100 mm/min 下降到 (10,10,-1),随后以 240 mm/min 沿 X 正方向到 (50,10,-1),再沿 Y 正方向到 (50,30,-1),形成 L 形刀具中心轨迹。最后仅沿 Z 轴快速退到 (50,30,15),主轴停止,程序结束。G00 段不应显示为 F240 切削进给。
单段验证与错误修正
- 先做图形仿真,确认工件长边沿 X、短边沿 Y,切削轨迹位于毛坯内部;直径 6 mm 的刀具在轨迹两侧各占约 3 mm,检查是否碰到夹具。
- 开启单段运行,分别观察
G00 G43 H01 Z15.、G00 X10. Y10.、G01 Z-1. F100.和两段 XY 进给。核对模式指示、刀尖 Z 值及进给读数。 - 重点核对退刀行
G00 Z15.:必须先在当前 X50、Y30 处沿 Z 抬刀,不应在 Z-1 时快速横移。若轨迹出现横向快移穿料,先把抬 Z 与换 XY 坐标拆成不同程序段。 - 若下刀深度不对,先查
G54Z0 是否对准工件上表面,再查H01是否对应实际刀具;若第二条直线速度不对,检查是否在前面的G01行设置了F240,以及机床是否启用了进给倍率。
G00 的快移轨迹和换刀动作依机床而定。真实上机前还要做夹具与刀柄干涉检查、程序校验、空运行和现场安全审批;不可把仿真中 Z+15 的净空直接当作所有装夹条件下的安全高度。