
制造工艺 / 系统课时
根据材料和余量选取加工毛坯
根据材料和余量选取加工毛坯
同一张零件图可以从棒料、板料或预加工毛坯开始加工,但采购尺寸、装夹难度和切削时间会不同。这里用铝合金安装板和小型轴件的尺寸算例,确定可下单的毛坯规格,并核对余量与加工成本。
学习目标
- 根据零件外形、材料状态和主要机床选择毛坯形式。
- 由成品外廓计算棒径、切断长度或板料长宽厚及单面余量。
- 比较加工量与综合成本,写出可检验的采购规格。
先按零件形状筛选毛坯
| 零件特征 | 优先考虑 | 需要核对 |
|---|---|---|
| 轴、套、圆盘等回转特征占主导 | 圆棒料,主要车削 | 最大外径、端面余量、卡盘夹持长度 |
| 安装板、盖板、扁平支架 | 板料,主要铣削与钻孔 | 厚度、翘曲、压紧位置和加工面 |
| 有稳定批量、外形粗加工量大的零件 | 预加工毛坯 | 已加工基准、余量分布、前工序费用 |
棒料也有方棒、扁棒;小型棱柱件可能用棒料或板料切割,两者应按现货规格、材料利用率和装夹方式比较。预加工毛坯不是另一种材料牌号,而是棒料或板料已完成锯切、粗车、粗铣等工序的半成品。图纸指定的材料牌号、热处理状态或轧制方向,不能因为更换毛坯形式而擅自改变。
从成品尺寸反推采购尺寸
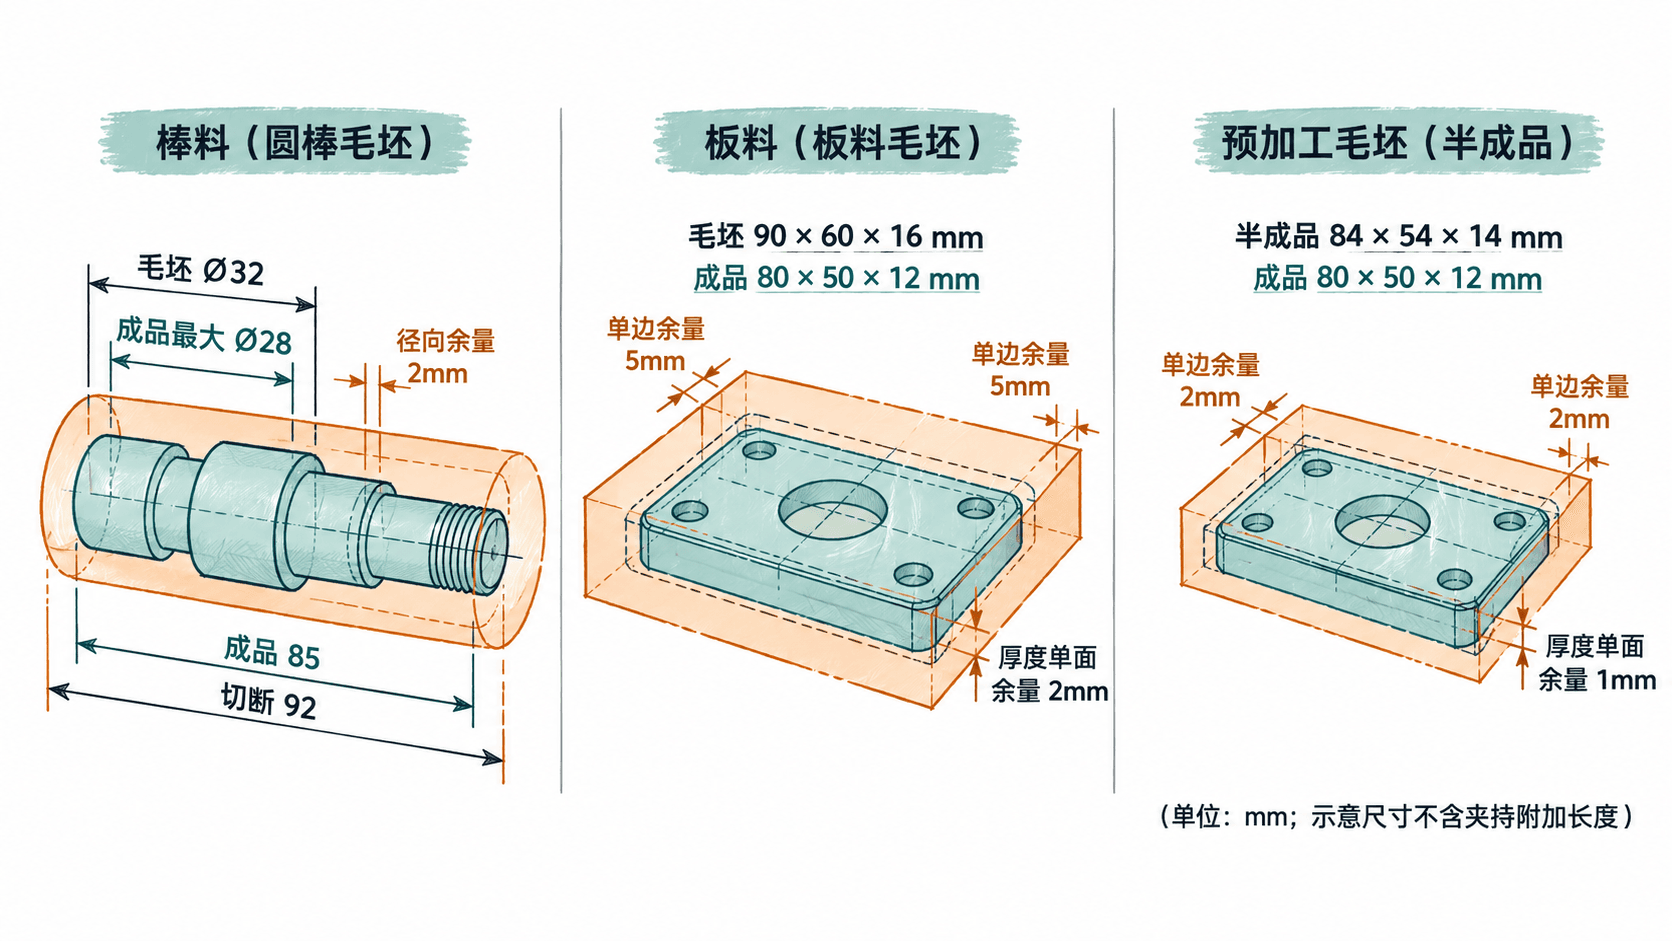
假设某 6061-T6 铝合金安装板的成品外廓为 80 × 50 × 12 mm,四周和上下两面均须铣削,之后还要钻安装孔。选择已确认可供货的 90 × 60 × 16 mm 板坯,按毛坯与成品居中计算:
- 长度方向:每端名义余量为
(90 - 80) / 2 = 5 mm。 - 宽度方向:每侧名义余量为
(60 - 50) / 2 = 5 mm。 - 厚度方向:每面名义余量为
(16 - 12) / 2 = 2 mm。
这些是采购毛坯总余量,不是精铣单刀切深。比如粗铣后还可按工艺方案每面保留 0.3 mm 供精铣。锯切尺寸偏差、板材厚度下限、装夹和找正都会消耗实际可用余量,必须以到料最小尺寸和装夹方案复核;如果某端需要保留工艺夹头,还须单独加长,不能从上述 5 mm 中直接挤占。
若加工最大直径 28 mm、成品总长 85 mm 的阶梯轴,可初选 Ø32 mm 圆棒、切断长度 92 mm 作为端面加工算例。直径差 4 mm 表示径向每侧只有 2 mm;长度差 7 mm 表示两端合计留 7 mm,并未包含额外的卡盘夹持、切断刀缝等消耗。
用切除体积与机时比较方案
如果安装板改用 84 × 54 × 14 mm 的预加工毛坯,则长宽每侧还剩 2 mm、厚度每面 1 mm。只按外接长方体计算、不计钻孔和局部槽形,能得到本站需要移除的体积:
| 本站进料方案 | 进料体积 | 减至成品外廓需移除 |
|---|---|---|
| 板坯 90 × 60 × 16 mm | 86,400 mm³ | 38,400 mm³ |
| 预加工坯 84 × 54 × 14 mm | 63,504 mm³ | 15,504 mm³ |
成品外接长方体体积为 80 × 50 × 12 = 48,000 mm³。预加工坯让本站少切除 22,896 mm³,但这部分材料已在上游去除,不能当作整条制造链节省的材料;通孔、型腔等仍需另算。
再做一笔假设报价:锯切板坯 28 元/件,本站加工 14 分钟;预加工坯含上游工费 46 元/件,本站加工 7 分钟。本站机时按 180 元/小时估算,分别为 28 + 14 ÷ 60 × 180 = 70 元/件 与 46 + 7 ÷ 60 × 180 = 67 元/件。预加工方案表面上节省 3 元/件,仍需把追加运输、检验、装夹工装及报废风险计入后再决定;单件试制未必划算。
把采购要求写成可验收条件
对上述板料方案,采购与入厂检验可按以下示例执行,公差须先与供方确认:
- 写明 6061-T6 板料、目标坯料 90 × 60 × 16 mm,要求材料证明和炉批或批次标识。
- 约定本例锯切长宽允许偏差 ±0.5 mm、厚度 16 ± 0.5 mm;这是一项采购约定示例,不是所有 6061 板材的通用供货公差。
- 到料实测长、宽、厚,查看毛刺、明显碰伤、翘曲及不正常表面缺陷;按最不利尺寸复核,厚度若为 15.5 mm,平均单面余量仅 1.75 mm。
- 首件装夹前明确以哪一面建立加工基准、先加工哪两个相邻侧面,并确认压紧区域不妨碍刀路。若改买预加工坯,还需明确其基准面、尺寸公差及前工序检验记录。
毛坯选型最终应留下一个可以执行的结论:材料状态、进料形式、采购尺寸与公差、各加工面最小余量、装夹基准和预计单件成本。只写“选略大一号的料”,不足以支持采购和首件加工。