
制造工艺 / 系统课时
通过空运行确认刀具轨迹安全
通过空运行确认刀具轨迹安全
拿到三轴铣削程序后,先用图形与离线仿真找出危险轨迹,再通过空运行和单段观察核实机床动作。本课用一段短程序检查快速移动、下刀、退刀和换刀位置,并形成首件加工前可执行的检查记录。
学习目标
- 区分图形检查、空运行与单段执行的检查范围和风险。
- 依据工件零点、夹具高度和刀长补偿判断进退刀净空。
- 按先仿真、后现场确认的顺序记录并复验危险程序段。
先分清三种检查方式
| 方式 | 机床轴是否移动 | 重点检查 |
|---|---|---|
| 图形检查/离线仿真 | 通常不移动实体机床轴 | 轨迹方向、越程、刀具与毛坯和夹具的干涉 |
| 空运行(DRY RUN) | 在支持该功能的机床上通常会实际移动 | 实际进退刀、机床行程、换刀动作和安全间距 |
| 单段(SINGLE BLOCK) | 依当前运行方式逐段执行 | 每次 CYCLE START 后的目标位置和模态状态 |
图形显示若未导入夹具、刀柄和正确刀长,只能证明屏幕里的轨迹没有明显问题。空运行也不等于停轴:部分机床会改变进给速度,仍执行轴运动和换刀;G00 的速度行为还受控制器设置影响。单段只是增加停下来核对的机会,不能阻止错误目标点造成碰撞。
把安全高度换算成实际净空
假设使用 FANUC 风格三轴立式铣床离线仿真,单位为毫米:G54 的 Z0 位于工件上表面,虎钳或压板最高处为 Z+12。计划在刀尖 Z+30 时进行 X/Y 快速定位,则对这处夹具的刀尖垂直净空为 30 - 12 = 18 mm。若误写为 Z+5,刀尖相对夹具高度已低了 7 mm,即使把快速倍率调低也不能消除碰撞风险。
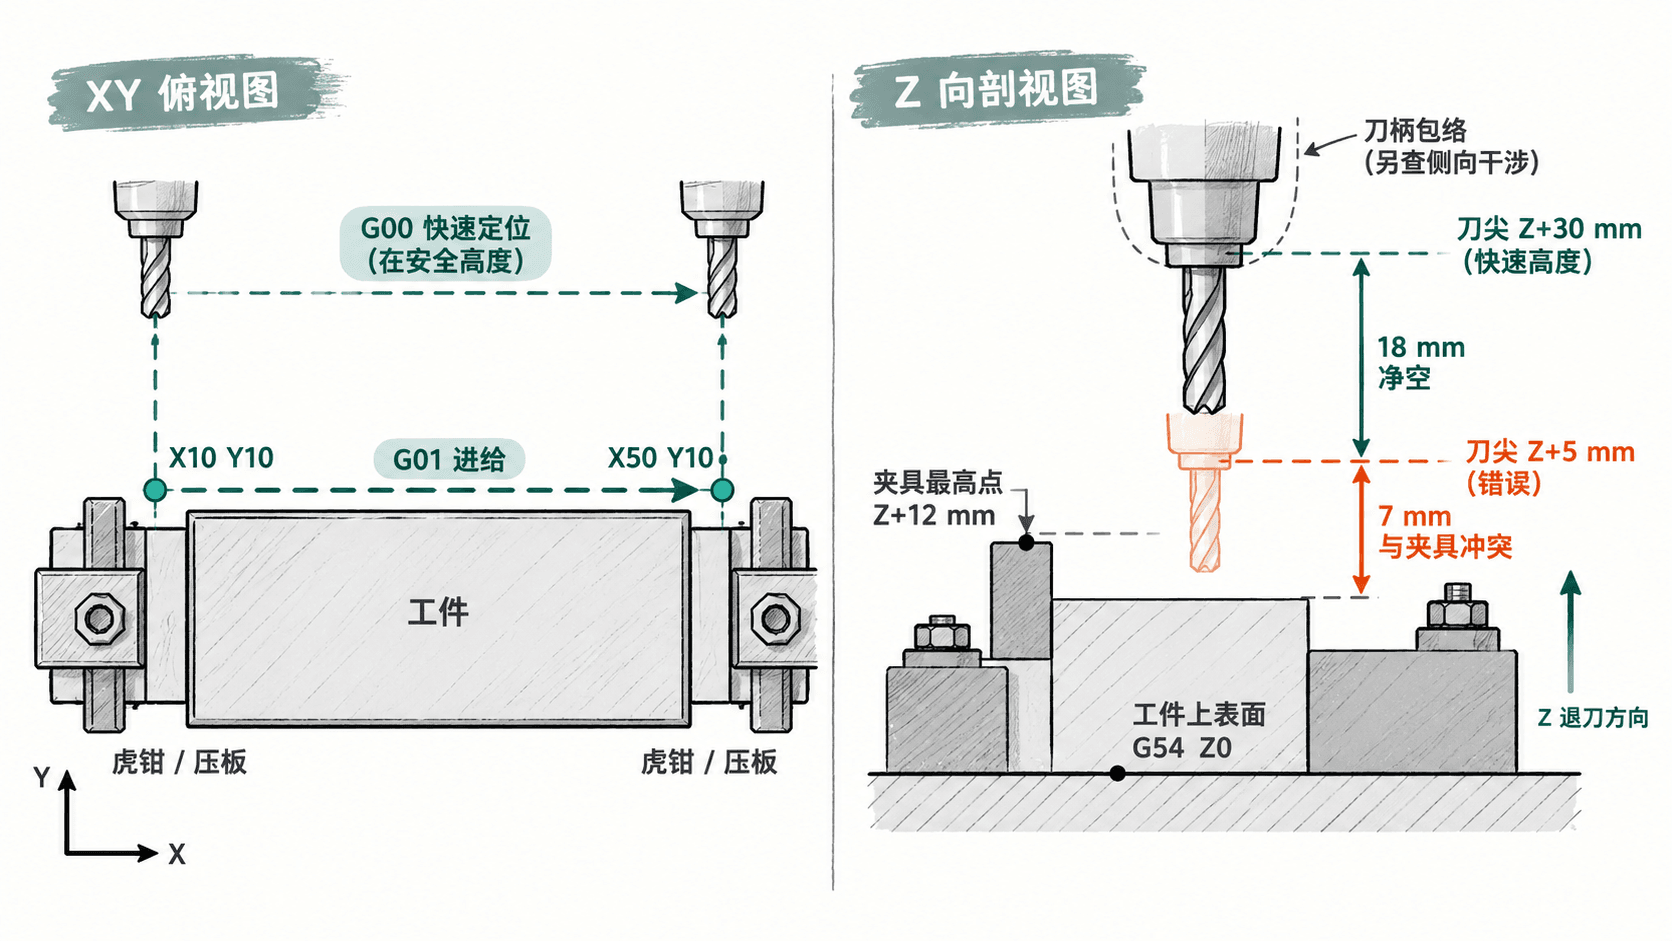
这只是高度初筛:刀柄外径、伸出长度、夹具 X/Y 位置,以及换刀时的整条路径,必须在带完整装夹模型的仿真中检查。不能只看刀尖最终坐标;G43 H01 的刀长值若错误,屏幕中 Z+30 也可能不代表实际刀尖高度。
用一段程序检查关键位置
下面是仅用于离线仿真的 FANUC 风格教学程序。先在虚拟机床中建立 G54、T01 和正确的 H01,确认换刀初始位置由机床模型设定,且 Y10 的切削线不穿过夹具。它包含 Z-2 的实际切入路径,不可把原样程序当成带工件的实体机床空切程序直接执行。
%
O0902 (OFFLINE SIMULATION)
G21 G17 G90 G40 G49 G80
G54
T01 M06
S3000 M03
G00 G43 H01 Z30.0
G00 X10.0 Y10.0
G01 Z-2.0 F120.
G01 X50.0 Y10.0 F300.
G00 Z30.0
M05
M30
%预期结果(仿真刀位轨迹):换入 T01 并调用 H01 后,刀尖先到 Z+30,再以快速定位到 (X10, Y10);随后以 F120 mm/min 下至 Z-2,以 F300 mm/min 沿 X 正方向到 (X50, Y10),最后快速退回 Z+30。这些坐标是期望刀位,不是控制器会打印的日志;各轴实际运动以及换刀位置仍需由机床模型验证。
观察图形时,逐段高亮 G00 和 G01:快速移动应避开工件、虎钳及压板;下刀应为受控进给;退刀必须先获得足够 Z 净空,后续才允许跨越夹具的 X/Y 位移。最后核对 M30 前已停主轴,并检查完整程序中所有刀次的换刀位置。
按先虚拟后实体的顺序复验
- 在 CAM 或控制器图形功能中载入实际后处理的程序,核对机床模型、
G54、刀具总长、H号、夹具和毛坯尺寸,再运行全程序碰撞及行程检查。 - 切到 Z 向侧视与 X/Y 俯视,重点逐段核对首个
G00、每次G01切入、跨区域快速移动、退刀和M06换刀。记录对应程序段及最小间隙。 - 需要在实体机床上空运行时,只由受训人员按机床手册和现场批准方案操作;先确认工件移除或已采用经过验证的安全空切避让方式,检查夹具、刀具、刀补、门联锁、换刀区和急停功能。
- 首次现场检查使用机床允许的低快速倍率、低进给倍率及单段方式,观察实际位置与运动方向;每次按
CYCLE START前确认下一程序段。随时准备FEED HOLD,不得伸手进入工作区或绕过联锁。 - 不确定
DRY RUN是否改变进给、是否执行主轴或换刀,以及SINGLE BLOCK在固定循环中何时暂停时,先查当前机型说明书,不要照搬其他品牌按键路径。
记录异常并确认闭环
把检查结果记为「程序号/刀号/程序段/实际或仿真位置/风险/修改措施/复验结果」。例如:O0902 / T01 / G00 X10 Y10 / Z+5 / 夹具最高Z+12,净空-7 mm / 先退至Z+30再横移 / 复验净空18 mm。这里的 18 mm 只是刀尖高度差,仍须核对刀柄与夹具外形。
发现快速移动越过夹具,优先修正退刀与定位顺序,不要只降低倍率;发现刀长补偿与实际不符,先重新测量并核对 H01,不要随意修改工件 Z 零点掩盖问题。每次修改后重新仿真全程序,再核对受影响的进退刀与换刀段。首件试切的前提是仿真、现场空运行和记录中的未解决风险均已清零。