
制造工艺 / 系统课时
根据测量结果修改刀具磨耗补偿
根据测量结果修改刀具磨耗补偿
首件测量发现车削外圆或铣削轮廓超差时,不要直接改动程序坐标。本篇用两个实际尺寸算例,先确定误差方向与直径、半径的换算关系,再修改对应刀具的磨耗补偿,并以复切测量确认修正量是否生效。
学习目标
- 根据目标尺寸和实测尺寸,算出车削 X 磨耗与铣削 D 磨耗的增量。
- 区分直径输入、半径输入,以及几何补偿与磨耗补偿。
- 按补偿号录入、回读并复测,识别不宜用单一磨耗值纠正的误差。
先确认偏差具有可重复性
停机并确认主轴停止后,取下首件、去毛刺,待温度稳定再测量。对目标为 Ø40.000±0.020 mm 的外圆,使用经过校验、分辨力为 0.001 mm 的外径千分尺,在轴向三个位置测得 40.059、40.060、40.061 mm。尺寸整体偏大约 0.060 mm,适合先检查 X 向刀具磨耗。
定义尺寸误差为“实测值-目标值”。外圆或铣削外轮廓的结果为正,表示成品偏大;为负则偏小。先核对实际执行的刀具、补偿号、工件坐标和精加工工序,不能只凭一个测量数值就修改任意补偿行。
若同一外圆前端为 40.020 mm、后端为 40.090 mm,已出现 0.070 mm 的轴向差异,应先排查装夹、让刀、刀具磨损或机床状态。单个 X 磨耗只能整体平移尺寸,无法消除锥度、椭圆度或局部振纹。
车削外圆按 X 磨耗修正
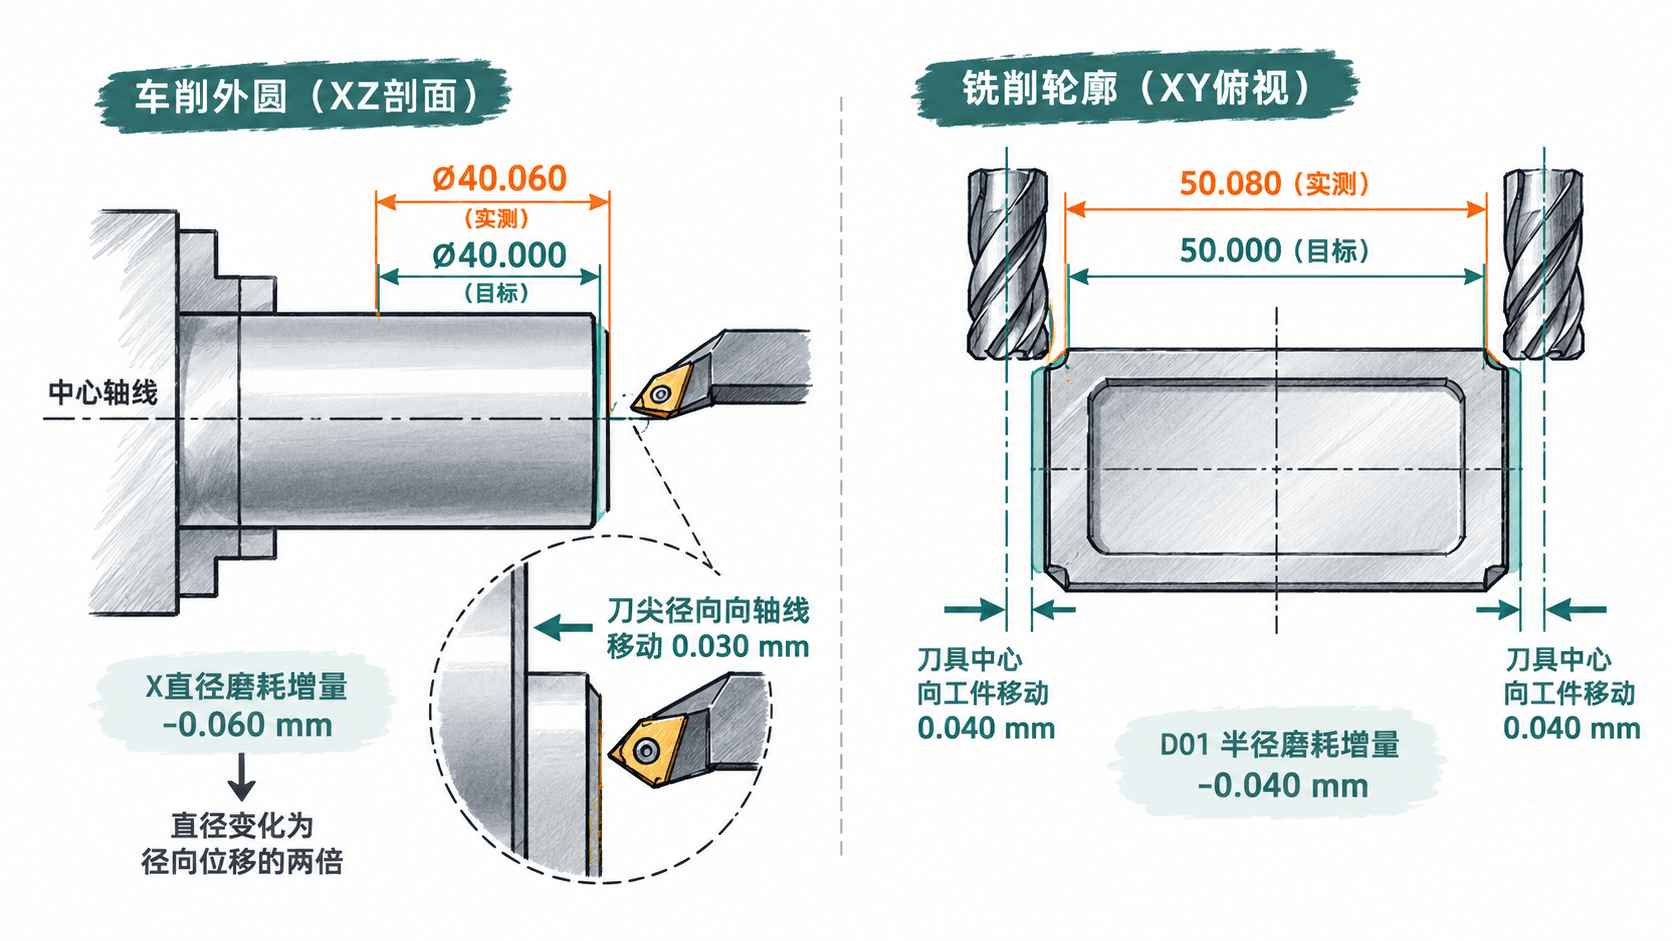
假设车床采用 X 直径编程,程序中 T0303 对应 03 号外圆车刀及 03 号偏置,目标为 Ø40.000 mm,实测 Ø40.060 mm,则超差量为 +0.060 mm。要将外圆车小,刀尖需要沿径向靠近主轴中心 0.030 mm。
本例已核实 X 磨耗栏按直径值存储,因此应在原 X 磨耗上增加 -0.060 mm;若机床参数规定磨耗按半径值存储,则增加 -0.030 mm。绝不能仅因刀尖物理移动 0.030 mm,就把直径输入栏也改为 -0.030 mm。
例如当前 03 号 X 磨耗为 +0.010 mm,采用增量输入 -0.060 mm 后,新值应为 -0.050 mm。保留 X 几何补偿和刀尖圆弧半径 R 的原值,不用改写程序中的 X40.000。
铣削外轮廓按单侧余量修正
假设在 G17 平面使用直径 12 mm 的立铣刀,程序按成品轮廓编写,精铣时启用 G41 D01 或 G42 D01 的完整刀具半径补偿。机床采用半径输入:D01 几何值为 6.000 mm、磨耗为 0.000 mm,补偿后的有效半径为 6.000 mm。
同一把刀精铣矩形的两条对边,目标宽度 50.000±0.030 mm,实际量得 50.080 mm。总宽度偏大 0.080 mm,两侧都需各多切 0.040 mm,因此应使刀具中心向工件各移动 0.040 mm:D01 半径磨耗增量为 -0.040 mm,有效补偿半径变成 5.960 mm。若补偿表采用直径输入,则对应增量为 -0.080 mm。
以上除以 2 的计算,仅适用于被测两条对边均由该刀、该补偿精铣的情况。如果只精铣其中一边,另一边是未加工基准,就不能把测得的单边误差再除以 2。若 CAM 已输出刀具中心线、只预留微量磨耗,或根本未启用 G41/G42,必须根据实际后处理方式重新确认补偿方向,不能套用完整半径补偿的符号。
在补偿表中录入并回读
- 暂停自动加工,按机床安全规程使刀具退至安全位置;记录当前程序、刀号、磨耗原值与改动原因。车削核对
T0303的实际偏置号,铣削核对D01是否生效,避免误改H刀长补偿或G54工件零点。 - FANUC 0i-T 类控制器常见操作为
OFFSET/SETTING→OFFSET→WEAR(磨耗),选择 03 号偏置的 X 项。原值 +0.010 时,输入增量 -0.060 并使用[+INPUT],或直接输入新值 -0.050 并使用[INPUT];两种方法不能混淆。 - Haas NGC 铣床可用
[OFFSET]查看相应刀号的直径几何、直径磨耗列,并核实Setting 40的半径或直径输入方式。该系统一般用[ENTER]将输入量累加到当前值,[F1]设置为输入值。其他系统请以对应机型操作手册为准。 - 写入后回读显示值,再核对单位 mm、正负号、偏置号及几何值是否保持不变。初次验证方向时可采用更小的试调量,且须保留原值以便安全回退。
用复切尺寸确认修正生效
调整后依现场规程先检查轨迹和安全间隙,再对仍有余量的试件或下一件进行精加工;保持刀具、切削参数、测量位置与测量温度一致。理想情况下,车削外圆应从 Ø40.060 mm 向 Ø40.000 mm 靠近,铣削外轮廓应从 50.080 mm 向 50.000 mm 靠近,实际变化仍要由量具确认。
例如复测车削外圆为 Ø40.006 mm,落在 39.980~40.020 mm 的要求内;铣削对边尺寸为 50.012 mm,落在 49.970~50.030 mm 内。记录修正前后读数、磨耗新旧值、刀号和工件编号,并按图纸继续检查形位公差与表面质量。
如果调整后尺寸几乎不变,优先检查是否改错偏置号、补偿未调用、直径/半径模式不符或存在明显让刀;若变化方向相反,应停止并恢复记录值后再排查。已经切得过小的外圆或过大的内腔不能靠修改补偿把材料补回来,必须按不合格品流程处置。