
制造工艺 / 系统课时
编写车削倒角与圆弧轮廓
编写车削倒角与圆弧轮廓
以一根带 C1 倒角、R2 过渡圆角和两级外径的轴为例,把图样尺寸换算成 X/Z 端点,写出精车刀路,并通过图形仿真与首件测量核查刀尖圆弧对倒角和台肩尺寸的影响。
学习目标
- 根据直径编程规则计算 45° 倒角和 R2 圆角的轮廓坐标。
- 用
G01与G02连续加工台阶轴轮廓。 - 配置并检验
G42刀尖半径补偿,区分图样轮廓与刀具中心轨迹。
把轴类尺寸换算为 X/Z 坐标
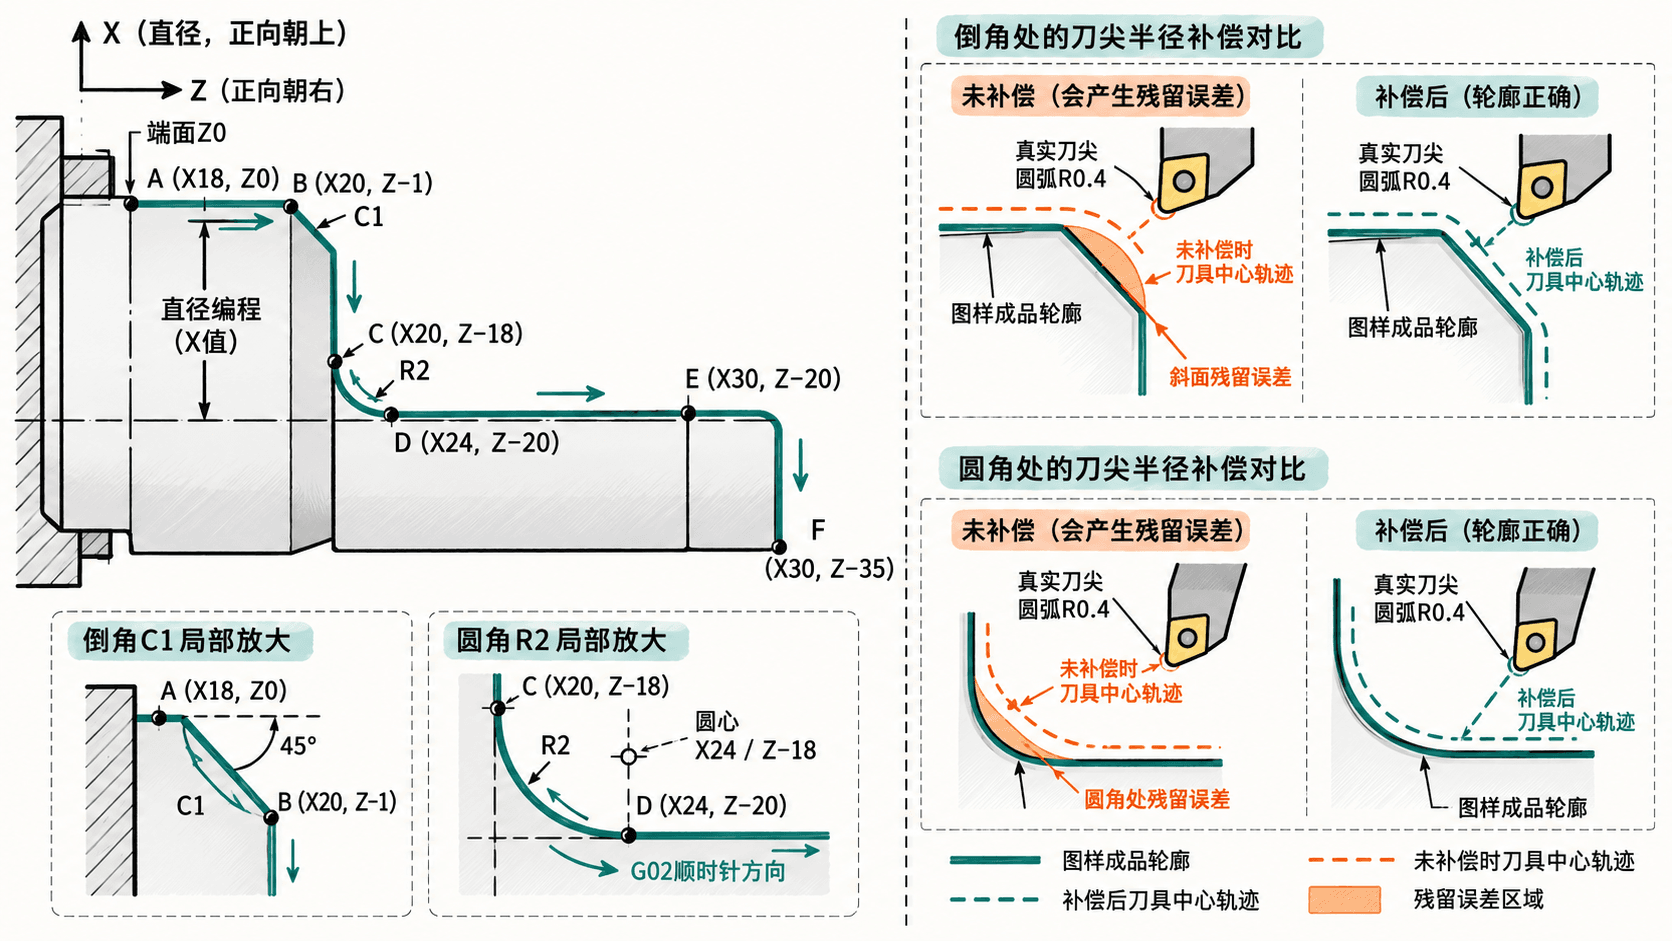
设工件右端面为 Z0,朝卡盘方向为 Z 负向,X 按直径值输入,长度单位为 mm。示例成品有前段外径 φ20、后段外径 φ30;台肩面位于 Z-20,前段与台肩之间用 R2 圆角过渡。
| 轮廓点 | X(直径) | Z | 对应特征 |
|---|---|---|---|
| A | 18 | 0 | C1 倒角起点 |
| B | 20 | -1 | 倒角终点、φ20 外圆起点 |
| C | 20 | -18 | R2 圆角起点 |
| D | 24 | -20 | 圆角终点、台肩面起点 |
| E | 30 | -20 | 台肩外缘 |
| F | 30 | -35 | φ30 外圆终点 |
A 到 B 的 X 直径差为 2 mm,实际径向变化为 (20−18)/2=1 mm;Z 方向变化 1 mm,因此是 1×45° 倒角。不能把 X 直径变化 2 mm 误当成 2 mm 倒角。
校核圆弧半径、圆心与方向
C 点的实际半径为 10 mm,D 点的实际半径为 12 mm;两点径向差 2 mm、轴向差 2 mm,可构成与左侧 φ20 外圆和台肩端面相切的四分之一圆弧。圆心在实际半径 12 mm、Z-18 处,相当于直径坐标 X24 Z-18。
沿 C 到 D 的加工方向,在 G18(XZ 平面)使用 G02 X24. Z-20. R2.。这里 R2. 是真实圆弧半径 2 mm,不能因为 X 是直径编程而写成 R4.;该段也可用圆心增量 I2. K0. 表示,I 按径向距离理解。换成 G03 会走到另一侧弧线,必须用刀路回放核验。
编写连续精车程序
以下为 FANUC 0i-T G 代码系统 A 风格、支持 G54 的两轴车床离线仿真示例:公制、X 直径编程、端面已车平至 Z0,各外径及台肩已粗车留精加工余量,所用刀具可加工外圆和端面。刀补 01 的刀尖半径设为 R0.4 mm,刀尖方向号须按实际装刀核对;典型后刀架外圆刀常用方向号 3,但不能直接套用到所有机床。
%
O0705 (OD C1 AND R2)
G21 G18 G40 G99 G97
G54
T0101
G97 S900 M03
G00 X38. Z2.
G00 X18. (APPROACH IN FRONT OF FACE)
G01 G42 Z0. F0.12 (LEAD IN AND START COMP)
G01 X20. Z-1. (C1 CHAMFER)
G01 Z-18.
G02 X24. Z-20. R2. (R2 FILLET)
G01 X30.
G01 Z-35.
G01 X34. (LEAD OUT)
G01 G40 X38. Z-33. (CANCEL IN CLEARANCE)
G00 Z2.
M05
M30
%预期结果:图形仿真的编程轮廓依次经过 A、B、C、D、E、F,依次形成 C1 倒角、φ20 直线段、R2 相切圆角、Z-20 台肩和 φ30 外圆。G99 F0.12 表示每转进给 0.12 mm,G97 S900 表示固定主轴转速 900 r/min。真实刀具中心轨迹因 G42 补偿而偏离图样轮廓,这是正常的。
核查刀尖圆弧与首件尺寸
若使用理论尖点直接加工斜线或圆弧,圆鼻刀不会始终在理论点接触工件。以刀尖半径 0.4 mm 的 45° 倒角为例,不补偿时局部几何偏差量级可达 0.4×(√2−1)≈0.166 mm;偏差方向随刀位而变,不能简单把 0.166 mm 加减到某一个 X 或 Z 端点。
- 在仿真刀具表中核对实际刀尖
R=0.4 mm、刀尖方向号及T0101调用的补偿号,确认G42在直线引入、G40在离开轮廓后取消。 - 运行全程刀路与碰撞检查,重点看 C—D 的 R2 圆弧是否相切、D—E 台肩是否漏切,以及刀杆是否碰肩或卡盘;确认毛坯外径和安全退刀空间后再空运行、单段试切。
- 首件量测 φ20、φ30、倒角的轴向/径向各 1 mm、台肩
Z-20和 R2 轮廓,按实际图纸公差判定;不能用模拟轨迹直接代替尺寸测量。
例如 φ20 实测 20.06 mm、目标 20.00 mm,先确认 X 磨耗偏置采用直径还是半径单位,再按相应单位小量试调并复测。若直径正常而倒角或圆弧超差,优先查刀尖半径、方向号及补偿引入段,不要通过随意修改图样端点来掩盖补偿错误。