
制造工艺 / 系统课时
完成综合零件加工与质量验收
完成综合零件加工与质量验收
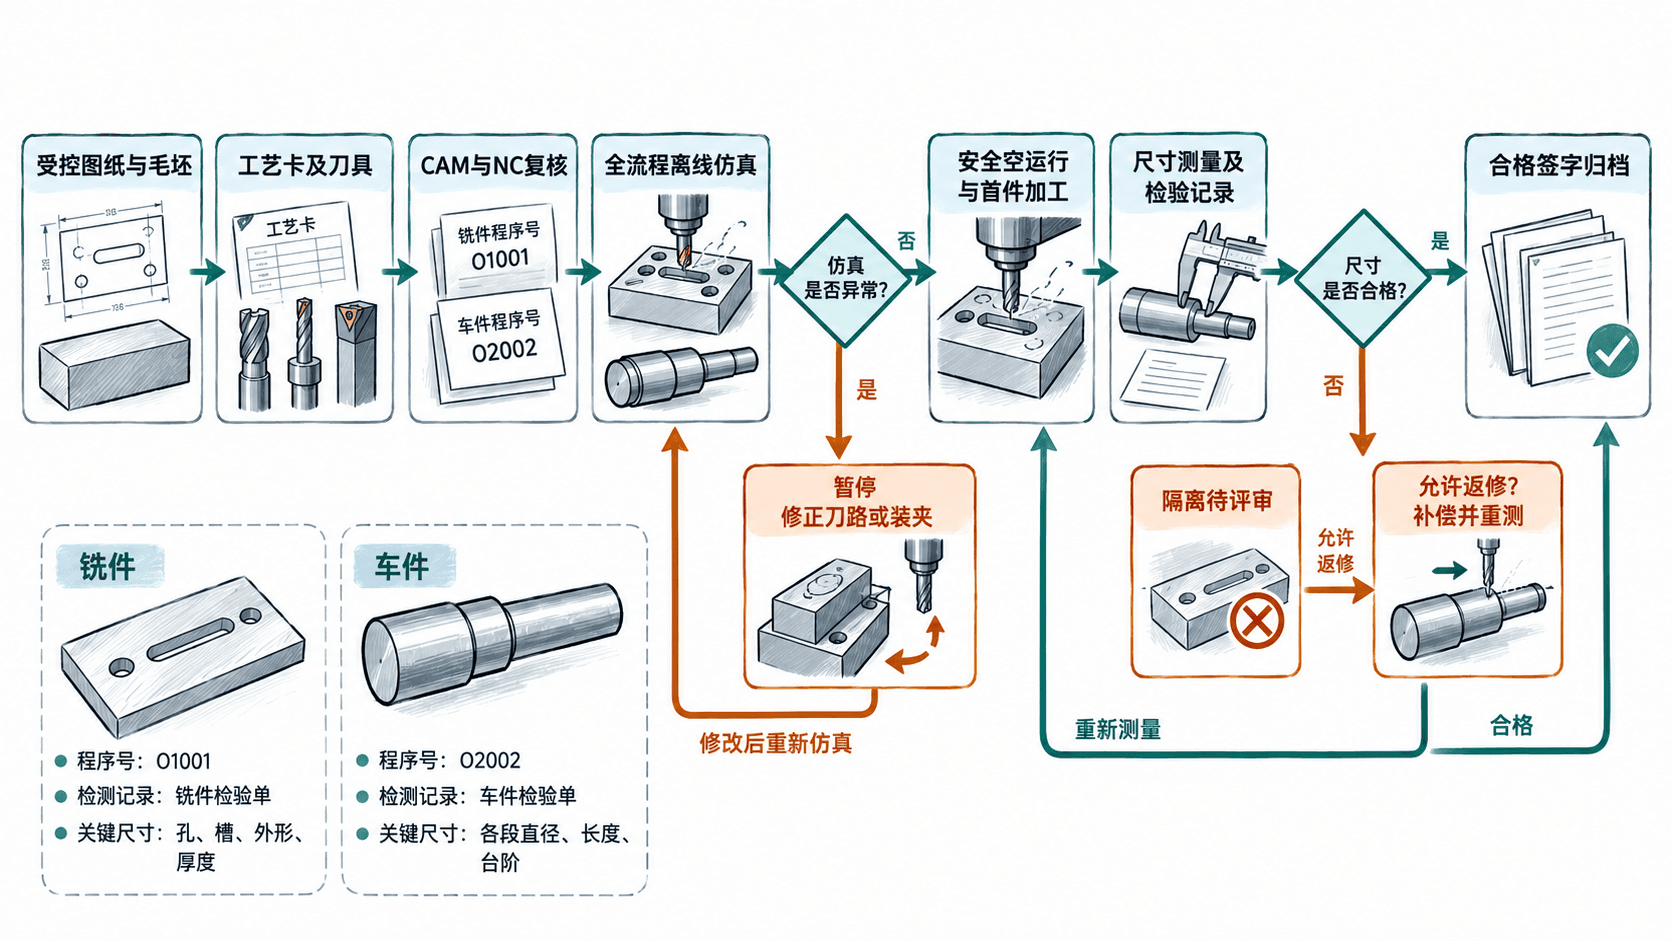
本篇用一块带双孔、通槽和外轮廓的铝合金板,以及一根两级阶梯轴,串起工艺卡、NC 程序、离线仿真、首件试切和尺寸验收。完成后应交出实物、测量记录与可追溯的程序版本,而不只是两件看起来合格的零件。
学习目标
- 依据尺寸、基准和装夹限制,为铣件及车件排定可执行工序。
- 核对两类 NC 程序,并用仿真和首件试切排除关键风险。
- 用实测数据判定合格与否,形成可复核的交付包。
确定工件尺寸与测量基准
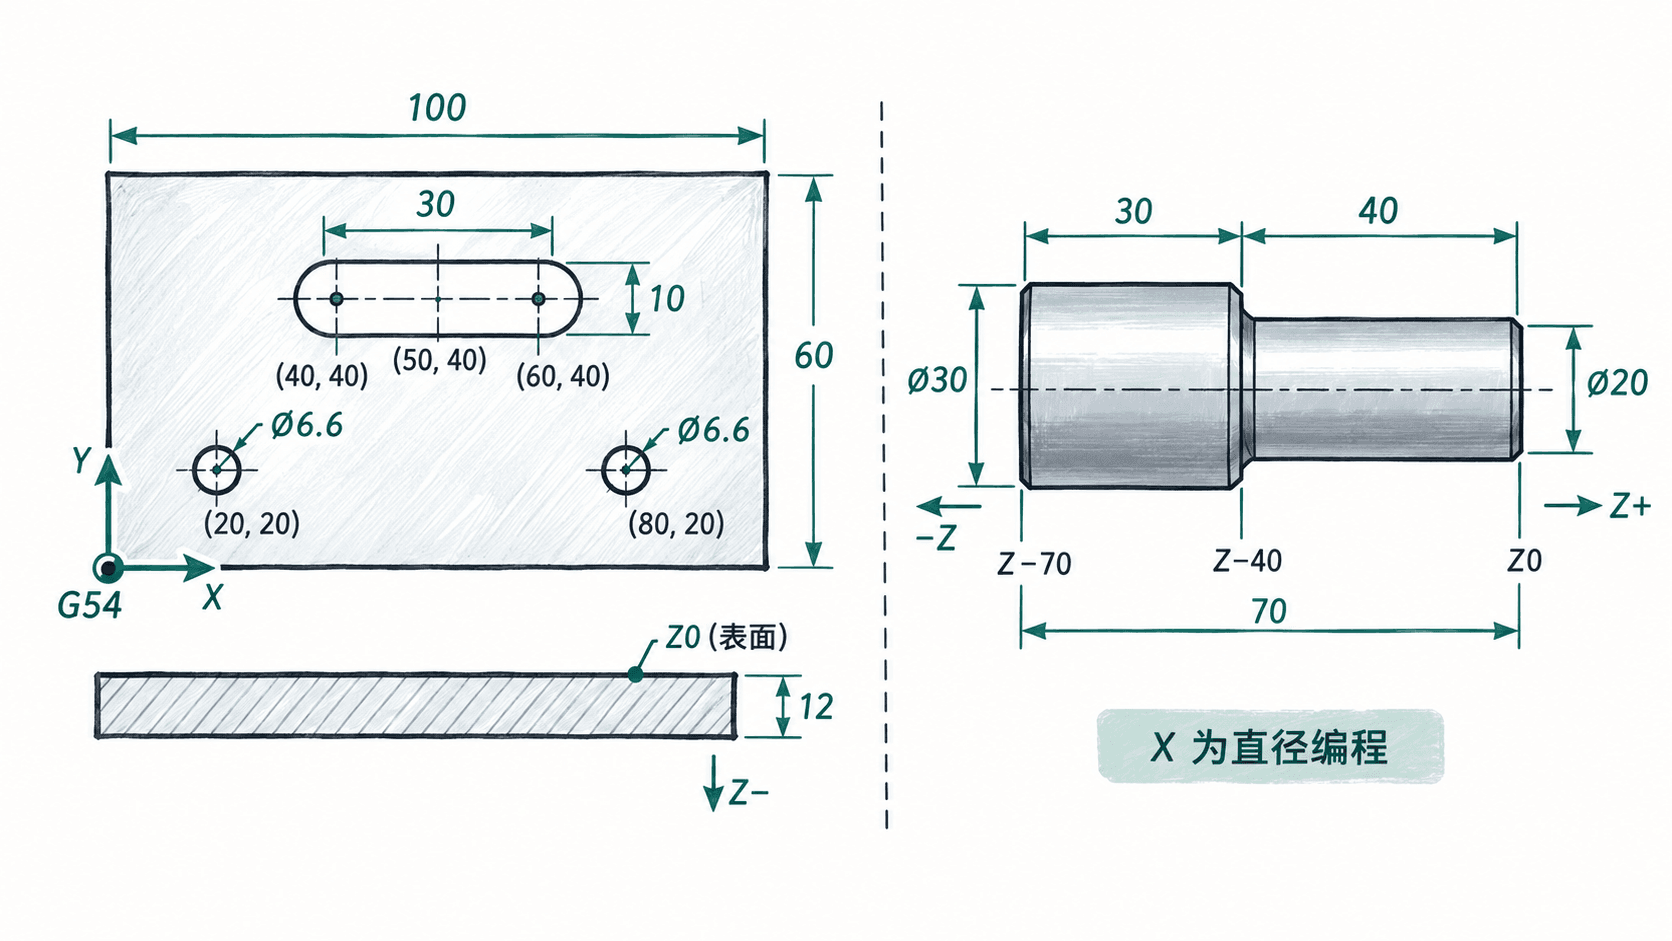
以下为练习图样,单位均为 mm;实际交付一律以受控图纸的版本、形位公差及检验要求为准。
| 工件 | 毛坯与材料 | 成品及关键特征 | 编程基准 |
|---|---|---|---|
| 三轴铣件 | 6061-T6,105×65×15 | 外形 100±0.10 × 60±0.10,厚 12±0.05;Ø6.6 通孔两处;30±0.10 × 10+0.10/0 通槽 | G54:成品左下角 X0/Y0,精铣上表面 Z0,向下为负 |
| 两轴车件 | 45 钢,Ø32×110 | 前端 Ø20±0.03、长 40±0.10;后段 Ø30±0.05、长 30;总长 70±0.10 | G54:主轴中心 X0、成品前端面 Z0;X 按直径编程,向卡盘为负 Z |
铣件两孔中心分别为 (20,20)、(80,20),各坐标允许偏差 ±0.10;长圆槽中心 (50,40),两端圆心为 (40,40)、(60,40),槽宽 10+0.10/0。孔与槽均贯穿 12 mm 板厚。车件肩部在 Z-40,后端理论位置为 Z-70。
排定装夹、刀具和加工顺序
铣件先铣基准面、翻面精铣到厚 12,再粗、精铣外轮廓,随后加工孔槽;通孔及通槽下方须有经确认的避空或牺牲垫板。若外轮廓被钳口遮挡,应保留工艺余量、换软爪二次装夹精修,不能让刀具穿过夹爪。
| 工件 | 工序与刀具 | 核对点 |
|---|---|---|
| 铣件 | 面铣刀精面 → Ø10 立铣刀粗精外轮廓 → T01 Ø6.6 硬质合金钻头钻孔 → T02 Ø8 中心刃立铣刀铣通槽 | G54、H01/H02、夹具净空、钻尖及槽刀过切深度 |
| 车件 | T0101 外圆车刀车端面及 Ø30/Ø20 台阶 → T0202 宽 2 切断刀在 Z-70.5 下料 → 二次装夹精修后端面至总长 70、去毛刺 | 卡盘夹持至少 30 mm、伸出约 80 mm、刀尖与切断刀 Z 基准 |
工序卡上同时填写刀具材质、刀尖半径、冷却方式和预计余量。本例铣槽每层下切 2 mm,最后刀具底面至 Z-12.3;Ø6.6 钻尖按 140° 顶角估算锥高约 1.2 mm,因此钻尖钻至 Z-13.5 才能保证整径贯穿。垫板和夹具必须为这些行程留出空间。
编写并复核代表性 NC 程序
下例按兼容 FANUC 风格的控制器编写,铣床采用 G94(mm/min),车床采用 G99(mm/rev)。刀库换刀方式、G54/G43 偏置、切断刀刃定位与机床行程均属实际机型配置;这些程序只用于匹配机型的离线仿真,未经现场审查不得直接上机。
铣件假定已由前序 CAM 工序精铣到 100×60×12,且槽下方净空足够;以下完整程序仅负责两孔与通槽,不替代前序面铣和外轮廓程序。槽刀路径沿两条直边和半径 1 mm 的刀具中心圆弧往复,配合 Ø8 刀具得到宽 10、总长 30 的长圆槽。
%
O1001 (PLATE HOLES AND SLOT)
G21 G17 G90 G40 G49 G80 G94
G54
(T01 DRILL THROUGH HOLES)
T01 M06
S3000 M03
G00 X20.0 Y20.0
G43 H01 Z20.0
M08
G99 G81 Z-13.5 R2.0 F180.0
X80.0 Y20.0
G80
G00 Z20.0
M09
M05
(T02 SLOT WITH STEPPED DEPTHS)
T02 M06
S6000 M03
G00 X40.0 Y39.0
G43 H02 Z20.0
M08
G00 Z2.0
G01 Z-2.0 F80.0
G01 X60.0 Y39.0 F360.0
G03 X60.0 Y41.0 I0.0 J1.0
G01 X40.0 Y41.0
G03 X40.0 Y39.0 I0.0 J-1.0
G01 Z-4.0 F80.0
G01 X60.0 Y39.0 F360.0
G03 X60.0 Y41.0 I0.0 J1.0
G01 X40.0 Y41.0
G03 X40.0 Y39.0 I0.0 J-1.0
G01 Z-6.0 F80.0
G01 X60.0 Y39.0 F360.0
G03 X60.0 Y41.0 I0.0 J1.0
G01 X40.0 Y41.0
G03 X40.0 Y39.0 I0.0 J-1.0
G01 Z-8.0 F80.0
G01 X60.0 Y39.0 F360.0
G03 X60.0 Y41.0 I0.0 J1.0
G01 X40.0 Y41.0
G03 X40.0 Y39.0 I0.0 J-1.0
G01 Z-10.0 F80.0
G01 X60.0 Y39.0 F360.0
G03 X60.0 Y41.0 I0.0 J1.0
G01 X40.0 Y41.0
G03 X40.0 Y39.0 I0.0 J-1.0
(FINAL THROUGH PASS)
G01 Z-12.3 F80.0
G01 X60.0 Y39.0 F360.0
G03 X60.0 Y41.0 I0.0 J1.0
G01 X40.0 Y41.0
G03 X40.0 Y39.0 I0.0 J-1.0
G00 Z20.0
M09
M05
M30
%
预期结果:离线材料去除显示两个 Ø6.6 通孔及中心位于 (50,40) 的 30×10 通槽,刀具最终退至 Z20;如发生刀柄与板料、垫板或虎钳干涉,必须修改装夹或刀路后重跑,不得以图形看似完整代替碰撞检查。铝材实际进给与转速须按刀具厂商参数及机床刚性调整。
车件采用直径编程。下列程序预设毛坯伸出约 80 mm、端面待切余量约 0.5 mm,且 T02 的 Z 偏置按靠成品一侧的切断刃标定;在 Z-70.5 处切断,预留后端面精修余量 0.5 mm;若刀具系统采用刀宽中心定位,应先换算 Z。台阶根部的实际圆角还须按刀尖半径及图纸要求补偿验证。
%
O2002 (STEPPED SHAFT)
G21 G18 G40 G99 G97
G54
T0101
(FACE AND TURN DIAMETER 30)
S900 M03
M08
G00 X34.0 Z2.0
G01 Z0.0 F0.15
G01 X-0.5 F0.10
G00 Z2.0
G00 X34.0
G00 X30.2 Z1.0
G01 Z-70.0 F0.20
G00 X34.0
G00 Z1.0
G00 X30.0
G01 Z-70.0 F0.12
G00 X34.0
G00 Z1.0
(ROUGH SMALL END WITH SHOULDER ALLOWANCE)
G00 X28.0
G01 Z-39.8 F0.20
G01 X30.5 F0.12
G00 X34.0
G00 Z1.0
G00 X26.0
G01 Z-39.8 F0.20
G01 X30.5 F0.12
G00 X34.0
G00 Z1.0
G00 X24.0
G01 Z-39.8 F0.20
G01 X30.5 F0.12
G00 X34.0
G00 Z1.0
G00 X22.0
G01 Z-39.8 F0.20
G01 X30.5 F0.12
G00 X34.0
G00 Z1.0
G00 X20.3
G01 Z-39.8 F0.20
G01 X30.5 F0.12
G00 X34.0
G00 Z1.0
(FINISH SMALL END AND SHOULDER)
G00 X20.0
G01 Z-40.0 F0.10
G01 X30.0 F0.10
G00 X34.0
G00 Z2.0
M09
M05
G28 U0.0
G28 W0.0
(PART OFF LEAVING BACK FACE ALLOWANCE)
T0202
S650 M03
M08
G00 X34.0 Z2.0
G00 Z-70.5
G01 X0.0 F0.06
G00 X34.0
M09
M05
M30
%
预期结果:仿真形成前端 Ø20、后段 Ø30 的台阶,并在 Z-70.5 处切断,预留 0.5 mm 供后端面精修。刀尖圆弧与最终长度需通过二次装夹及测量确认;仿真形状不代表已自动达到 ±0.03 mm 的公差。
先仿真再放行首件
以 Autodesk Fusion 的 Manufacture 工作区为例,按以下顺序操作。不同版本菜单文字可能略有区别,但应保留同样的验证项目。
- 在 Setup > New Setup 中选定成品、毛坯、WCS 与夹具几何;确认铣件 G54 对应成品左下角和顶面,车件 Z0 对应前端面。
- 生成全部刀路,在 Actions > Simulate 中观察粗加工余量、孔槽贯通、进退刀与剩余毛坯;支持机床模型时,铣件再用 Simulate with Machine 检查超程与真实运动。
- 对每处碰撞、快速移动入料、刀柄干涉或坐标超程逐条定位;修复后对整个 Setup 重做验证,不能只看最后一道精加工。
- 在 Setup > NC Program 选择与实际控制器一致的后处理器,导出 NC 后核对程序号、T/H、G54、G90/G91、转速进给、M 代码和安全退刀;CAM 刀路仿真不等于已验证后处理后的实机行为。
- 上机由授权人员复核装夹与补偿后,执行空运行、单段及保守进给覆盖下的首件试切;异常立即暂停并按现场规程处置。
按实测值判定并处理超差
零件去毛刺、清洁并恢复到接近 20°C 的稳定状态后检验。外径和厚度优先用已校准千分尺,长度可用卡尺或高度尺,孔径用适配的内径量具或塞规;孔中心与槽位置需要坐标测量机或经验证的等效方法,不应只靠卡尺目测。
| 检测项目 | 允许范围或要求 | 示例实测 | 判定 |
|---|---|---|---|
| 铣件长、宽 | 99.90~100.10;59.90~60.10 | 100.04;59.97 | 合格 |
| 铣件厚度 | 11.95~12.05 | 12.03 | 合格 |
| 孔径(两处) | 6.60~6.70 | 6.64;6.66 | 合格 |
| 孔中心(两处) | (20±0.10,20±0.10);(80±0.10,20±0.10) | (20.04,19.98);(80.02,20.05) | 合格 |
| 槽宽、总长、中心 | 10.00~10.10;29.90~30.10;(50±0.10,40±0.10) | 10.05;30.07;(50.02,40.03) | 合格 |
| 车件大径 | 29.95~30.05 | 30.02 | 合格 |
| 车件小径 | 19.97~20.03 | 首测 20.06;返修后 20.01 | 首测不合格,复测合格 |
| 车件小端长、总长 | 39.90~40.10;69.90~70.10 | 39.97;70.06 | 合格 |
车件小径首测 20.06,超过上限 20.03,必须先标为待处理。若仍有可切余量,经确认控制器 X 磨耗按直径值生效,可尝试向减小直径方向调整 0.05 mm、复核刀路并轻切;理论直径约 20.01,实际仍要重新测量。不同控制器的补偿正负和半径/直径换算可能不同,不得照搬数值。
封存程序、检验记录与交付资料
每件建一条对应工件编号的首件记录:图纸编号及版次、材料与批次、毛坯尺寸、机床及工装编号、操作者、加工日期、NC 文件名和版本、后处理器、T/H 与磨耗补偿快照、量具编号与校准有效期、全部要求的实测值、返修前后数据、判定与审核签名。
交付时同时移交两件清洁去毛刺的实物、两套经核准的 NC 文件、工艺卡及装夹说明、仿真异常关闭记录和各自的检验单。验收人应能由实物编号追到对应图纸、程序版本与量测数据;任何尺寸未检、异常未关闭或签核缺失的工件保持待放行状态。