
制造工艺 / 系统课时
识别铣床与车床适用的零件
识别铣床与车床适用的零件
同一张零件图可能同时包含平面、孔和圆柱面,仅看材料或外形尺寸无法决定使用铣床还是车床。选型时应先识别零件的主要成形表面,再判断机床的运动方式、装夹方向和剩余加工特征,最终确定优先设备及必要的二次加工工序。
学习目标
- 区分三轴数控铣床与两轴数控车床的主运动、进给轴和加工能力。
- 根据零件的平面、型腔、回转面及孔位特征选择合适设备。
- 识别单台设备无法直接完成的特征,规划车铣组合加工顺序。
从主运动识别两类机床
三轴数控铣床主要依靠刀具旋转切除材料,工件固定在工作台或夹具上。刀具与工件之间可以沿 X、Y、Z 三个直线轴产生相对运动。以常见立式三轴加工中心为例,X、Y 用于平面轮廓定位,Z 用于控制刀具高度和切削深度。
它适合加工平面、台阶、直槽、矩形型腔、不规则外轮廓,以及从上方可接近的钻孔和螺纹孔。三轴机床虽然也能通过圆弧插补加工圆形轮廓,但对于需要大量去除材料的轴类外圆,通常不如车削高效。
两轴数控车床主要依靠主轴带动工件旋转,刀具沿 X、Z 两个直线轴进给。Z 轴平行于主轴旋转轴线,X 轴控制径向位置。车床程序中的 X 坐标通常采用直径编程方式,但具体应以机床参数和控制系统设置为准。
车床适合外圆、端面、圆锥面、同轴台阶、环形槽、回转螺纹及轴向中心孔。普通两轴车床无法仅靠 X、Z 两个直线轴完成端面偏心孔定位、径向横孔或轴向键槽铣削。
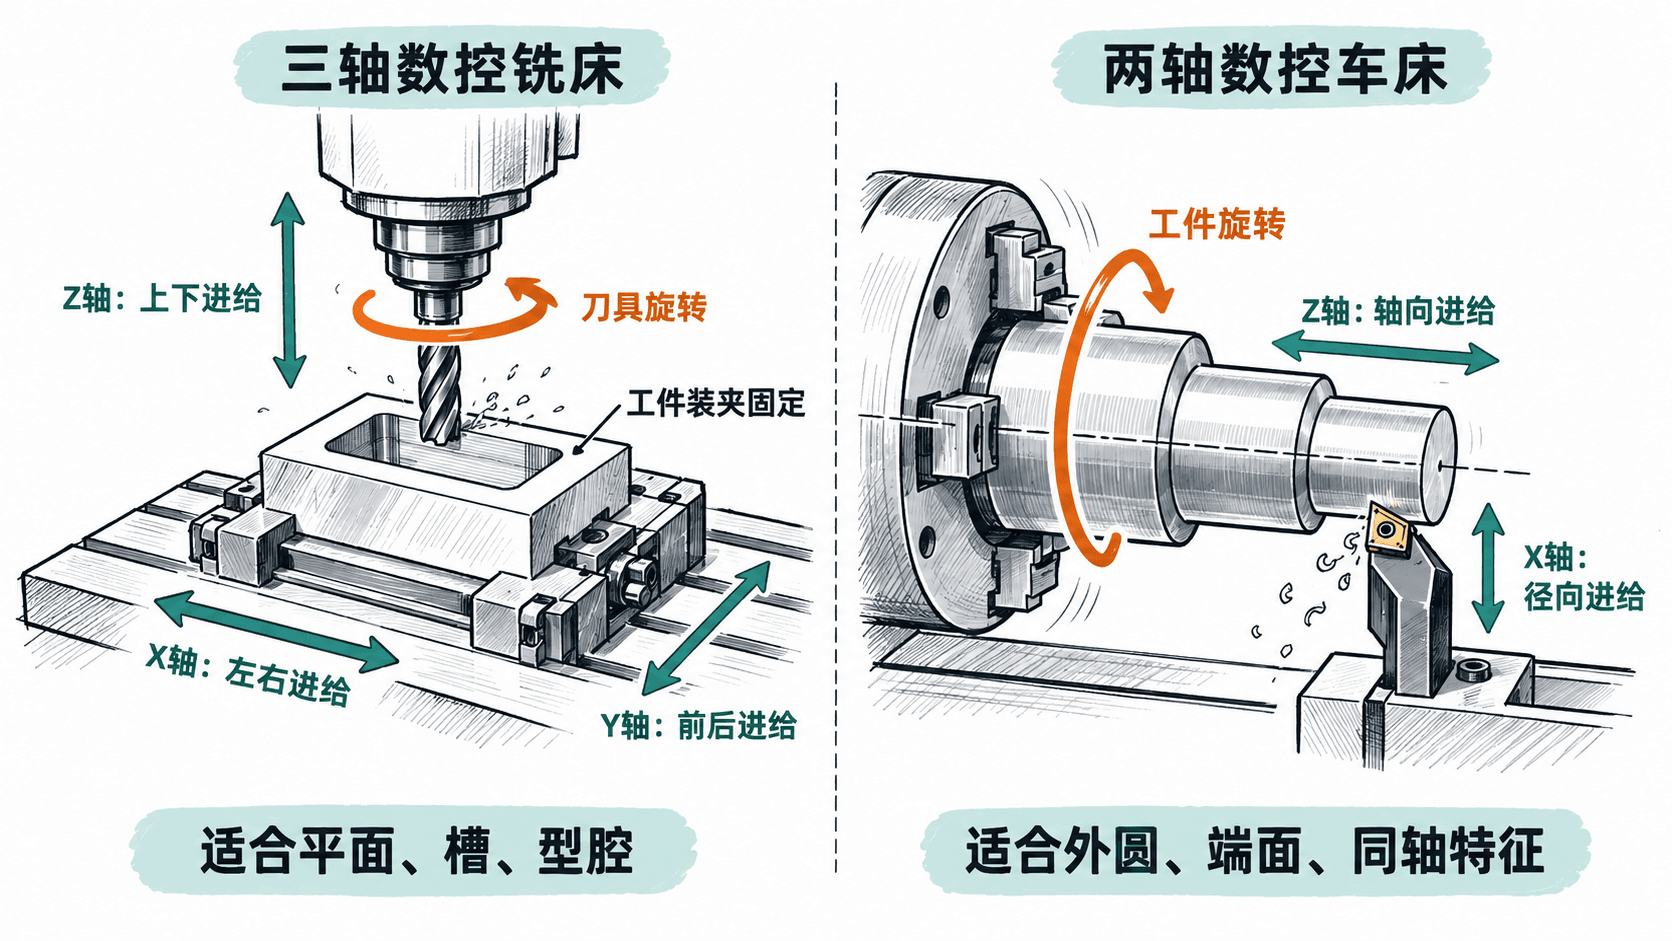
判断机床时,先问两个问题:材料主要通过刀具旋转切除,还是通过工件旋转切除?零件的关键表面能否围绕同一条旋转轴形成?这比单纯根据零件是方形还是圆形判断更可靠。
按几何特征选择优先设备
阅读零件图时,将加工特征拆分为回转类、平面类和非同轴特征,再根据主要加工量选择设备。
| 零件几何特征 | 优先设备 | 判断依据 |
|---|---|---|
| 轴、套筒、圆柱销外圆 | 两轴车床 | 工件旋转,一次装夹可连续车削同轴外圆 |
| 端面、同轴台阶、圆锥面 | 两轴车床 | X、Z 联动可形成回转轮廓 |
| 沿主轴中心线的孔 | 两轴车床 | 可使用轴向钻孔、镗孔工具加工 |
| 平板、安装支架、平面轮廓 | 三轴铣床 | 刀具可在 X、Y 平面内沿轮廓运动 |
| 矩形型腔、平面槽、台阶面 | 三轴铣床 | 可通过平面走刀和 Z 向分层切削成形 |
| 平面内多个不同位置的孔 | 三轴铣床 | X、Y 定位后进行钻孔或攻螺纹 |
| 轴上键槽、径向横孔 | 车削后铣削 | 普通两轴车床缺少相应的分度和动力铣削能力 |
这里的“优先设备”不是绝对限制。例如,三轴铣床可以加工圆形凸台和圆孔,具有 C 轴及动力刀具的车铣复合机床也可能完成偏心孔或键槽。选型时必须区分普通两轴车床与具有附加轴、动力刀具的设备,不能把后者的能力直接套用到前者。
还有一个容易忽略的限制:普通立式三轴铣床一次装夹通常只能加工刀具能够接近的表面。零件背面的型腔、被夹具遮挡的部位,以及需要从侧面进刀的横孔,可能需要翻面装夹或采用其他设备。
用两个具体零件完成选型
以两张简化零件图为例,先提取主要特征,再决定加工设备。
案例一:铝合金安装支架
材料为 6061-T6 铝合金,毛坯为矩形板材,成品主要尺寸如下:
- 外形尺寸:80 mm × 50 mm × 12 mm。
- 顶面矩形型腔:40 mm × 20 mm,深度 4 mm。
- 安装孔:2 个直径 8 mm 的通孔,孔中心距 60 mm。
- 主要加工面:上表面、外轮廓和孔所在平面。
这件零件应优先选择三轴数控铣床。工件用平口钳或专用夹具定位后,可在一次上表面装夹中完成型腔铣削与安装孔加工;如果还需要精加工底面或被夹具遮挡的外轮廓,则安排翻面或再次装夹。
合理工序为:准备并定位毛坯、铣削可达基准面、加工矩形型腔、钻两个安装孔、去毛刺和尺寸检验。实际加工顺序应根据毛坯状态、定位基准和夹具遮挡情况调整。
案例二:带台阶的钢制轴套件
材料为 45 钢,圆棒毛坯直径 32 mm、长度 65 mm,成品特征如下:
- 成品总长:55 mm。
- 大径轴段:直径 30 mm、长度 20 mm。
- 小径轴段:直径 20 mm、长度 35 mm。
- 一端同轴盲孔:直径 8 mm、深度 15 mm。
这个零件的外表面和孔均围绕同一旋转轴分布,应优先选择两轴数控车床。典型操作包括端面车削、外圆粗车、台阶精车和轴向钻孔。另一端面的最终尺寸控制可能还需要切断或重新装夹后精加工。
如果改用三轴铣床加工同样的台阶外圆,需要复杂的圆周走刀及装夹安排,通常不是批量加工此类轴件的经济方案。
两个案例的区别并不在于材料是铝还是钢,而在于主要加工表面的几何性质:支架以平面和多位置孔为主,轴套件以同轴回转面为主。
识别需要车铣配合的零件
考虑一件圆形法兰,外径 60 mm、厚度 12 mm,中心通孔直径 20 mm,端面还有 4 个直径 6 mm 的螺栓孔,分布在直径 45 mm 的分度圆上,相邻孔相隔 90°。
外圆、端面和中心孔适合车削;4 个偏离主轴中心的螺栓孔则不能由普通两轴车床仅通过 X、Z 进给独立定位加工。
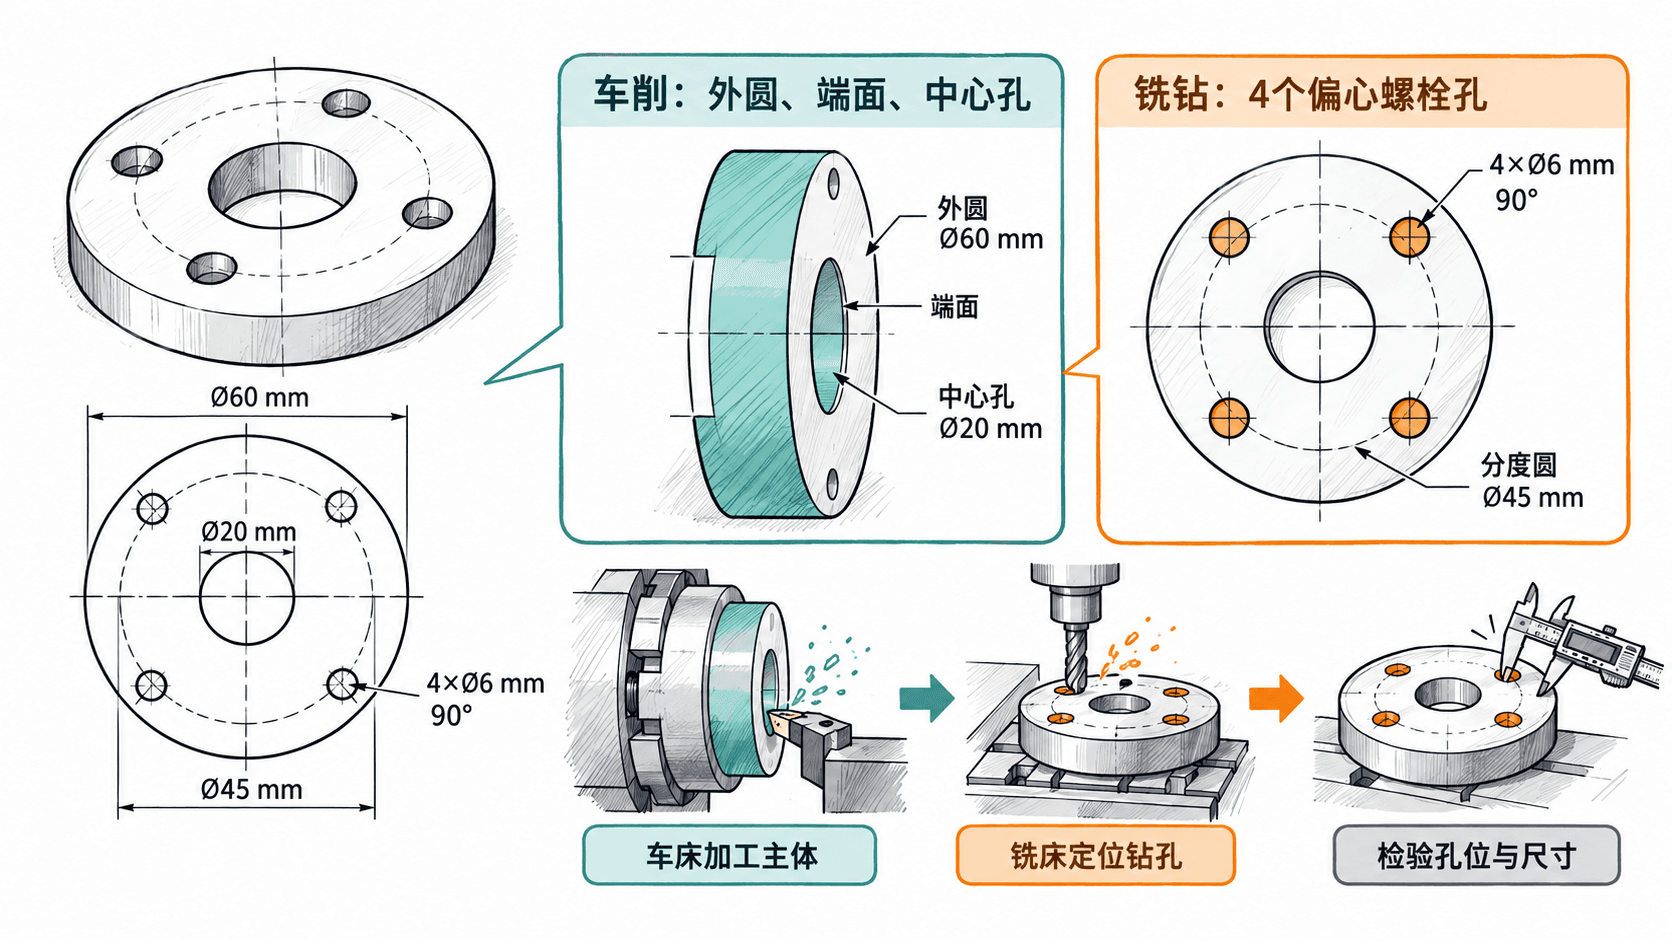
可采用以下工艺路线:
- 使用两轴车床加工法兰外圆、端面和中心孔,优先保证各同轴特征之间的位置关系。
- 将法兰转移到三轴铣床,以已加工的端面和中心孔配合夹具定位。
- 按分度圆位置钻削 4 个螺栓孔,完成孔口倒角及去毛刺。
- 检查外径、厚度、中心孔尺寸、分度孔直径及孔位。
如以法兰中心为 X、Y 坐标原点,4 个孔的理论中心坐标(单位 mm)分别为 (22.5, 0)、(0, 22.5)、(-22.5, 0)、(0, -22.5)。这组坐标可以直接用于核对图纸中的分度孔位置,但正式加工仍需确认工件坐标系、装夹方向和刀具补偿。
用三项检查确定最终方案
正式选择设备前,对照零件图完成三项检查。
- 检查主要表面:如果大部分关键表面与同一轴线同轴,优先考虑车床;如果主要是平面、型腔及分散孔位,优先考虑铣床。
- 检查刀具可达性:确认三轴铣床的刀具进给方向能否覆盖待加工表面,或两轴车床的 X、Z 运动能否形成目标回转轮廓。被夹具遮挡、背面或偏心的特征要单独标记。
- 检查装夹和精度:识别需要保持同轴、垂直或孔位关系的尺寸,优先在同一次装夹中加工相互关联的关键特征;确需换机时,明确二次定位基准。
例如,一个带端面均布孔的法兰不能因为整体呈圆形就直接指定普通两轴车床完成所有工序,也不能因为有多个孔就忽略车床加工外圆的效率。正确的选型结果应明确写成“车削主体回转特征,再铣钻偏心孔”,并标出换装夹时需要控制的定位基准和检验尺寸。