
制造工艺 / 系统课时
识别控制面板和机床运行模式
识别控制面板和机床运行模式
站在数控机床前,先要判断面板当前允许哪类操作,再决定是否触碰启动或移动按键。读完后,你能辨认显示区、模式键和运行控制键,区分 EDIT、AUTO、JOG、MDI 的用途,并完成一次不驱动机床运动的模式识别练习。
学习目标
- 在典型数控面板上找到模式、坐标、程序和报警信息。
- 说清 EDIT、AUTO、JOG、MDI 的操作边界,识别常见的 HANDLE 与 REF 模式。
- 根据作业任务选对模式,并区分进给暂停、复位和急停。
找到控制面板的关键区域
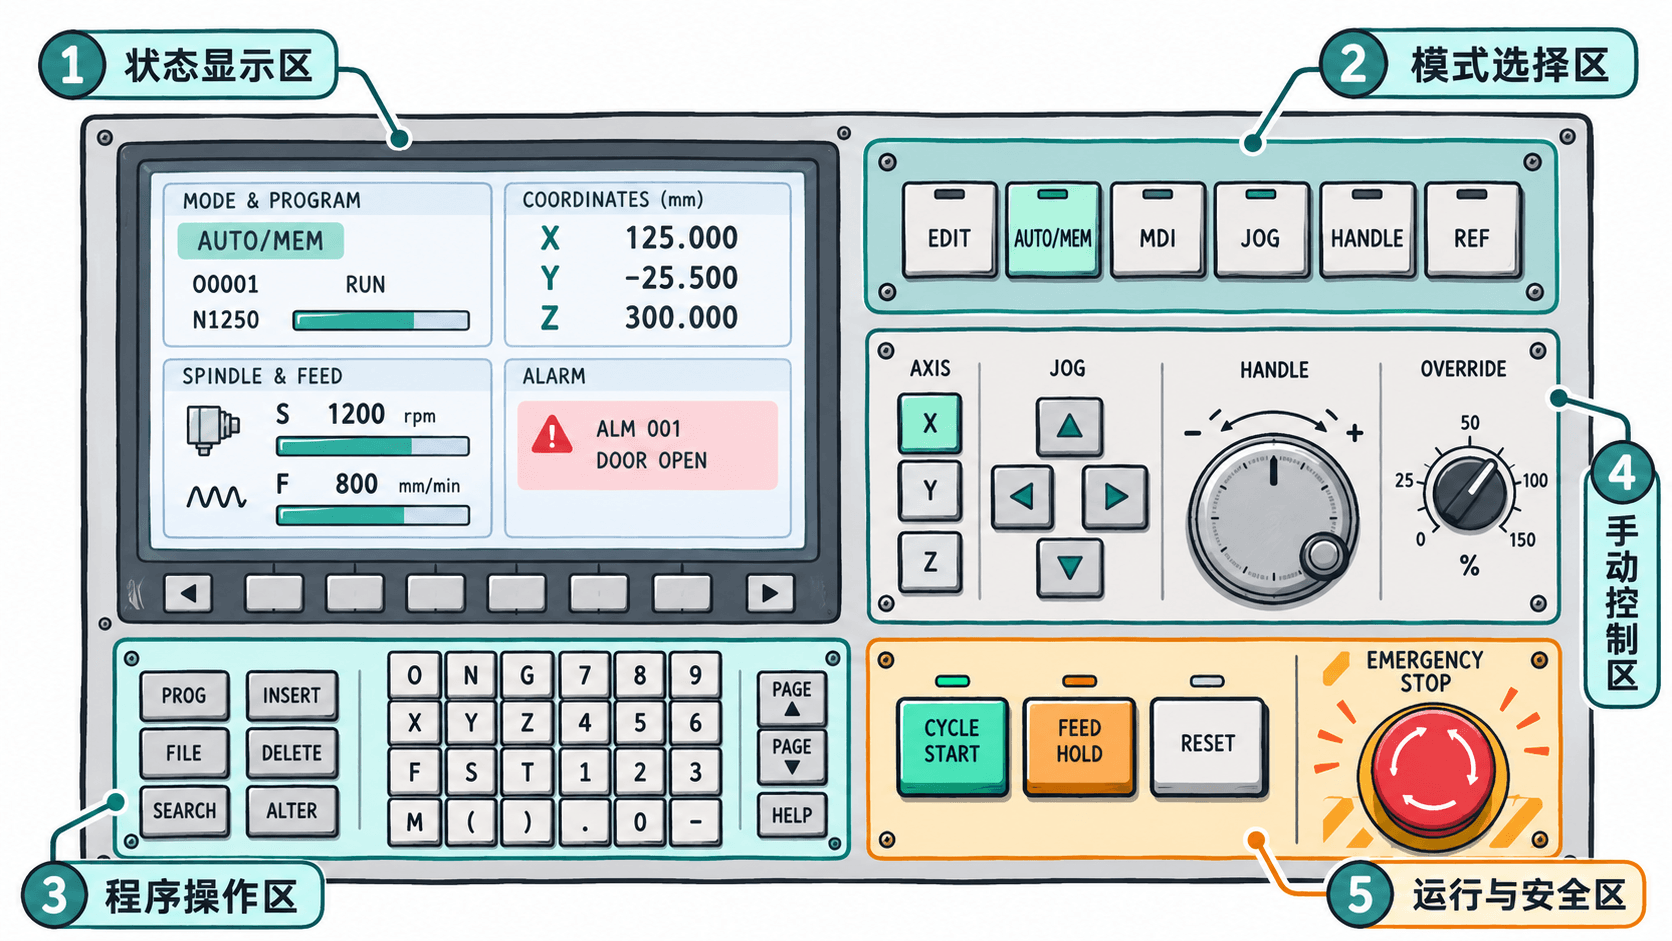
面对立式加工中心,可按以下五组功能定位。实际布局可能是实体按键、模式旋钮或屏幕软键的组合,不能把示意位置当成所有机型的固定位置。
- 状态显示区:读取当前模式、程序号、轴坐标、主轴转速、进给倍率和报警信息。
- 模式选择区:寻找 EDIT、AUTO 或 MEM、JOG、MDI 等标识,确认模式是否已切换。
- 程序操作区:使用程序列表、光标、数字字母键和软键浏览或编辑程序。
- 手动控制区:寻找轴选择、正负方向点动、手轮及进给倍率旋钮。
- 运行与安全区:辨认 CYCLE START(循环启动)、FEED HOLD(进给暂停)、RESET(复位)与 EMERGENCY STOP(急停)。
区分常见模式的操作边界
模式决定当前主要操作入口,却不等于机床一定静止。尤其是 MDI 和 AUTO,都可能在执行条件满足且发出启动指令后驱动机床。
| 模式 | 用来做什么 | 最容易误解的地方 |
|---|---|---|
| EDIT | 浏览、创建或修改已存储的 NC 程序 | 切到 EDIT 不等于完成安全停机或隔离 |
| AUTO/MEM | 选择并执行已验证的存储程序 | 仅切换到 AUTO 通常不会自动开始切削 |
| JOG | 选定轴与方向,进行手动点动 | 正负方向和实际运动部件须现场核对 |
| MDI | 临时输入并执行经核对的单次指令或短程序 | MDI 也可能触发轴移动、主轴或换刀 |
| HANDLE/MPG | 用手轮按选定倍率微量移动轴 | 先核对所选轴和每格增量 |
| REF/ZRN | 按规定执行参考点返回操作 | 回参考点可能产生实际轴运动 |
名称取决于控制系统和机床厂配置。例如 Haas NGC 常把自动执行标为 MEMORY、手动移动标为 HANDLE JOG;SINUMERIK 828D 使用 MDA 表示类似 MDI 的手动数据输入功能。以现场机床手册和屏幕实际状态为准。
核对模式之外的运行状态
操作前按固定顺序读取四项信息,不能只看模式旋钮指向哪里。
- 当前模式:查看屏幕上的 EDIT、AUTO、JOG 或 MDI 状态文字,和选中的按键核对。
- 程序与位置:记录当前程序号;区分机床坐标与工件坐标,不把工件零点当成机械参考点。
- 运动与倍率:查看主轴、进给、倍率和程序执行/暂停状态;倍率显示不代表某轴此刻正在运动。
- 报警与联锁:若有报警、门禁或伺服未就绪提示,先查明原因,不通过反复按 CYCLE START 试探。
例如屏幕显示 AUTO、程序 O0100,但执行状态为待机,这只能说明已进入自动模式、选中了程序,不能据此认定已经开始加工。反过来,按下 FEED HOLD 后进给可能暂停,但主轴和冷却不一定同时停止。
用四种任务练习选模式
先在培训模拟器或教师批准的演示系统内完成识别,不执行任何会驱动真实轴、主轴、换刀机构的指令。
- 任务是修改已保存程序中的一处注释:选 EDIT,确认屏幕进入程序编辑区域。
- 任务是运行已完成审查、仿真和首运行检查的程序:应选 AUTO/MEM,但练习时只指出模式,不按 CYCLE START。
- 任务是手动低速调整一个轴:应选 JOG 或经批准的 HANDLE,练习时只辨认轴选择与倍率,不按方向键、不转手轮。
- 任务是临时执行一条经过核对的机床指令:应选 MDI/MDA,练习时只找到输入区域,不发送执行命令。
记录每种任务对应的面板按键、屏幕模式文字以及是否可能产生机械运动。如果面板上没有相同英文名称,先查机床型号的操作手册,而不是猜测功能相近的键可以互换。
分清暂停、复位与紧急停止
FEED HOLD 用于受控暂停程序进给,通常不能保证主轴、冷却液或所有辅助动作停止。RESET 用于按控制系统规则复位或取消运行状态,不可当作保护人员的紧急停止装置。EMERGENCY STOP 用于发生碰撞危险、人员受威胁等紧急情况;它的具体停机作用和恢复步骤必须遵照机床制造商说明。
能在操作前同时回答“当前是什么模式”“哪个键可能使机床运动”“屏幕是否显示报警或暂停状态”,才算完成面板识别。