
制造工艺 / 系统课时
追踪尺寸漂移和刀具磨损原因
追踪尺寸漂移和刀具磨损原因
连续车削同一批轴件时,首件合格不代表后续尺寸不会逐渐偏离目标。本篇以外圆直径为例,利用连续测量记录识别慢性漂移,分辨刀具磨损、热变化和装夹异常,并通过刀补或换刃后的复测决定能否继续加工。
学习目标
- 按固定测点与测量条件建立连续件尺寸记录,计算漂移速度。
- 根据偏移形态和现场证据区分磨损、热漂移与突发异常。
- 正确选择磨耗补偿或换刃,并按明确的复验标准放行。
先建立可比较的尺寸记录
假设车削轴件要求外径 Φ20.000±0.050 mm,合格范围是 19.950~20.050 mm。为防止临近上限才发现异常,工艺上另设 20.030 mm 作为暂停核查线;这条预警线是本例的过程控制值,不是图纸公差。
每件加工后,待主轴完全停稳,清洁工件并让其达到一致的测量温度。用经校验、分辨力为 0.001 mm 的 0~25 mm 数显千分尺,在距端面 10 mm 处沿两个相互垂直方向测量,保留两次读数;表中以较大值跟踪外径上限,避免用平均值掩盖椭圆或装夹变形。
| 件号 | 记录外径(mm) | 相比首件(mm) |
|---|---|---|
| 1 | 20.004 | 0.000 |
| 2 | 20.010 | +0.006 |
| 3 | 20.016 | +0.012 |
| 4 | 20.022 | +0.018 |
| 5 | 20.028 | +0.024 |
| 6 | 20.034 | +0.030 |
同时登记刀号及刀片刃口、加工时间、冷却液状态、机床热机时长和每次刀补修改。仅有尺寸没有时间与换刀记录,就很难分开磨损和热态影响。下面的 Python 3 脚本可离线核对这组测量值,不连接机床也不自动修改刀补。
diameters = [20.004, 20.010, 20.016, 20.022, 20.028, 20.034]
nominal, upper_tol, warning = 20.000, 0.050, 20.030

# 五个相邻加工间隔,用总变化估算平均单件漂移。
drift = diameters[-1] - diameters[0]
rate = drift / (len(diameters) - 1)
remaining = nominal + upper_tol - diameters[-1]
print(f"累计漂移:{drift:+.3f} mm")
print(f"平均每件:{rate:+.3f} mm")
print(f"上限余量:{remaining:.3f} mm")
print("处理:暂停核查" if diameters[-1] >= warning else "处理:继续监测")
预期输出:
累计漂移:+0.030 mm
平均每件:+0.006 mm
上限余量:0.016 mm
处理:暂停核查
第 6 件虽仍在图纸公差内,却已越过预警线。若机械地按每件增加 0.006 mm 外推,第 9 件预计达到 20.052 mm;外推只用来提前停机核查,不能当作磨损成因的证明。
按偏移形态排查真正原因
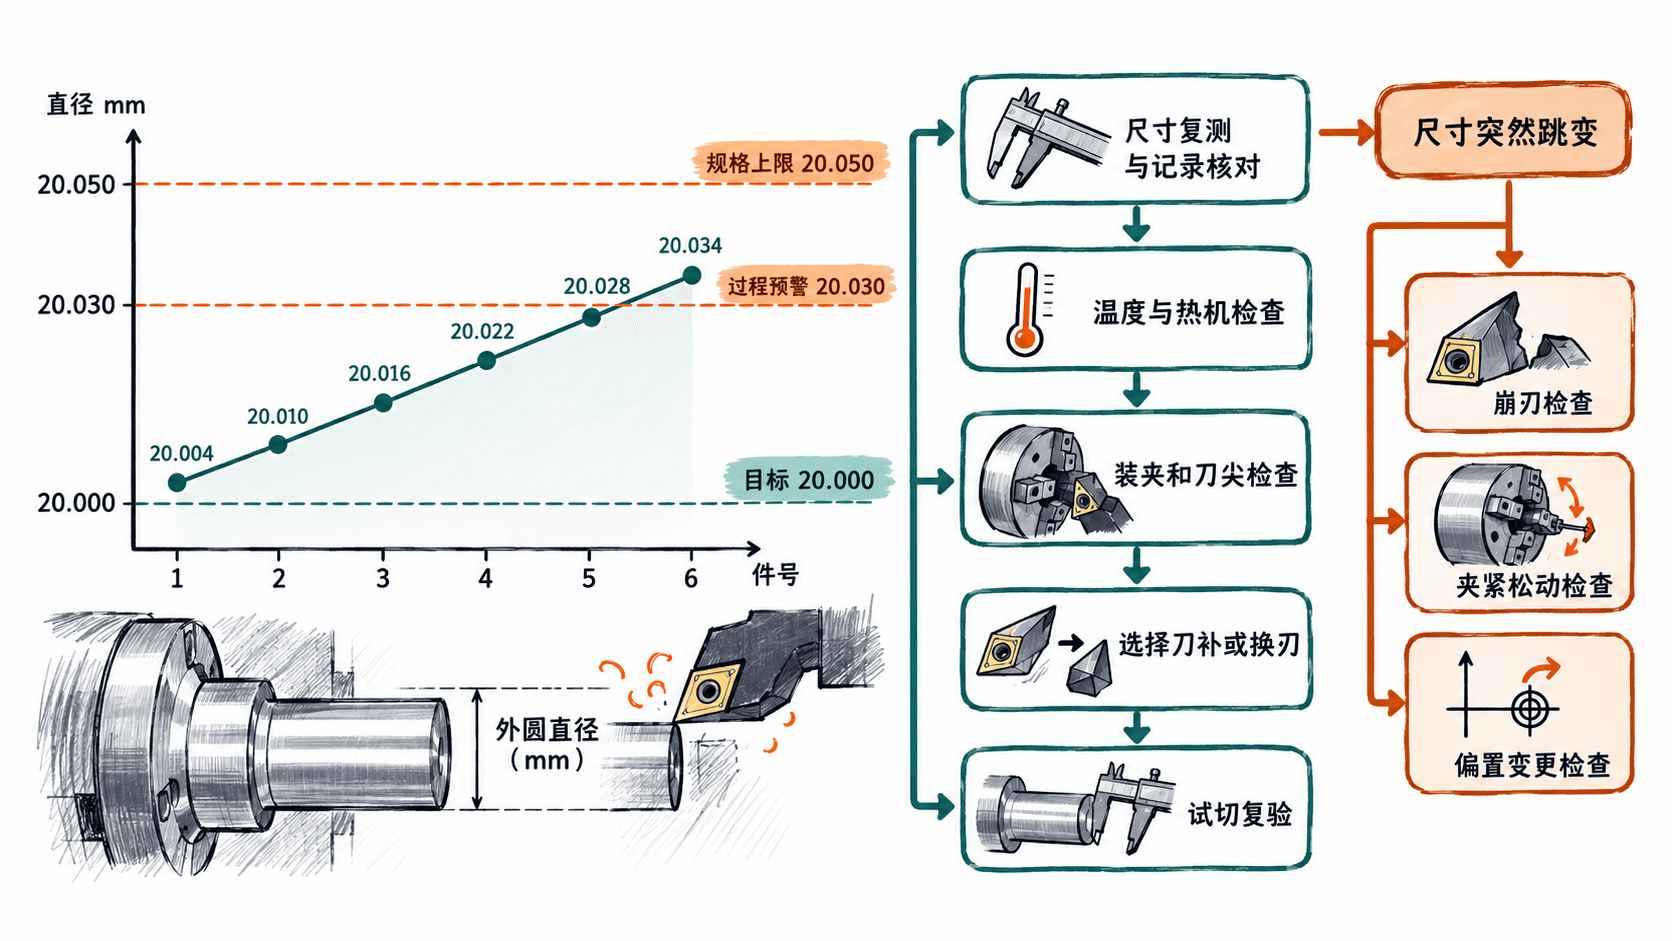
同样是尺寸偏大,原因不同,处理动作也不同。建议按以下顺序记录“现象—证据—结论”,一次只改变一项条件:
- 复测量具与工件。 清除毛刺、切屑和冷却液,换一个经校验的量具交叉复测。两个方向相差明显时先检查圆度、夹紧变形或振动,不要只用一笔 X 刀补修正。
- 排查热变化。 对照开机后 30 分钟内与热机稳定后的读数,并在相近工件温度下复测。若工件冷却后读数明显回落,或变化主要发生在热机阶段,先稳定加工和测量温度,不急于改补偿。
- 检查装夹与程序记录。 对照卡盘压力、顶尖状态、刀杆伸出量、工件定位和最近一次偏置修改。某一件突然跳变,应优先怀疑崩刃、夹紧松动、切屑夹入或误改刀补,而非正常渐进磨损。
- 确认刃口状态。 停机后检查后刀面磨损带、崩刃、积屑瘤及表面粗糙度,结合相同刀片已加工件数。若温度与装夹稳定,外径仍持续单向变大,且刃口磨损同步加重,才有较充分的刀具磨损证据。
决定调整磨耗补偿还是换刃
如果刀尖完整、表面质量正常,且热态已稳定,可以小幅调整对应刀号的 X 磨耗补偿,不要用改写程序轮廓或随意改几何补偿代替。以第 6 件外径 20.034 mm、期望调整至 20.010 mm 为例,理论上需要把成品外径减小 0.024 mm。
在已经核实 X 按直径编程、X 磨耗补偿也按直径值录入,且负向补偿使该外圆变小的 FANUC 类车床上,可将当前 X 磨耗值在原值基础上减去 0.024 mm,而不是直接覆盖成 −0.024 mm。如果机床以半径量存储磨耗值,相应的理论改变量是 −0.012 mm。不同机型、参数和刀具安装方向可能改变实际效果,必须依机床手册并通过小幅试切确认符号和倍率。
若发现明显崩刃、异常磨损、粗糙度恶化、切削负载异常,或补偿后很快再次漂移,应换刃而非反复追补。若试生产已验证某刀片约可稳定加工 50 件,可把接近第 50 件安排为计划换刃点;这只是工序实例,不能当成所有材料和刀具的通用寿命。
复切验证与批次放行
- 先保存原刀号、X 几何与磨耗值、测量记录以及更改前后的差值,确认改的是当前实际使用的刀补号;换刃时按工艺要求复核刀尖位置,不能一概把补偿清零。
- 按机床安全规程进行轨迹、净空和单段核验,再试切一件。停车后在距端面 10 mm 和 30 mm 两处、各两个正交方向复测,确认所有实测外径都在 19.950~20.050 mm 内。
- 连续验证 3 件。比如最大外径分别为 20.010、20.012、20.013 mm,均低于本例 20.030 mm 预警线,三件间差值仅 0.003 mm,且圆度、表面质量和刀具状态合格,才恢复批量生产。
- 恢复后先每 2 件抽测一件,连续 10 件稳定后再评估是否改为每 5 件抽检;再次达到预警线立即暂停。已超图纸公差的零件要隔离并按质量流程评审,不得因调整后新件合格就直接放行旧件。
尺寸趋势负责发出预警,温度、装夹和刃口检查负责确定根因;补偿或换刃之后,只有复切测量结果才能证明修正有效。