
制造工艺 / 系统课时
分析颤振刀痕与排屑异常
分析颤振刀痕与排屑异常
加工后的侧壁出现波纹、边缘翻起毛刺,或槽内留下杂乱划痕时,直接降低进给往往无法解决问题。这里通过停机观察、刚性检查与小样对照试切,区分颤振、积屑瘤和切屑二次切削,并找到能复验的修正措施。
学习目标
- 依据刀痕位置、形态与刀刃状态区分四类常见异常。
- 按装夹、刀具伸出、切削参数和冷却排屑的顺序定位原因。
- 用单变量试切记录改善效果,并按图纸标准检验首件。
从刀痕形态识别异常
停机并确认主轴完全停止后,标记工件的进刀与退刀方向。用约 10 倍放大镜观察侧壁、槽底及切出边,再检查刀刃与槽内残屑,不要只凭加工声音下结论。
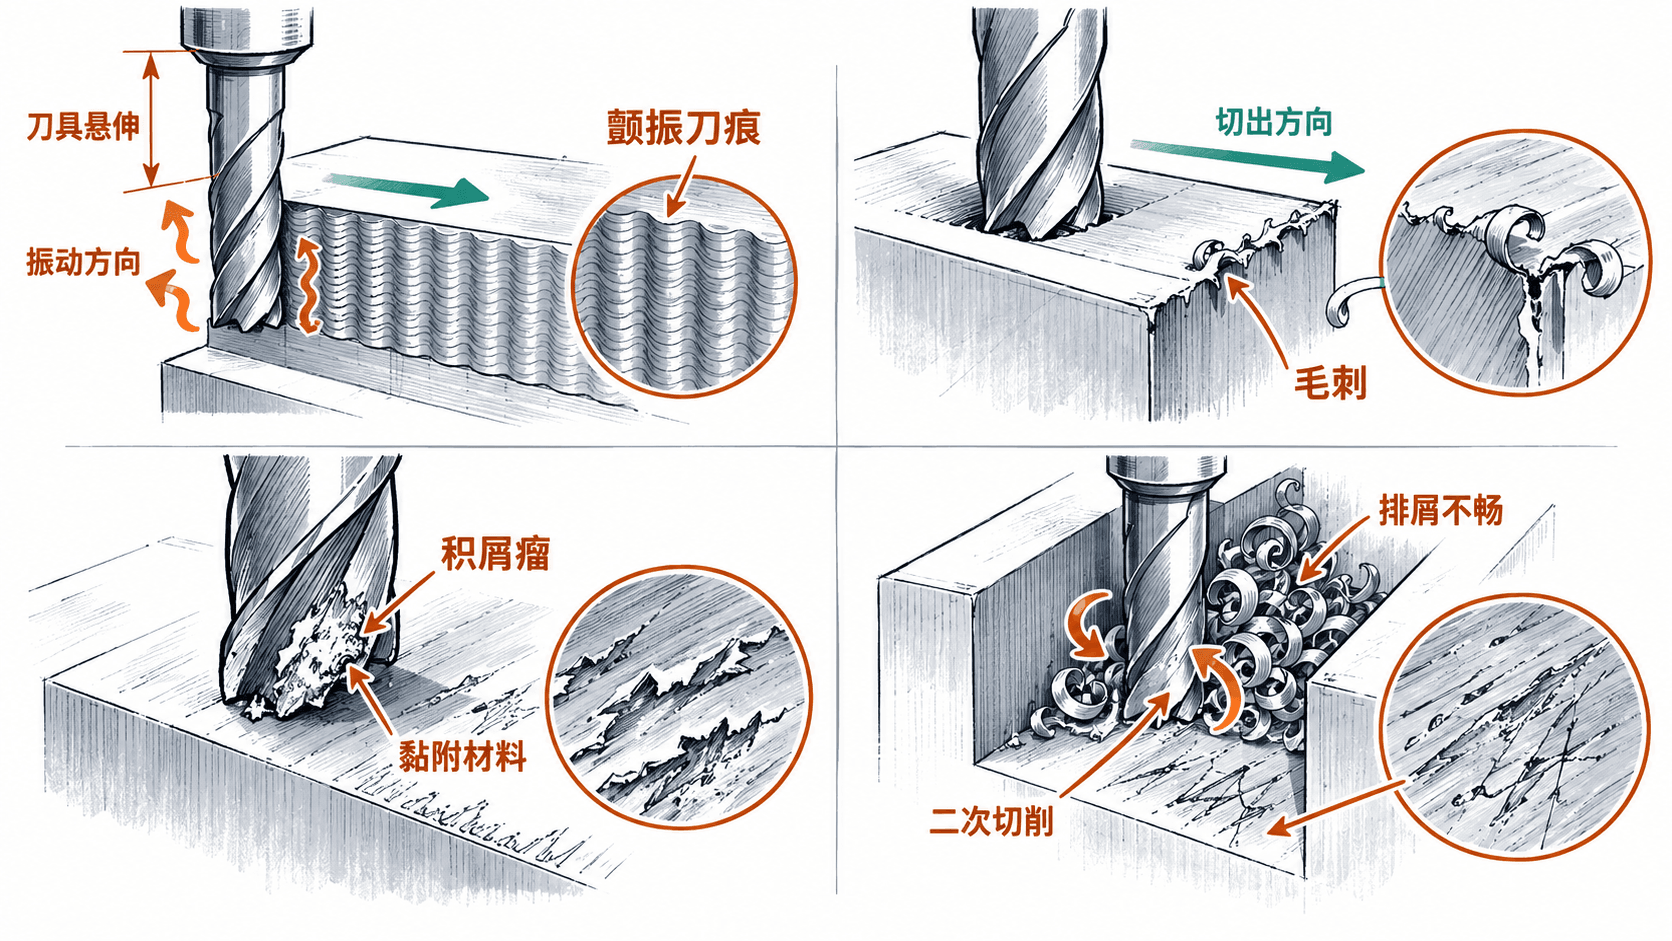
- 颤振刀痕:侧壁出现周期性斜纹或波浪纹,切削时常伴随尖锐啸叫;优先查悬伸、夹紧和转速稳定区。
- 毛刺:工件上边缘或刀具切出边有金属翻卷;检查刃口磨损、薄壁支撑和最后一刀的退出方向。
- 积屑瘤:铝等易黏附材料粘在切削刃附近,已加工面出现撕裂和局部亮斑;检查刀具几何形状、切速及润滑。
- 排屑不畅:槽内残留大量切屑,底面出现无规律拖划痕;重点检查冷却液到达位置、排屑空间和重复切削。
先排查刚性与刀具状态
刀具与工件构成一个受力系统。固定不牢、刀具伸出过长或刃口崩损,都会放大振动;应先消除这些因素,再试调转速和进给。
- 检查虎钳、压板、定位支撑及刀柄装夹面是否松动或夹入切屑;薄壁部位应在不干涉刀路的条件下增加支撑。
- 量取刀柄端面至刀尖的伸出长度。以直径 10 mm 的立铣刀为例,从 45 mm 缩至 30 mm,悬伸比由 4.5 倍直径降到 3 倍;前提是刀柄和夹具仍有足够净空。
- 检查刀具崩刃、异常磨损、黏铝及夹头跳动。损坏刀具先更换,不要用增加转速掩盖缺陷。
- 重新装夹或改变伸出后,重新测量刀长补偿值,核对刀柄与工件、夹具的干涉,再依现场规程空运行验证。
在相同横向载荷、相同刀具截面的简化悬臂模型中,挠度近似随长度三次方变化。45 mm 缩短到 30 mm 后,理论挠度约为原来的 30%;实际改善还取决于刀柄、主轴和工件的整体刚性。
用单变量试切调整参数
下面以 6061 铝合金侧铣为计算演示,不是任何刀具都能直接套用的推荐工艺。设立铣刀直径 10 mm、3 刃、主轴 6000 r/min、每齿进给 mm,轴向切深 mm、径向切宽 mm。
进给速度按 计算,基准值为 720 mm/min。确认刀具厂家切削范围、机床负载和夹具安全后,在废料或留有加工余量的位置,每次试切约 50 mm 的同类侧壁。
| 试切 | 刀具伸出 | 主轴转速 | 进给速度 | 轴向切深 | 目的 |
|---|---|---|---|---|---|
| A | 45 mm | 6000 r/min | 720 mm/min | 3 mm | 留存基准刀痕 |
| B | 30 mm | 6000 r/min | 720 mm/min | 3 mm | 只比较悬伸影响 |
| C | 30 mm | 6600 r/min | 792 mm/min | 3 mm | 保持每齿进给不变,比较转速 |
| D | 30 mm | 6600 r/min | 792 mm/min | 2 mm | 只比较切深影响 |
仅在符合刀具允许切速、机床行程和工艺安全条件时执行这些试切。若转速提高后更差,可另以 5400 r/min、648 mm/min 试验;转速并非越低越稳,应寻找无明显再生颤振的稳定区。也不宜一出现刀纹就把进给减半,否则切屑过薄可能使刀刃摩擦工件。
分别修正毛刺、积屑瘤与堵屑
毛刺集中在切出边时,先查刀刃是否变钝,并调整最后一刀的切出位置、余量与薄壁支撑。需要倒角去毛刺时,应按图纸安排独立工序,不能用去毛刺掩盖超差轮廓。
铝材出现积屑瘤时,停机检查刃口黏附物,换用适合铝材的锋利、排屑空间充足的刀具;核对切削液种类、浓度和实际喷射位置。可在厂商允许范围内试调切速或每齿进给,不要把黏刀简单等同于“转速过高”。
深槽反复卷屑时,检查冷却液是否到达切削点、喷嘴是否把切屑推回槽底。优先改善定向冲液或设备允许的封闭式吹屑;必要时分层减小单次切深,清除残屑后再继续加工。
用首件数据确认修复
给 A、B、C、D 样件编号,并在同一测量位置比较波纹、毛刺、尺寸与残留切屑。记录刀具编号、伸出量、转速、每齿进给、切深、切宽、冷却方式及异常照片,以便复现有效设置。
验收至少完成三项检查:目视或放大观察不再出现异常连续振纹;尺寸与形位公差符合图纸;表面粗糙度按规定方法实测。例如图纸要求 时,应使用合适的粗糙度仪验证,不能以“看起来光亮”代替测量。正式加工前还要确认切屑能够稳定排出、刀刃无新增崩损。
可结合 Sandvik Coromant 的铣削减振指南 理解悬伸、切削厚度与转速稳定区的关系;最终参数仍以实际机床、刀具和首件测量结果为准。