
制造工艺 / 系统课时
在仿真中筛查碰撞和坐标超程
在仿真中筛查碰撞和坐标超程
CAM 刀路生成后,即使成品轮廓看起来正确,也可能发生刀柄撞夹具、快速移动擦碰毛坯或机床轴超程。本篇以三轴铣削安装板为例,使用 Autodesk Fusion 的制造仿真逐项筛查风险,定位问题刀路,并检查是否留有未加工材料。
学习目标
- 在完整工序回放中识别快速移动、刀柄和夹具碰撞。
- 利用机床仿真定位 X/Y/Z 轴超程及其触发位置。
- 通过毛坯对比识别残料与过切,并完成修改后的复检。
准备可信的仿真对象
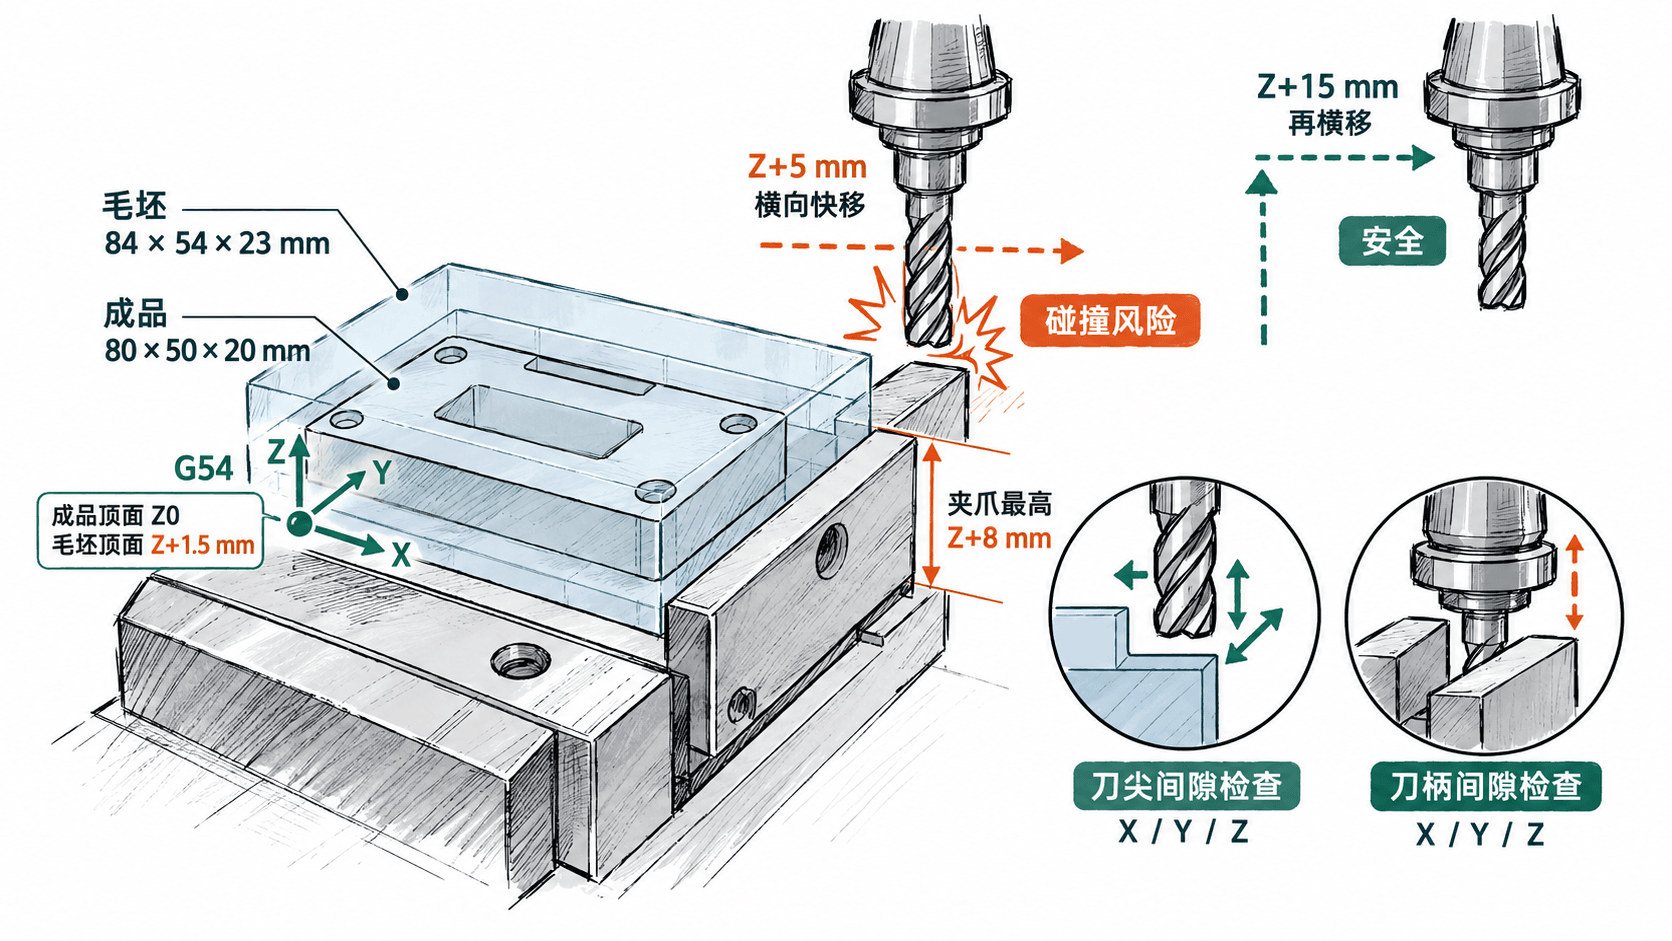
以成品尺寸 80 × 50 × 20 mm 的铝合金安装板为例:毛坯为 84 × 54 × 23 mm,G54 原点放在成品左前上角、成品上表面定义为 Z0,毛坯上表面为 Z+1.5 mm。假设邻近夹爪的最高点为 Z+8 mm,可先把横向快移的安全高度设为 Z+15 mm 进行风险排查,最终高度仍需依据刀柄和机床空间复核。
在 Fusion 的 Manufacture(制造) 工作区检查 Setup:成品模型、毛坯范围、WCS 坐标、夹具模型和全部粗精加工工序必须一致;刀具库中的刀刃长、伸出量、刀杆和刀柄尺寸应与实物相符。未建模的虎钳、压板或刀柄不会凭空参与碰撞判断。
回放刀路并检查快移
以 Autodesk Fusion 2026 年的制造工作区为例,按照以下顺序操作:
- 在浏览器选中整个
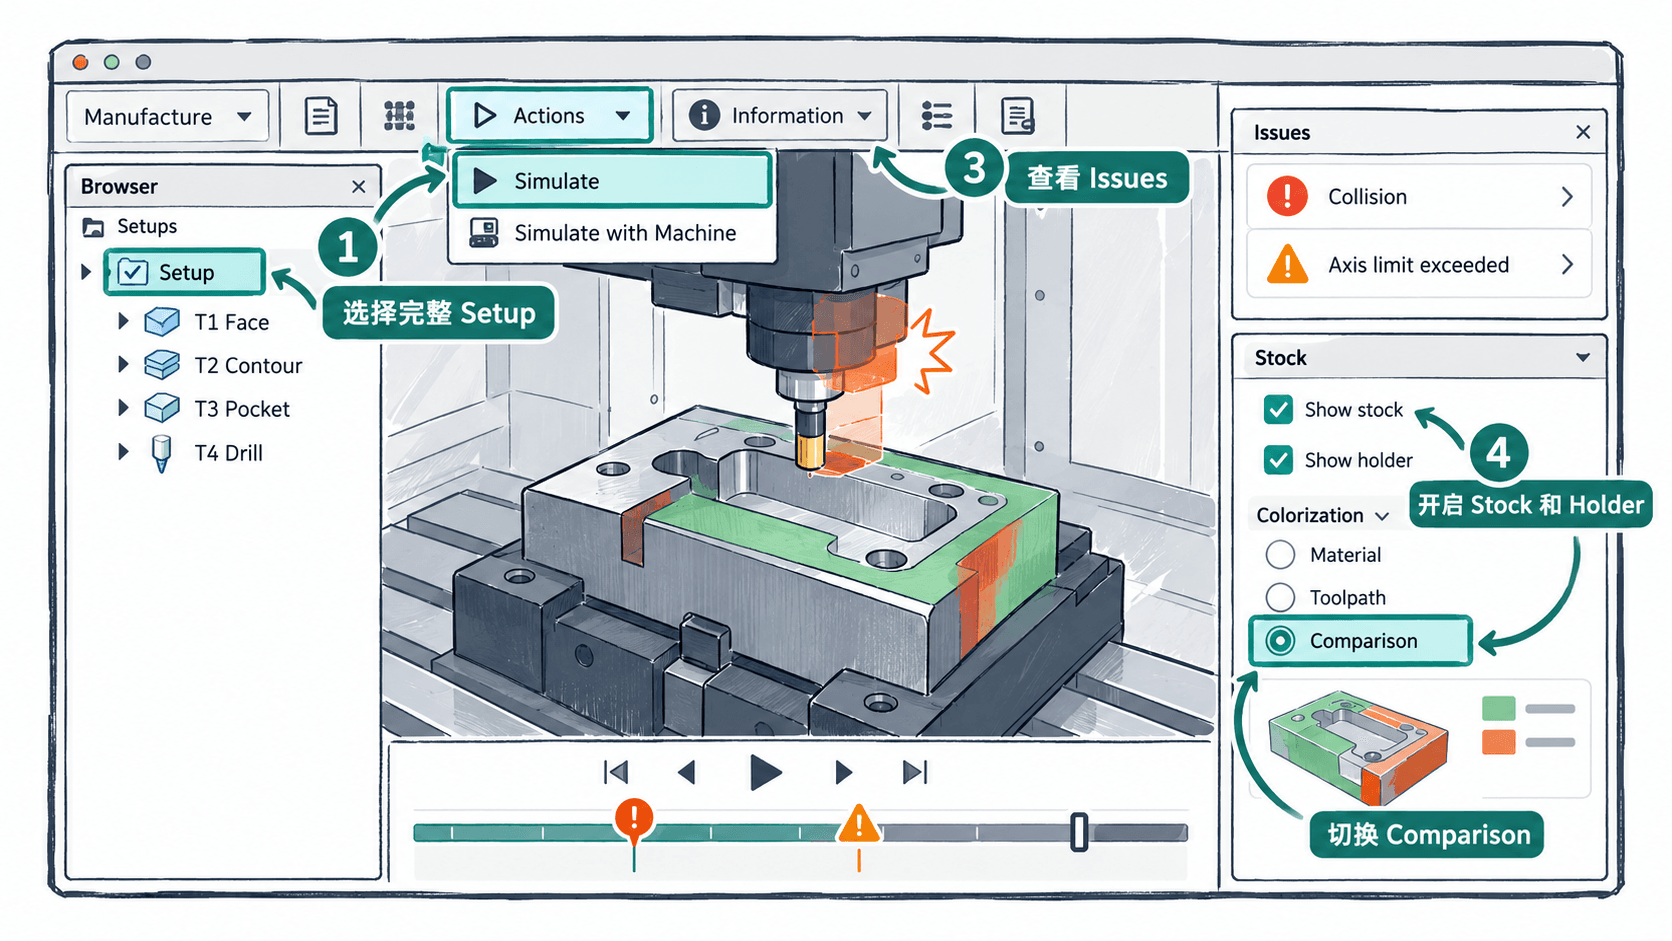
Setup,而非只选最后一道精加工,以保留前序工序的材料去除状态。 - 选择 Actions > Simulate;在仿真环境中开启 Display > Stock,并通过 Tool > Holder 显示包含刀杆和刀柄的完整刀具。
- 从起点播放至结束,重点减速检查换刀后首段、孔间转移、进退刀和跨越夹具的快速移动;点击时间线上的异常标记回到对应位置。
- 打开 Information > Issues 查看验证问题列表。若需要在播放时遇到碰撞即停,可在仿真对话框启用 Stop on Collisions;但不能仅凭动画未暂停就认定不存在碰撞。
例如夹爪顶面为 Z+8 mm,刀尖以 Z+5 mm 横穿其平面时,名义上低于夹爪顶面 3 mm。应让刀具先到达避让高度,再做 XY 快移。下面是用于读懂 NC 顺序的片段示例,假定 G54、G43 H01 等前置状态已正确建立;它不是可直接上机的完整程序:
G90
G00 Z15. (RETRACT BEFORE XY RAPID)
G00 X70. Y20.
预期结果: 在上述坐标假设下,刀尖高于夹爪顶面 7 mm 后才横移;仍须在全路径仿真中检查刀柄、其他障碍物和抬刀过程本身。
用机床仿真核对轴限位
普通 Simulate 主要核查刀路与材料关系,不能代替机床运动学检查。铣削作业在 Setup 中指定真实机床定义、行程、机床模型及匹配的后处理配置后,选择 Actions > Simulate with Machine。随后进入 Information > Issues,依次查看 Collisions、Overtravel 与快速移动问题,点击条目定位发生问题的轴和工序。
做一个仅用于理解的三轴平移算例:假设机床 X 轴允许位置为 0~500 mm,G54 零点对应机器坐标 X430 mm,某段刀具中心路径到工件坐标 X85 mm;两坐标同向且无旋转时,对应机器位置约为 X515 mm,超出正限位 15 mm。应重新安排装夹位置或刀路范围,而不是把仿真机床的行程随意改大。
对比去除材料并形成复检结果
在仿真对话框的 Stock > Colorization > Comparison 中将剩余毛坯与成品模型比较。练习时可先设置 Leftover Stock offset distance = 0 mm、Tolerance = 0.10 mm,并提高毛坯显示精度,避免低精度网格掩盖局部细节。
常见默认配色是蓝色表示余料、红色表示过切、绿色表示处于公差范围;但颜色约定可以调整,判断时应以当前图例为准。例如槽底有 0.8 mm 连续蓝区,应检查精加工深度和残料加工;边缘出现 0.3 mm 红区,应核查刀补、刀具直径及进退刀。过切不一定出现在 Issues 的碰撞列表中,必须单独查看 Comparison。
修改受影响的刀路后,重新生成刀路并从整个 Setup 起点回放。验收记录至少应包含:碰撞问题及其处理结果、轴超程数量、快移是否进入夹具或未切毛坯、重点加工面的残料与过切值、实际机床配置版本。只有碰撞与超程问题消除、待加工面满足图纸要求,才能进入后处理与首件现场验证。