
制造工艺 / 系统课时
核对装夹状态与加工刀具清单
核对装夹状态与加工刀具清单
首件加工前,需要把工艺卡上的装夹方式、刀具编号与长度、工件坐标偏置、程序版本和安全高度逐项核实到机床。以一件虎钳装夹的铝合金零件为例,完成可记录、可复核的开工检查,避免因漏查一项而撞刀或报废首件。
学习目标
- 按工艺卡确认定位、夹紧状态及刀具与夹具的空间间隙。
- 将实际刀具、程序刀号和刀长补偿号逐一对应。
- 核实 G54、程序版本与安全高度,判断是否具备首件放行条件。
按工艺卡核实装夹
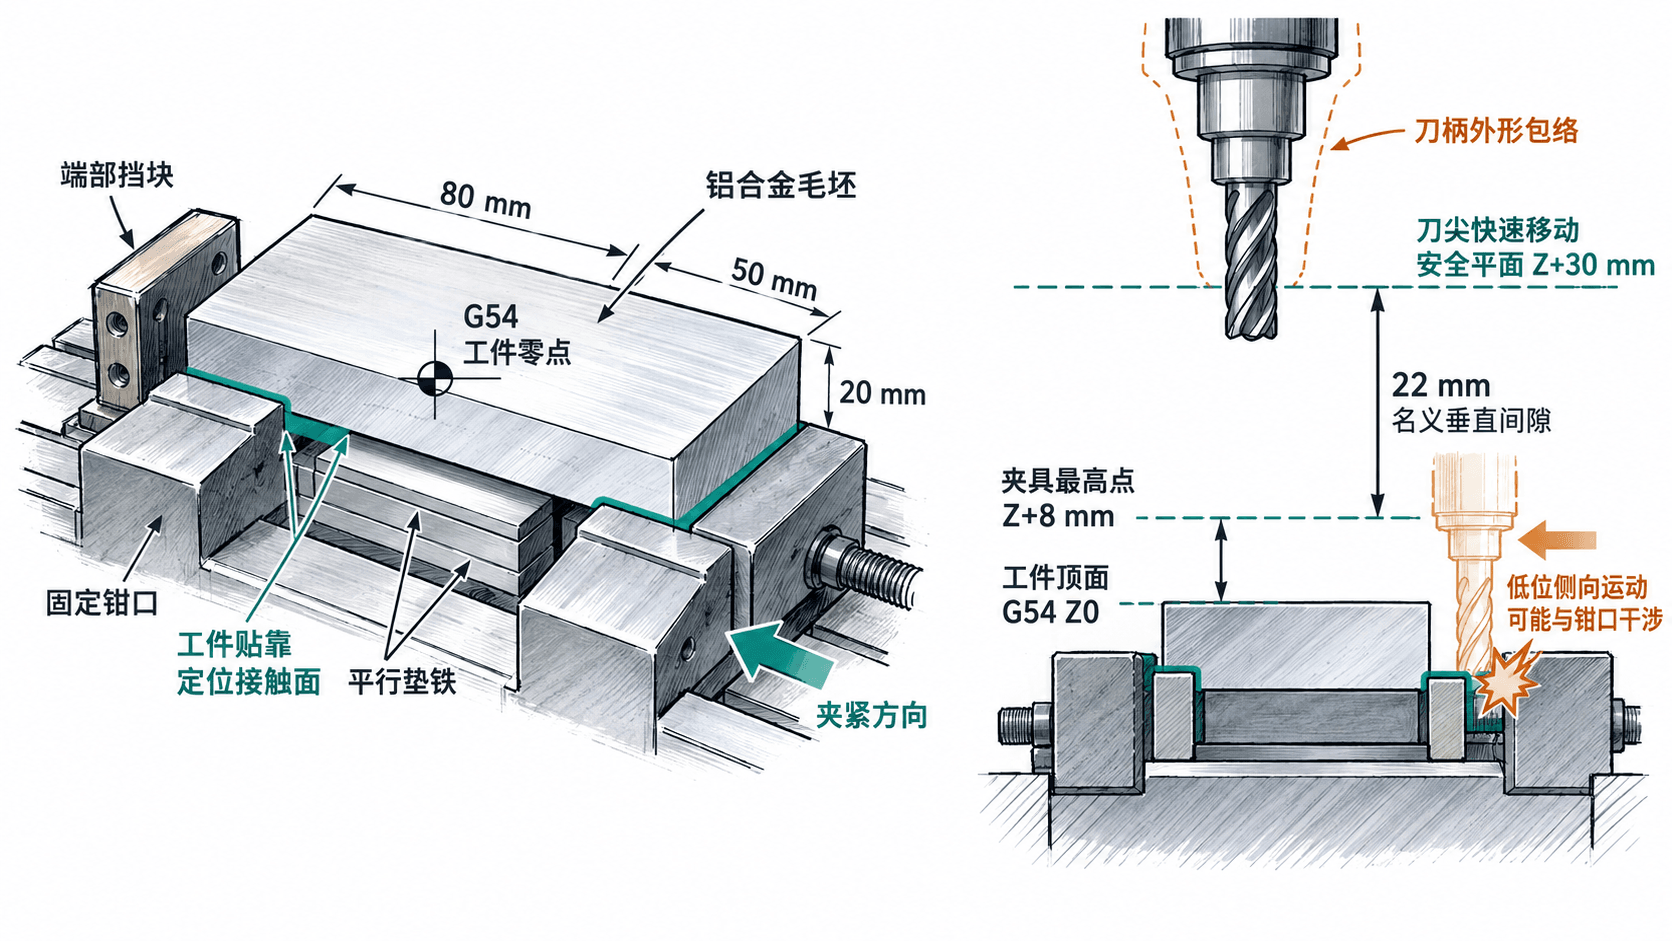
以下数值仅用于演练:三轴立式加工中心,铝合金毛坯 80×50×20 mm,虎钳、平行垫铁和端部挡块定位;工件上表面定义为 G54 Z0。实际夹持深度、压紧要求和安全高度必须以经批准的工艺卡及机床现场测量为准。
- 确认虎钳紧固,钳口、垫铁和工件接触面无切屑、毛刺;工件贴紧固定钳口及端部挡块,垫铁未歪斜。
- 对照工艺卡检查工件朝向、夹持深度、外露加工面和夹紧方式。停机且刀具静止后,按现场规程检查工件是否翘起或松动。
- 检查夹具、挡块和压紧件是否进入刀具、刀柄或主轴端的运动包络,不能只看刀尖能否越过工件。
假设夹具最高点位于 G54 Z+8 mm,拟定刀尖快速移动安全平面为 Z+30 mm,则刀尖相对该夹具的名义垂直间隙为 22 mm。该计算不代表整套刀具安全:横向路径、刀柄外径、刀具伸出与机床行程还须分别检查。
将刀具清单与实物逐项对应
本例工艺卡规定两把刀。下表刀长为演示测量值,不得直接录入真实机床;刀长正负号、基准面和补偿存储方式按机床及对刀仪规程确定。
| 核对项目 | T01 | T02 |
|---|---|---|
| 刀具与用途 | Ø10 mm 平底立铣刀,铣面和轮廓 | Ø6 mm 麻花钻,钻孔 |
| 程序刀号与长度补偿 | T01、H01 |
T02、H02 |
| 刀长示例值 | 92.36 mm | 109.10 mm |
| 实物重点 | 刃口完好、刀柄锁紧、伸出足够且不过长 | 钻尖完好、有效钻深足够、刀具夹持牢固 |
逐把查看刀库位置、刀具标识、直径、刀柄夹持状态和对刀记录;将实测刀长与对应 H 寄存器的数值、符号及基准一致性核对。如程序还启用 G41 或 G42,另查实际刀径与 D 补偿号。T 号与 H 号并非控制系统强制一一同号,必须以批准程序和刀具表中的映射为准。
核实工件偏置与程序版本
先核对工艺卡上的程序编号、修订版和批准记录,再核对机床当前载入程序。练习中应使用 O0901、修订版 B,工件坐标系为 G54;不可仅凭程序注释中的版本文字判定文件已经批准,还须比对程序内容、传输记录或现场规定的校验方式。
下面是 FANUC 类三轴铣削程序头的片段示例,只供对照程序与刀具表。它缺少完整的安全定位、加工段及结束段,不可作为独立程序在机床上执行。
O0901 (REV B)
G21 G17 G90 G40 G49 G80
G54
T01 M06
G00 G43 H01 Z30.
人工核验结果应为:单位是毫米、加工坐标系为 G54、调用 T01 并启用 H01,程序中的 Z+30 mm 是带刀长补偿的目标位置;这不证明该移动在实际机床上安全。核对 G54 的 X/Y 基准、Z0 实测位置,以及机床当前偏置页的数值、单位和正负方向;不得沿用上一工件的旧偏置。
按放行清单做非切削验证
- 记录工艺卡编号、程序编号及版次、工件装夹状态、刀库位置、各刀 H 值、G54 偏置和现场核验人员。
- 在设备允许的图形仿真、空运行或单段检查模式下,按机床规程以低倍率复查换刀、补偿启用、退刀高度和所有可能靠近夹具的路径;保持进给保持与急停可及,严禁人员进入运动区域。
- 对照工艺卡确认每项已通过。若发现工件未贴靠、刀号不符、H 值与实测不符、程序版次不一致或刀柄可能干涉,应停止放行,纠正后重新检查。
- 由授权人员签认首件开工检查。完成首件切削后仍需依据图纸与检验计划测量关键尺寸,不能用开工检查替代首件尺寸检验。
只有装夹、刀具、工件偏置、程序和整条运动路径均核实通过,才进入受控的首件加工阶段。