
智能制造与工业软件 / 系统课时
由最小缺陷反推所需像素精度
由最小缺陷反推所需像素精度
已知工件检测范围和必须检出的最小缺陷,可以反推出物方像素当量与相机分辨率,再为定位偏差、镜头成像和现场波动预留余量。本篇以检测宽度为 0.20 mm 的表面划痕为例,完成从需求计算、相机筛选到实拍验证的全过程。
学习目标
- 根据缺陷最小尺寸与所需像素数,计算允许的最大物方像素当量。
- 把检测视野、装配偏移和采样余量转换为相机横纵分辨率要求。
- 通过标定与实际缺陷图像,判断理论分辨率是否足以支撑稳定检测。
先确定缺陷需要占据多少像素
计算前先区分缺陷的长度、宽度和面积。对于细长划痕,即使长度达到 5 mm,真正限制检出能力的也可能是只有 0.20 mm 的宽度。因此,应沿最难分辨的方向确定最小特征尺寸,而不能只根据缺陷总面积选择相机。
设最小缺陷宽度为 ,要求该宽度在图像中至少跨越 个像素。允许的最大物方像素当量为:
物方像素当量的单位是 mm/px,表示工件平面上一个图像像素对应的实际长度。它与相机传感器的物理像元尺寸不同,也不能直接当作测量精度或检测误差。
对于高对比度表面划痕,可以先把宽度至少覆盖 6 个像素作为工程试验目标。代入 0.20 mm:
这意味着物方采样间距应不大于约 0.0333 mm/px,即每毫米至少采集约 30 个像素。
需要注意,6 像素只是本案例的设计起点,并非通用检出保证。高对比缺陷有时在 2~3 像素时就能被发现,但边缘位置、噪声和阈值变化可能造成结果不稳定;低对比划痕、复杂纹理背景或需要精确测宽的任务,通常需要更多有效像素,并必须用样件实验确定要求。
把工件偏移纳入实际检测视野
假设待检工件在相机下的最大投影范围为 120 mm × 90 mm。如果镜头视野恰好覆盖这个矩形,工件略有偏移便可能被裁掉边缘缺陷,因此需要把夹具定位、触发位置和产品尺寸公差纳入计算。
本案例给视野宽度与高度分别增加 10% 的总余量:
- 名义检测区域:120 mm × 90 mm。
- 实际设计视野:132 mm × 99 mm。
- 工件居中时,左右各留 6 mm,上下各留 4.5 mm。
这里的 10% 是总视野扩大量,不是每一侧增加 10%。如果检测范围已经包含全部装配偏差,就不应重复放大。
相机有效像素比例也需要匹配实际视野。132:99 等于 4:3,因此使用 4:3 分辨率能够方便地利用完整图像。如果改用 16:9 相机,必须按真实完整视野与裁剪后有效像素重新计算,不能只比较相机标称的百万像素数。
反推分辨率并保留采样余量
设实际视野宽、高分别为 、,相机有效像素数为 、。要使 0.20 mm 缺陷至少跨越 6 个像素,必须满足:
因此,不考虑额外采样余量时,最低计算需求为 3960 × 2970 像素,约 1176 万像素。这是两个方向分别必须满足的条件,并非任意总像素数超过 1176 万的相机都适合。
为了让实际缺陷像素覆盖高于最低要求,再给横纵像素数各增加 15% 的采样余量,并向上取整:
接下来比较两档候选相机。假设它们都完整覆盖 132 mm × 99 mm 的视野,且未启用像素合并或图像缩放:
| 候选分辨率 | 物方像素当量 | 0.20 mm 缺陷覆盖 | 相对 6 px 的余量 |
|---|---|---|---|
| 4096 × 3072 | 0.03223 mm/px | 6.21 px | 3.4% |
| 4608 × 3456 | 0.02865 mm/px | 6.98 px | 16.4% |
4096 × 3072 虽然满足最低 6 像素要求,却未达到预设的 15% 采样余量。4608 × 3456 约为 1593 万像素,不仅满足横纵分辨率要求,还保留了约 16.4% 的像素覆盖余量,因此更适合作为本案例的候选方案。
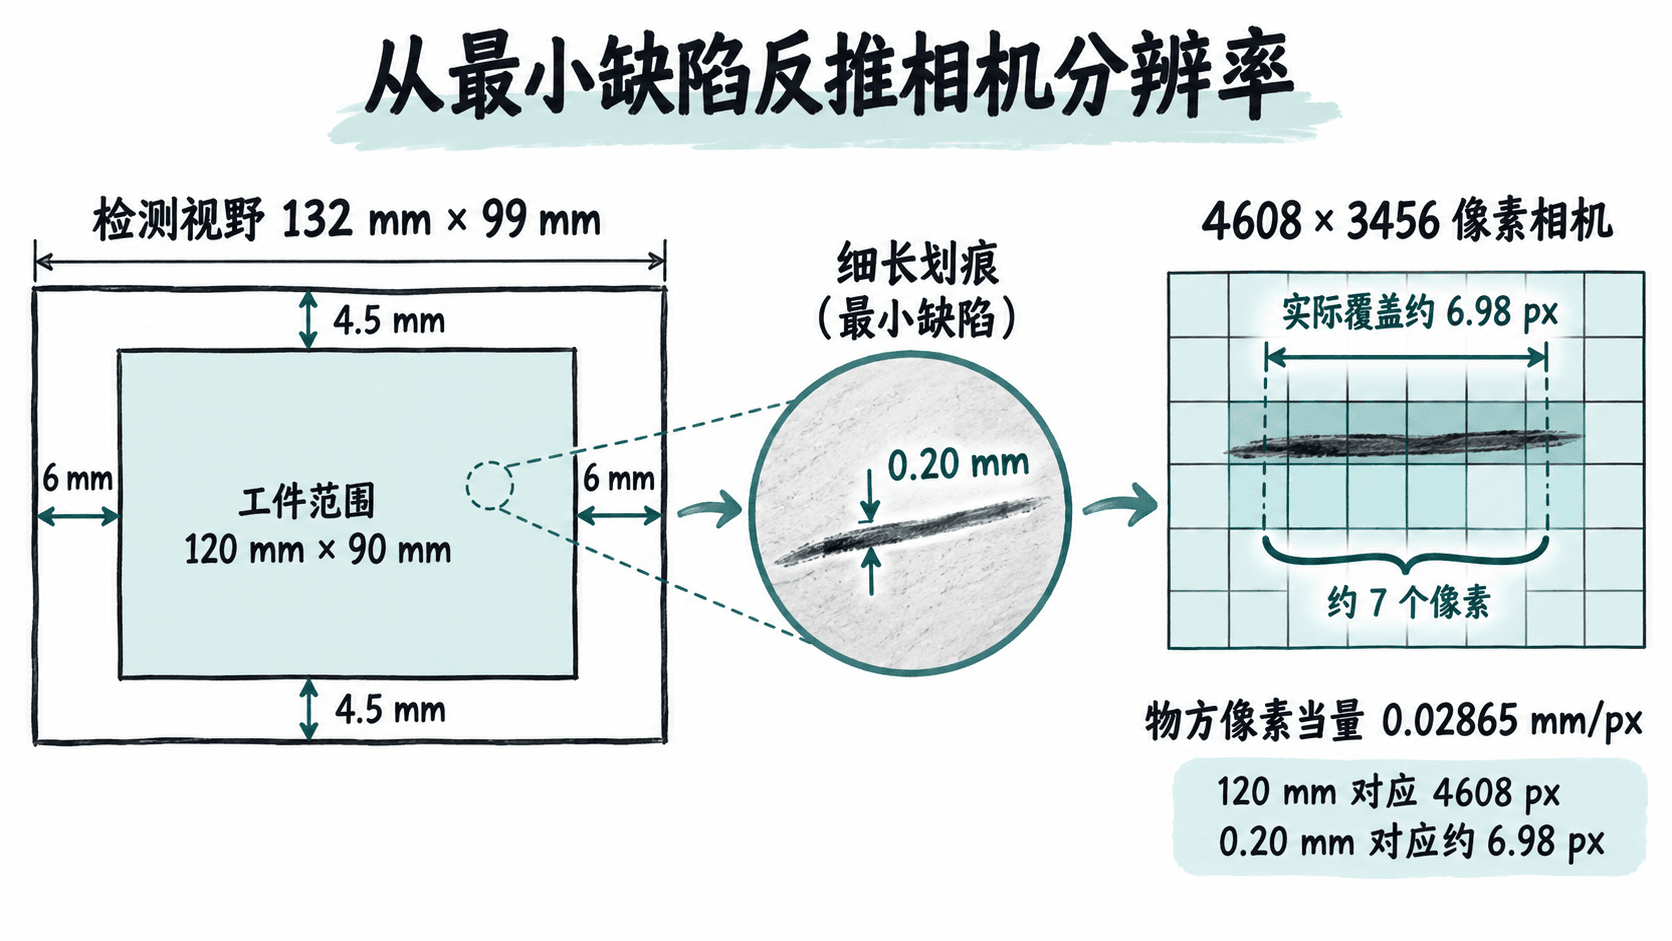
这里的余量只是数字采样余量,并不代表缺陷检出率已经达到某个百分比。镜头解析力不足、失焦、低对比度和运动拖影,都可能让一个理论上跨越 7 像素的缺陷无法被算法稳定识别。
用实拍确认理论像素精度
选定相机后,应在实际工作距离、正式镜头、生产光源和目标曝光条件下验证,而不是仅依据厂家标称分辨率验收。
- 检查实际采样比例。 在工件平面放置经过确认的 10 mm 标定长度,按本案例应跨越约 个像素。若实测明显不符,应重新计算真实视野与像素当量,并检查镜头距离和图像裁剪设置。
- 检查最小缺陷覆盖。 使用真实的 0.20 mm 划痕样件,在图像中心和四角分别拍摄。确认缺陷宽度的像素覆盖及其灰度对比,不要只根据二值化后的连通域面积判断是否达标。
- 检查运动拖影。 假设输送速度为 300 mm/s,曝光时间为 80 μs,则运动位移为 0.024 mm,约等于 0.84 像素;若曝光增加到 500 μs,位移就达到 0.15 mm,约为 5.24 像素,可能严重掩盖细划痕。需要在足够照明的前提下缩短曝光,必要时使用同步频闪。
- 检查重复性。 可先在中心及四角分别取得至少 20 幅覆盖不同样件或姿态的图像,作为工程初筛,检查漏检、误检和对比度波动;正式验收还应使用覆盖不同生产批次与最差工况的更大样本集。
如果中心图像满足要求而边缘模糊,应优先排查镜头像场、对焦、景深和工件平面倾斜。如果所有位置都只有 4~5 个有效像素,应检查实际视野是否变大、是否启用了像素合并或缩放,再考虑缩小视野、提高有效分辨率或拆分为多个检测工位。
最终选型应同时满足三项可检查条件:实际视野完整覆盖工件及定位偏差;最小缺陷达到规定的有效像素覆盖;真实产线样本在光学清晰度、运动条件和误检漏检指标上通过验收。仅达到计算所得的相机像素数,还不能视为检测方案已经合格。