
智能制造与工业软件 / 系统课时
按公差带输出尺寸 OK/NG
按公差带输出尺寸 OK/NG
本课把机器视觉测得的长度、孔径等尺寸转换为产线判定结果。以长度 50.00±0.10 mm 的工件为例,建立公差上下限、处理测量不确定度和边界值,并为超差、需要复检及无法测量的工件安排明确的处理方式。
学习目标
- 将图纸尺寸及公差转换为可执行的上下限判定规则。
- 使用测量不确定度设置保护带,区分 OK、NG 与待复检结果。
- 用 Python 实现尺寸判定,并验证边界值和异常样本的处理结果。
将图纸公差转换为判定上下限
视觉系统通常输出毫米尺寸,例如工件长度 50.07 mm、孔径 8.03 mm。判定程序不能仅比较标称尺寸,而应从图纸读取公差上下限,并明确边界是否包含在合格范围内。
以下是一组教学用尺寸要求,实际项目必须以受控工程图纸为准。
| 检测特征 | 图纸要求 | 下限 | 上限 |
|---|---|---|---|
| 工件长度 | 50.00±0.10 mm | 49.90 mm | 50.10 mm |
| 孔径 | 8.00 mm,上偏差 +0.05 mm,下偏差 0 mm | 8.00 mm | 8.05 mm |
| 台阶高度 | 3.00±0.02 mm | 2.98 mm | 3.02 mm |
不考虑测量不确定度时,使用闭区间进行基础判定:测量值大于或等于下限,并且小于或等于上限,判为 OK;超出任意一侧则判为 NG。
例如长度 49.90、50.00、50.10 mm 均在公差范围内,而 49.89 和 50.11 mm 已经超差。边界包含关系应作为检验规则明确写入程序,不能随意使用严格大于或严格小于代替。
用测量不确定度设置保护带
机器视觉测量值并非绝对准确。相机标定残差、镜头畸变、边缘定位、工件姿态和重复测量波动,都可能使输出尺寸偏离真实尺寸。因此,直接把落在图纸公差内的测量值全部判为 OK,可能产生误放行。
假设长度检测经过校准和测量能力验证,获得扩展测量不确定度 0.02 mm。这里的 0.02 mm 是教学假设值,不代表所有视觉系统都具有这一精度,也不能直接用像素分辨率替代。
采用保守的保护带判定规则时,可将结果分成三类:
- OK: 测量值减去 0.02 mm 不低于 49.90 mm,并且测量值加上 0.02 mm 不高于 50.10 mm。
- NG: 测量值加上 0.02 mm 仍低于 49.90 mm,或者测量值减去 0.02 mm 仍高于 50.10 mm。
- REVIEW: 其他有效测量结果,表示考虑不确定度后仍无法明确放行或确认超差,需要复检。
由此得到长度检测的具体判定范围:
| 测量值范围 | 判定结果 | 处理方式 |
|---|---|---|
| 小于 49.88 mm | NG | 确认超出下限 |
| 49.88 至小于 49.92 mm | REVIEW | 下限附近复检 |
| 49.92 至 50.08 mm,包含两端 | OK | 正常放行 |
| 大于 50.08 至 50.12 mm | REVIEW | 上限附近复检 |
| 大于 50.12 mm | NG | 确认超出上限 |
这里的 NG 表示按所选保护带规则可以确认超差;REVIEW 不等于合格,也不应在未经复检时自动放行。等于 49.88 或 50.12 mm 的测量值,其不确定度区间恰好接触公差边界,仍归入 REVIEW。
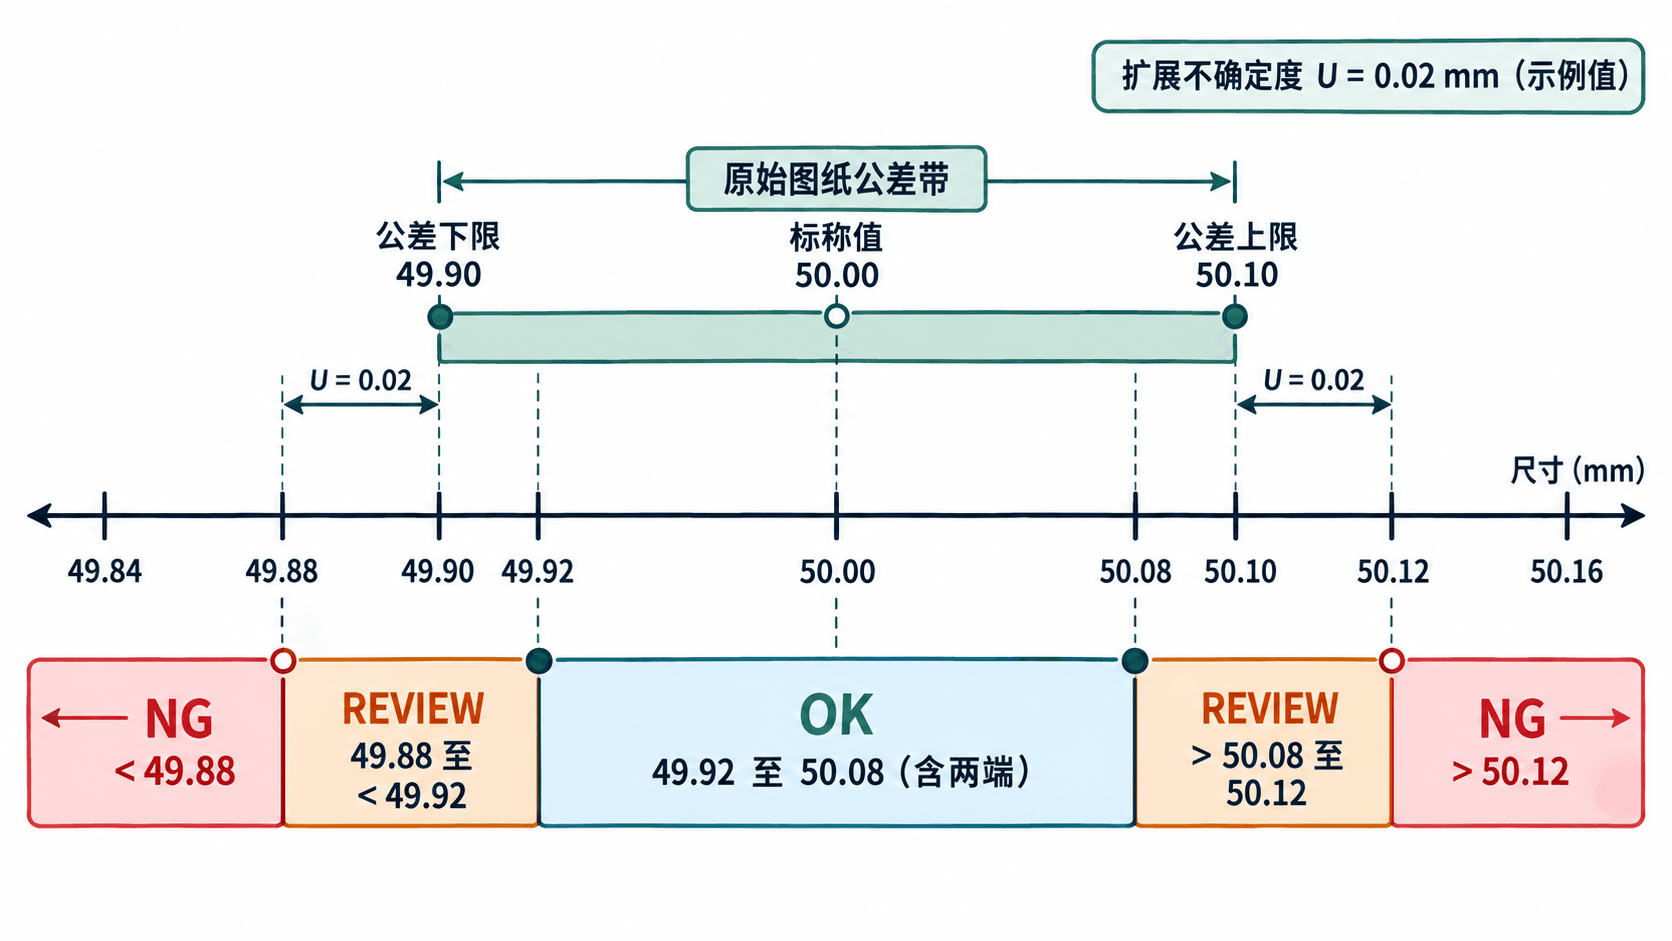
这种保护带是一种明确的风险控制策略,并非所有产线必须采用的唯一规则。实际项目应结合客户验收协议、适用检验标准和误判成本确定决策规则。对于孔径、台阶高度等不同测量特征,也应分别评估测量不确定度,不能未经验证就统一套用长度检测的 0.02 mm。
用 Python 实现尺寸判定
下面使用 Python 3.10 或更高版本实现完整的判定程序。示例通过 Decimal 处理十进制边界值,避免普通二进制浮点运算在恰好等于公差边界时带来意外比较结果。
程序保留四种状态:OK 表示满足保护带放行规则;NG 表示可以确认超差;REVIEW 表示需要复检;INVALID 表示没有有效测量结果。后两种状态不能伪装成合格尺寸。
from decimal import Decimal, InvalidOperation

LOWER = Decimal("49.90")
UPPER = Decimal("50.10")
UNCERTAINTY = Decimal("0.02")


def decide(raw: str | None) -> str:
    if raw is None:
        return "INVALID"

    try:
        value = Decimal(raw)
    except (InvalidOperation, ValueError, TypeError):
        return "INVALID"

    # 排除 NaN 和无穷大,避免无效值参与公差比较。
    if not value.is_finite():
        return "INVALID"

    # 仅当不确定度区间完全落入公差带时放行。
    if LOWER + UNCERTAINTY <= value <= UPPER - UNCERTAINTY:
        return "OK"

    # 不确定度区间完全位于公差带外,才确认超差。
    if value + UNCERTAINTY < LOWER or value - UNCERTAINTY > UPPER:
        return "NG"

    return "REVIEW"


samples = (
    "49.87", "49.88", "49.90", "49.92", "50.00",
    "50.08", "50.09", "50.12", "50.13", None
)

for measured in samples:
    print(f"{measured}: {decide(measured)}")
预期输出:
49.87: NG
49.88: REVIEW
49.90: REVIEW
49.92: OK
50.00: OK
50.08: OK
50.09: REVIEW
50.12: REVIEW
50.13: NG
None: INVALID
运行结果说明:测得 49.90 mm 虽然恰好位于原始公差下限,但考虑 0.02 mm 的不确定度后,不能直接放行。测得 49.92 mm 时,其可能偏低的边界恰好为 49.90 mm,因此允许判为 OK。
实际检测程序通常先使用像素与毫米之间的标定关系,将边缘坐标、拟合矩形长度或圆孔直径转换为毫米,再调用判定函数。生产代码应在调用前检查轮廓是否完整、标定是否有效、测量单位是否正确,并将尺寸和判定结果一起保存。
在产线中处理复检和无效样本
视觉系统输出的判定状态最终需要转换为 PLC 或分拣设备可以执行的动作。若检测到多个尺寸,默认只有全部必检尺寸都返回 OK 才允许整件放行;一个尺寸明确 NG,可以将整件判为尺寸不合格。
建议采用以下优先级汇总整件结果:
- 任意必检项为 INVALID,整件进入检测异常或隔离处理流程,不作为已经完成尺寸检验的合格件。
- 没有 INVALID,但存在 NG,整件判为 NG,进入不合格品通道。
- 没有 INVALID 或 NG,但存在 REVIEW,整件进入复检通道。
- 所有必检项均为 OK,整件才输出放行信号。
若客户要求明确超差优先于检测异常,也可以调整前两项优先级,但必须在检验规程中固定,并保留所有特征的原始状态。
对于只接受 OK/NG 两种物理分拣信号的设备,可以将 REVIEW 和 INVALID 映射为不放行,并设置独立的软件原因码和报警记录。此时物理 NG 通道不代表每一件都已被确认尺寸超差,质量统计仍须区分真正的 NG、待复检和测量失败。
例如工件长度检测输出以下结果:
| 工件 | 长度测量值 | 判定 | 产线动作 |
|---|---|---|---|
| A | 50.03 mm | OK | 放行 |
| B | 50.11 mm | REVIEW | 复检 |
| C | 50.15 mm | NG | 不合格品分拣 |
| D | 无有效轮廓 | INVALID | 隔离并记录检测异常 |
投产前应至少完成以下验证:
- 边界测试: 使用 49.88、49.92、50.08、50.12 mm 等数值检查比较运算符,确保等于阈值时不会误判。
- 异常测试: 输入缺失、NaN、无穷大、检测区域越界或标定失效时,禁止输出 OK。
- 重复性测试: 在测量范围内选取经独立计量确认的标准件或参考工件,覆盖公差附近位置和典型摆放姿态,重复采集并验证不确定度预算。
- 联机测试: 检查相机检测结果与 PLC 工件编号的对应关系,并验证超时、重复触发及通信中断不会导致错误放行。
生产记录至少保存工件标识、特征名称、测量值、单位、公差上下限、使用的测量不确定度、判定规则版本、检测时间与状态原因码。检测失败时还应保留必要的图像或定位诊断信息,以便排查漏检与误判。
最后要区分两个工程问题:尺寸是否满足图纸要求,以及当前测量证据是否足以支持放行。把这两个判断分别落实到公差比较、保护带和异常分流规则中,才能避免把边界风险或检测失败简单归类为合格工件。