
智能制造与工业软件 / 系统课时
把缺陷描述转成可验收指标
把缺陷描述转成可验收指标
产线人员说“有黑点就剔除”还不能用于验收:多大的黑点算不良、允许多少误判、多久必须给出结果,都需要明确。以下以单面金属件检测为例,把口头要求写成可测的判定边界、样本计划和通过条件。
学习目标
- 将最小缺陷尺寸与产品尺寸公差写成可复现的 OK/NG 规则。
- 计算漏检率、误检率,并确定验收样本数量与判定口径。
- 将检测耗时、边界件处理和验收记录纳入一份可签字的指标表。
先固定检测对象和缺陷边界
假设工件正面需检查 60 mm × 40 mm 区域,外观缺陷为深色黑点,同时检查一处名义宽度为 20.00 mm 的结构。以下数值是教学用验收约定,不是所有产线通用的限值。
| 验收项 | 明确的判定规则 |
|---|---|
| 检测范围 | 工件正面指定 60 mm × 40 mm 区域;背面及区域外不在本工位判定范围 |
| 黑点缺陷 | 区域内黑点等效直径 ≥ 0.20 mm 判 NG;等效直径按缺陷面积换算为同面积圆的直径 |
| 产品宽度 | 图纸要求 20.00 ± 0.10 mm,真实尺寸低于 19.90 mm 或高于 20.10 mm 判 NG |
| 综合结果 | 任一项目不合格即 NG;无法判定的图像进入复检,不得默认 OK |
“黑点”还需配正反样图:划清材质纹理、阴影、油污与真实缺陷的边界。标注真值应由显微测量或经校准的量具配合人工复核确定,不能用待验收算法自己的结果反过来当标准答案。
用缺陷尺寸反推成像门槛
摄像头像素数不能单独说明能否检出 0.20 mm 黑点。若水平视野为 80 mm、图像宽度为 2448 像素,则物方采样尺度约为 80 ÷ 2448 = 0.0327 mm/像素;直径 0.20 mm 的黑点约跨 6.1 像素。若视野扩大至 160 mm,黑点只跨约 3.1 像素。
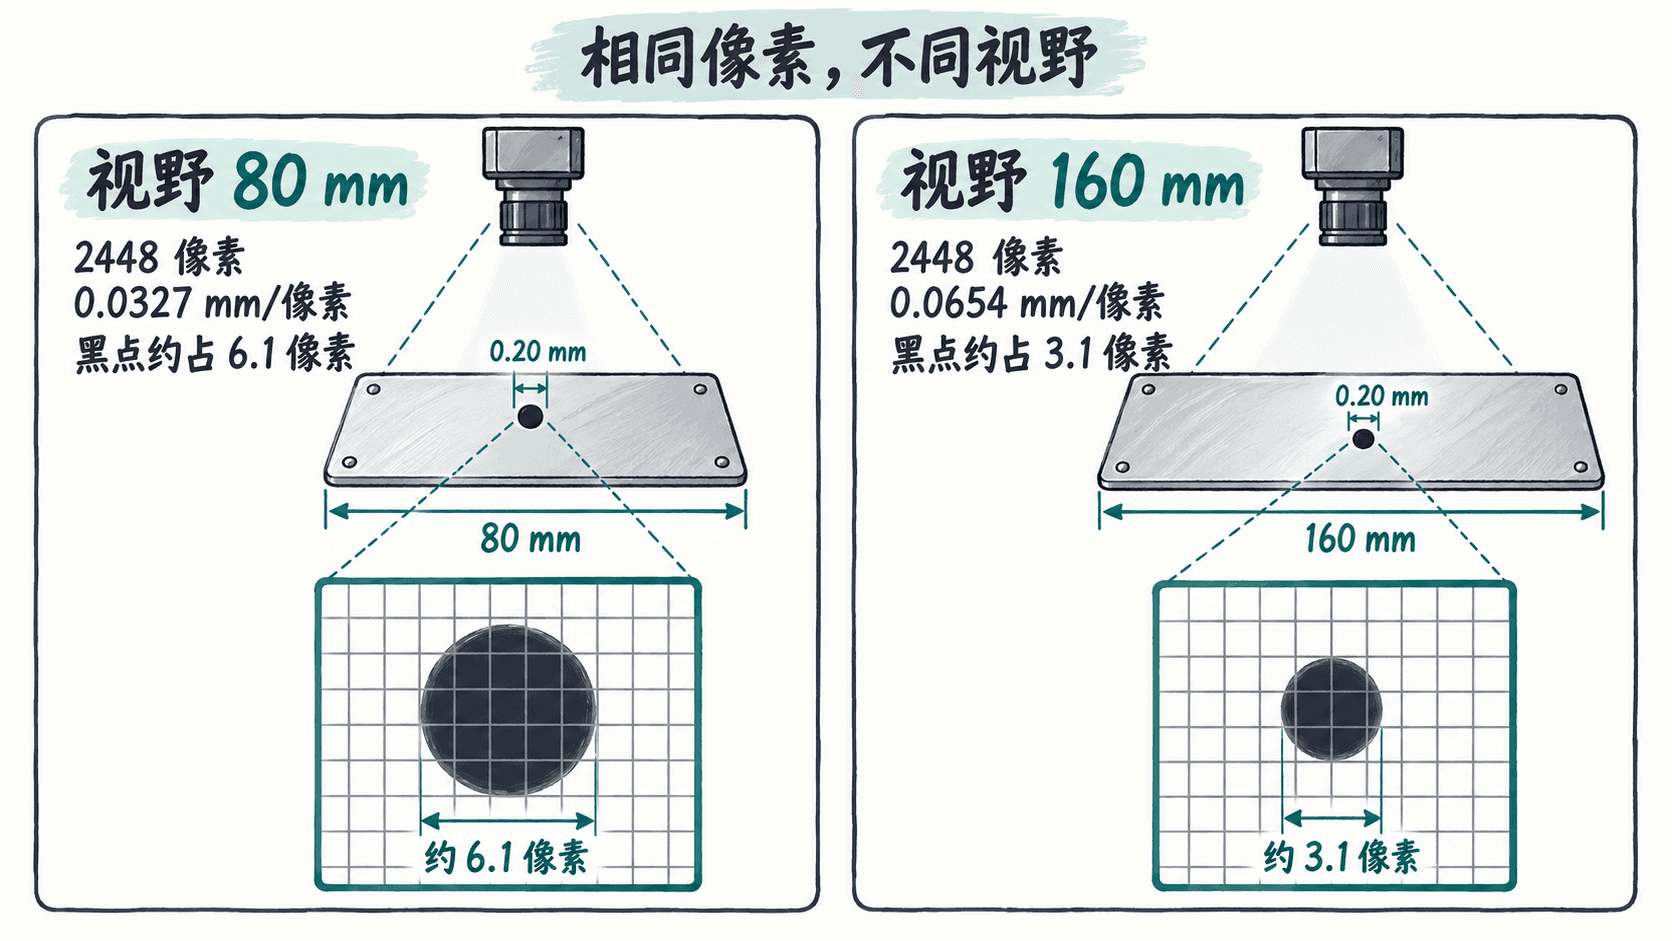
6 个像素只是采样条件,不代表一定检出:镜头模糊、黑点对比度、反光、运动拖影都会改变结果。先用直径约 0.18、0.20、0.22 mm 的实物样件,在画面中心和两侧、额定运行速度下各采集图像,再确认边界样本能按约定分流;不能靠软件放大图片补回丢失的细节。视野与像素尺度说明。
分开定义漏检和误检
只有先用独立方法确定每件工件的真实 OK/NG,才能计算两种错误。对真实 NG 却输出 OK 的工件记为漏检 FN;对真实 OK 却输出 NG 的工件记为误检 FP。正确检出的不良件记为 TP,正确放行的良品记为 TN。
| 指标 | 计算口径 | 本例要求 |
|---|---|---|
| 漏检率 | FN ÷ (TP + FN) | 目标不高于 1% |
| 误检率 | FP ÷ (TN + FP) | 目标不高于 1% |
| 无结果率 | 超时或无有效判定件数 ÷ 总触发件数 | 本次验收为 0 |
不要只报“总准确率”。例如 990 件良品、10 件不良品全部被判 OK,总准确率仍有 99%,但漏检率高达 100%,不能通过缺陷检测验收。误检率也不要误写成 FP 除以所有报 NG 的数量,两者回答的是不同问题。
把尺寸误差与节拍变成通过条件
尺寸检测要留测量误差预算。用参考宽度分别为 19.85、20.00、20.15 mm 的校准样件,在视野左、中、右各重复测量 10 次,共 90 次;本例要求每次结果与对应参考值的绝对偏差不超过 0.03 mm。若未达到,先处理标定、镜头畸变或成像稳定性,再讨论尺寸合格率。
若上述误差界限在适用工况内得到验证,可将宽度读数 19.93~20.07 mm 设为自动放行区,低于 19.87 mm 或高于 20.13 mm 设为自动超差区;其余读数进入复测。这样不会把贴近公差边界的测量值贸然判为 OK 或 NG,且外观黑点仍需单独合格。
产线为每分钟 60 件,即相邻工件约隔 1000 ms,但结果时限要按分拣机构的位置和 PLC 触发链路确定。本例预留触发到 PLC 获得有效结果 250 ms:连续 1000 次运行的 P99 延迟 ≤ 200 ms,且不得有任何一次超过 250 ms;超时走复检或故障通道,禁止沿用上一件的 OK 信号。
按固定样本计划签收
- 冻结工件型号、检测区域、缺陷阈值、镜头光源、软件或模型版本,形成唯一验收配置。
- 准备 300 件独立的真实 NG 样本和 300 件独立的真实 OK 样本,覆盖不同位置、批次与边界尺寸;另备 0.18、0.20、0.22 mm 的挑战样本,检查阈值附近的复检分流。
- 事先约定本例的通过门槛:300 件真实 NG 中漏检 0 件,300 件真实 OK 中误检 0 件;任一无判定、错件号或丢失结果均单独记录并判本轮未通过,不从分母中删除。
- 以额定每分钟 60 件连续触发 1000 次,核验 PLC 收到的件号、OK/NG 与时间戳一一对应,并按前述 200/250 ms 门槛检查延迟。
- 留存每件的样本编号、真值来源、原始图、测量读数、算法结果、复检结论与触发—输出时间,输出错误清单并由质量、工艺和设备人员共同签字。
300 件零错误并不表示真实错误率为零。在样本独立、来自相同目标工况的二项试验假设下,零错误的单侧 95% 错误率上界约为 0.994%;这只支持所抽样总体的结论,不能证明每一种缺陷子类都低于 1%。零事件的统计解释。
最终交付物应是一份有检测对象、数值边界、样本构成、错误计数、时序记录和复验触发条件的验收记录;镜头、光源、算法阈值或线速改变后,原验收结论不得直接沿用。