
智能制造与工业软件 / 系统课时
判断传统规则何时不再适用
判断传统规则何时不再适用
面对涂层色差、零件缺口和金属表面划痕,不能仅凭“纹理复杂”就改用深度学习。本篇用缺陷特征、跨批次样本、漏检与误剔成本建立选型方法,最终确定继续使用阈值、模板差分,还是开展学习型检测试验。
学习目标
- 判断阈值规则与模板匹配各自成立的前提。
- 用独立测试集比较漏检率、误剔率和产线成本。
- 根据数据规模、推理时延和维护能力作出技术选择。
先检验传统规则是否稳定
在固定相机、光源和曝光后,先用同一 ROI 采集至少 3 个生产批次、覆盖不同班次的 OK 图像,并收集已确认的 NG 样本。逐张观察:缺陷是否总能对应一个稳定的颜色、面积、长度或边缘指标?正常工件的纹理波动会不会触发相同规则?
| 缺陷场景 | 先试的方法 | 需要警惕的失效信号 |
|---|---|---|
| 蓝色涂层局部露底 | HSV 阈值、连通域面积 | 正常反光也落入异常色域 |
| 冲压件固定位置缺口 | 配准后模板差分、轮廓测量 | 位置偏移被误判为缺口 |
| 拉丝金属细划痕 | 方向滤波、多尺度特征 | 正常拉丝与划痕响应重叠 |
例如,规定异常连通域面积大于 25 像素才报 NG,应检查最难区分的 OK 反光和最浅的真实缺陷。如果两者的面积分布大量重叠,继续反复微调 25 这个阈值,通常只是在漏检与误剔之间转移问题。
识别三种技术路线的边界
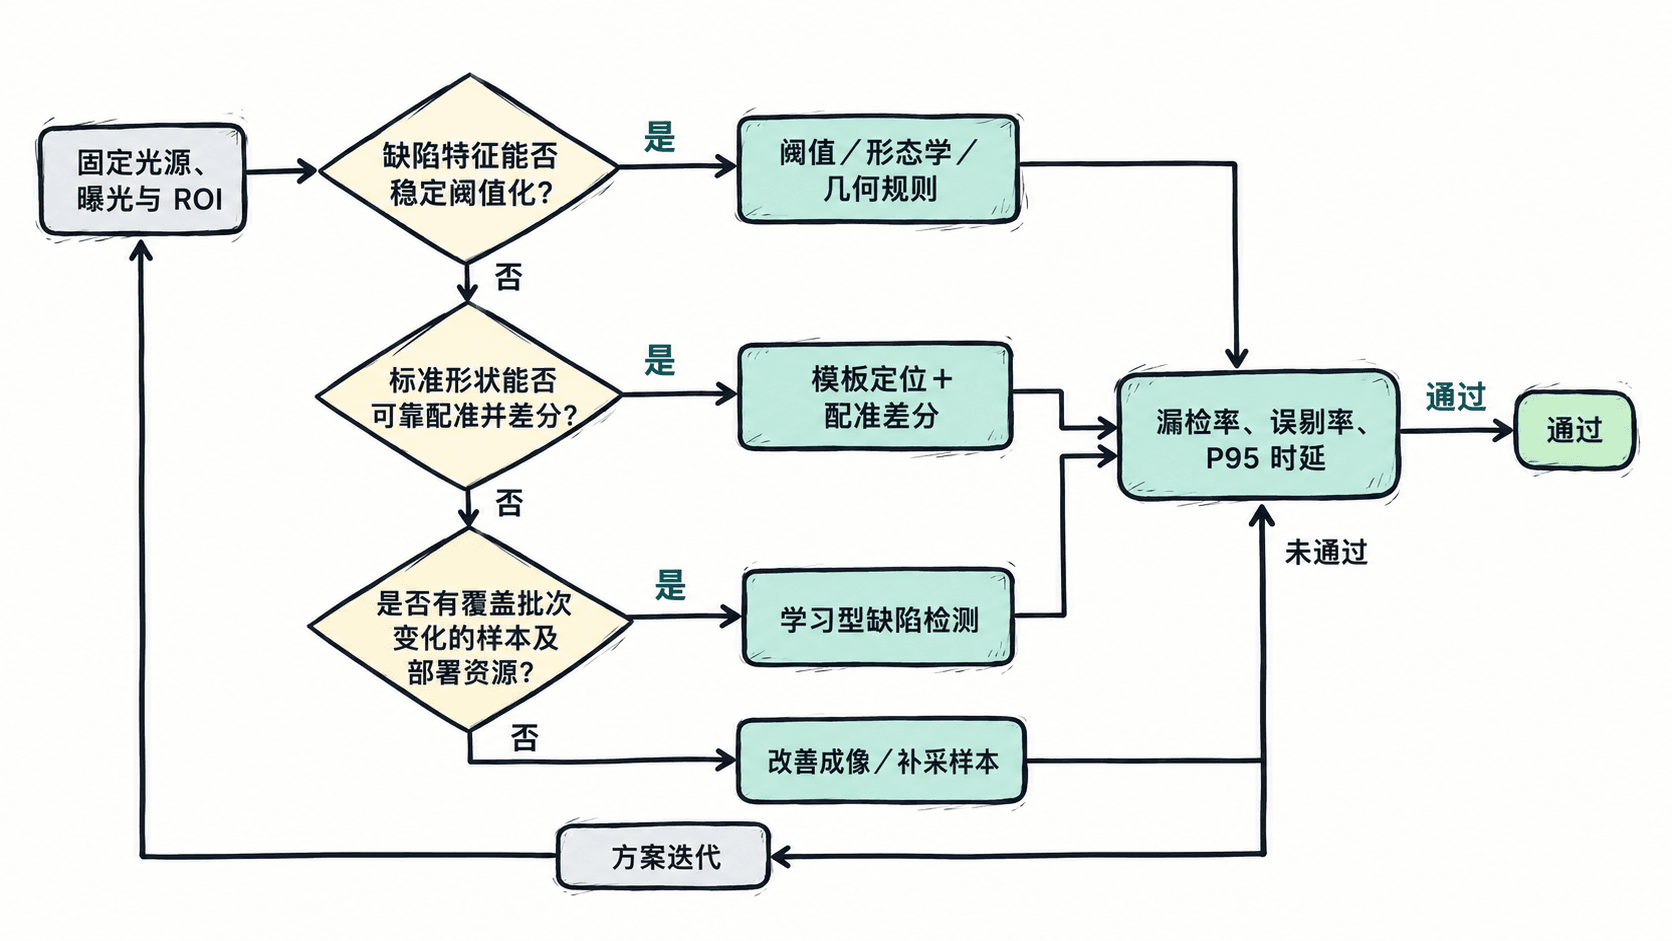
阈值与几何规则适合特征可解释、成像条件受控的场景,优点是响应快、参数容易复核;缺点是光照、材质或表面状态变化后可能频繁改阈值。
模板匹配或模板差分适合外形和位置可重复的工件。必须先定位、配准,再比较指定区域;直接拿两张未对齐的图逐像素相减,边缘会出现大量假缺陷。模板匹配用于定位并不等于已经完成缺陷判定。
学习型检测适合缺陷外观变化大、正常纹理复杂且人工特征难分离的情况。监督分类或分割依赖具有代表性的缺陷标注;异常检测可主要利用正常样本训练,但仍需用真实 NG 样本评估漏检。学习型方案不能代替光学成像和数据质检。
用同一测试集比较误判代价
假设留出 2000 件从未参与调阈值、训练和选模型的样品,其中 NG 100 件、OK 1900 件。下表是演示用的假设结果,不代表任何算法的通用性能。
| 指标 | 规则方案 | 学习型方案 |
|---|---|---|
| 正确检出 NG | 90 | 97 |
| 漏检 NG | 10 | 3 |
| 错误剔除 OK | 19 | 57 |
| NG 召回率 | 90% | 97% |
| OK 误剔率 | 1% | 3% |
NG 召回率等于正确检出 NG 数除以实际 NG 数;OK 误剔率等于错误剔除 OK 数除以实际 OK 数。不能只看总体准确率,因为产线中 OK 通常远多于 NG。
若生产速度为每小时 20000 件、真实不良率为 1%,并暂时假定测试集中的条件误判率可迁移到生产,则规则方案预计每小时漏掉 20 件、误剔约 198 件;学习型方案漏掉 6 件、误剔约 594 件。学习型方案减少了 14 件漏检,却多出约 396 件误剔,是否划算取决于报废、复检及缺陷流出的实际成本。
把样本规模和部署约束放进验收
不要按“有几百张图片就必须上 AI”选型。每类缺陷只有 5~10 张时,可先验证传统规则或补采样本;正常样本较多、缺陷稀少时,可以试验异常检测,但要覆盖批次、纹理、光照允许波动和相机差异。切分训练集与测试集时按生产批次或时间隔离,不要把同一件工件的连续帧随机分到两边。
给试点设定可检验的门槛,例如:NG 召回率至少 97%、OK 误剔率不超过 1%、单件推理 P95 不超过 40 毫秒。上述两种演示方案均未同时满足前两项,不能因学习型召回率更高就直接上线。还应在目标工控机上测量端到端耗时,核算相机采集、预处理、模型推理和 PLC 通讯,避免只报告模型推理时间。
如果简单缺陷规则表现稳定、复杂纹理缺陷始终混淆,可保留规则检测明确缺陷,让学习型模型只处理疑难 ROI,并对低置信度结果进入人工复检。混合方案也必须用独立批次重新测量整体漏检率、误剔率与时延;只有达到产线验收线,才值得承担采样标注、模型更新和回滚维护成本。