
制造工艺 / 系统课时
核对壁厚间隙和加工可达性
核对壁厚间隙和加工可达性
支架的三维形状正确,不代表能顺利加工和装配。本课以 FreeCAD 1.0/1.1 中的 L 形支架、安装孔和滑块为例,测出最窄剩余壁厚、最不利配合间隙,并按铣刀尺寸检查内角及进刀空间,最终留下可复核的整改记录。
学习目标
- 使用 FreeCAD 的测量与剖切功能定位薄壁、沉孔底部和装配间隙。
- 根据尺寸公差计算最小间隙,而不是只看名义尺寸。
- 用刀具直径、有效伸出量和进刀方向判断加工可达性。
确定本项目的检查界限
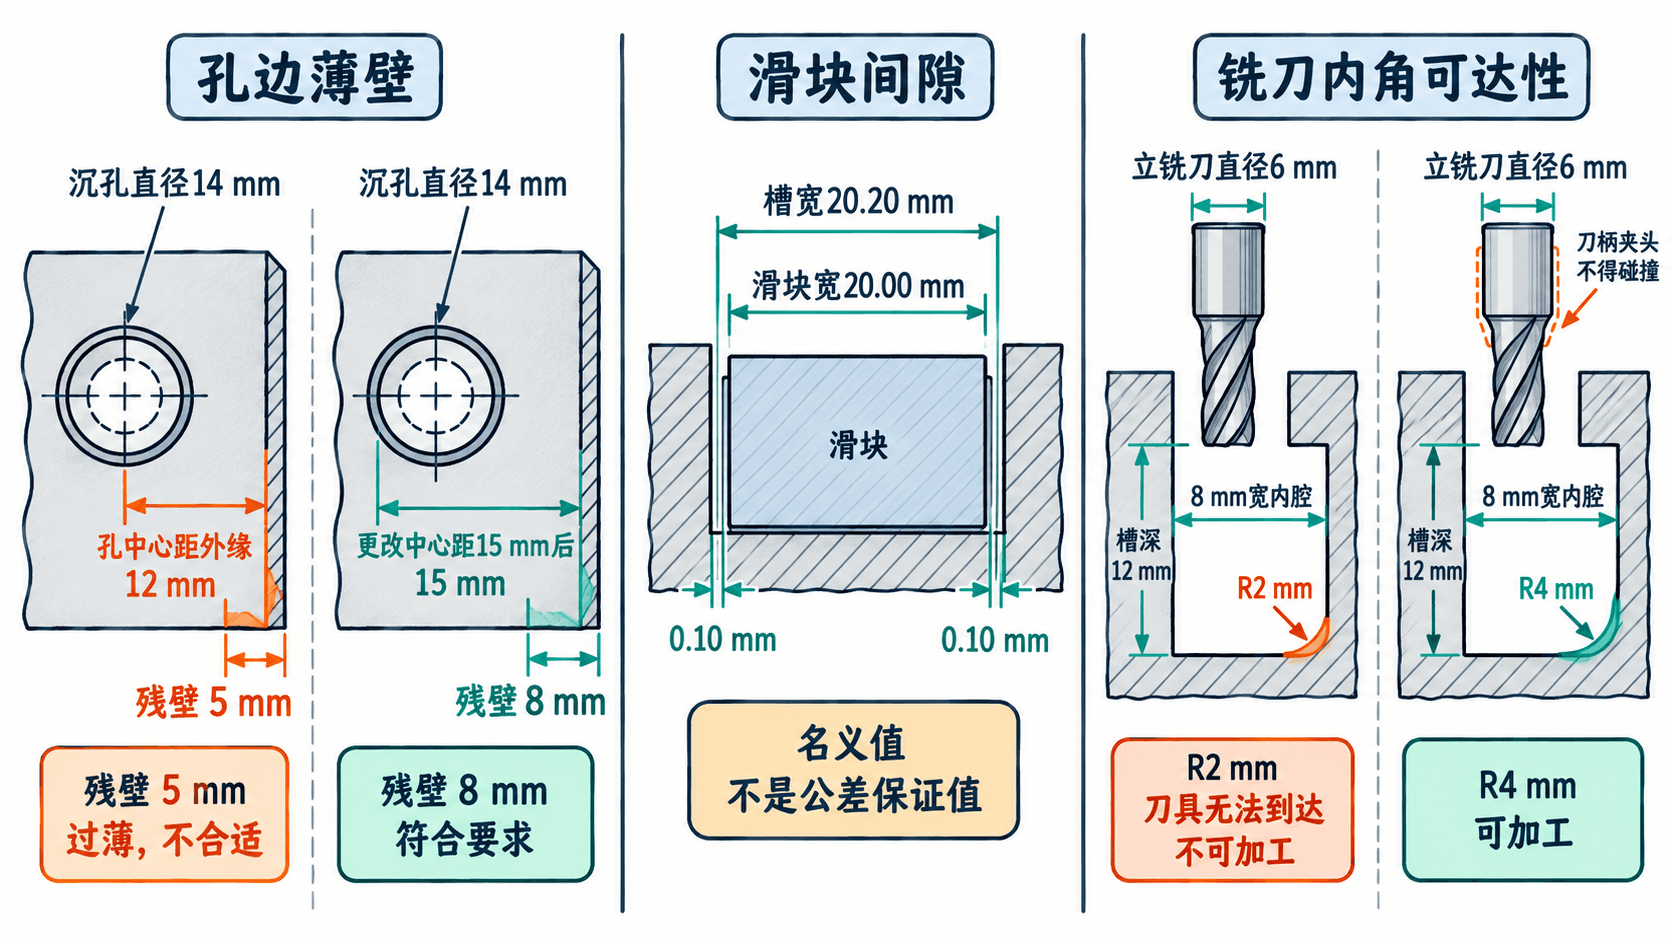
假设底板为 100 × 60 × 10 mm,安装孔直径 8 mm,沉孔直径 14 mm、深 7 mm;孔中心距最近外边 12 mm。滑槽宽 20.20 ± 0.05 mm,滑块宽 20.00 ± 0.05 mm;另有一处宽 8 mm、深 12 mm 的内腔,拟用直径 6 mm 的立铣刀加工。
| 检查对象 | 本例验收界限 |
|---|---|
| 孔口至外边的最小实体宽度 | ≥ 6 mm |
| 沉孔底面至底板底面的残厚 | ≥ 4 mm |
| 滑槽与滑块的最小总宽向间隙 | ≥ 0.10 mm |
| 铣削内腔 | 刀具可从开口进入、刀柄不碰撞;内凹圆角与刀径相容 |
这些是本教学项目的预设检查值,不是通用制造规范。正式交付前仍须由载荷、材料、紧固件规格、实际机床及加工方确定设计限值。
测量最薄的实体位置
在 FreeCAD 1.0/1.1 打开最终 .FCStd 模型,确保当前显示的是 Body 的最终实体,而不是尚未切孔的中间特征。
- 按住
Ctrl,选中沉孔的圆柱内壁和离它最近的底板外侧平面;执行「工具(Tools)→ 测量(Measure)」,将模式设为Distance,查看两面的最短距离。 - 本例沉孔的半径为 7 mm,因此孔口至外边的剩余实体宽度为
12 − 7 = 5 mm,小于 6 mm。只用直径 8 mm 的通孔计算会得到 8 mm,反而漏掉沉孔造成的薄壁。 - 使用「视图(View)→ 剖切视图(Clipping View)」临时露出沉孔底部;选沉孔底部的环形平面与底板外底面,再用
Distance测量。残厚为10 − 7 = 3 mm,小于 4 mm。
不要选择两个整圆边缘来代替内壁与侧面:统一测量工具在选圆弧边缘时,可能给出圆心之间的距离。剖切只是显示操作,不会改变实体。
本例可把孔中心距外边改为 15 mm,并将沉孔深度改为 5 mm。修改后侧向壁厚变为 15 − 7 = 8 mm,底部残厚变为 10 − 5 = 5 mm;但还要确认螺钉头仍能容纳、孔位仍与装配件对齐。
用极限尺寸核算滑块间隙
滑槽与滑块的名义总间隙是 20.20 − 20.00 = 0.20 mm。如果滑块正好居中,名义单侧间隙各为 0.10 mm;实际运动时滑块可能偏到一侧,不能据此保证两侧始终留有空隙。
按给定公差计算两个极端:
- 最小总间隙:最窄槽 20.15 mm 减最宽滑块 20.05 mm,得到 0.10 mm。
- 最大总间隙:最宽槽 20.25 mm 减最窄滑块 19.95 mm,得到 0.30 mm。
在装配状态下,可选滑块侧面与相向槽壁,使用「工具 → 测量」检查当前姿态的面间距离;再把滑块检查位置移至行程起点、中点和终点,例如 0、15、30 mm,观察是否碰到挡板、销钉或螺钉头。屏幕上没有穿模,并不能代替上述公差核算。本例的 0.10 mm 仅是设定的验收界限,表面粗糙度、热胀和实际滑动负载仍需另行确认。
判断铣刀能否到达内角
将视图切到内腔上方,再借助「视图 → 剖切视图」查看深 12 mm 的槽底。检查时不要只问刀尖能否碰到槽底,还要核对刀具、刀柄、夹头和装夹结构的完整空间。
- 计划使用直径 6 mm 的立铣刀,其理论上不能铣出半径小于 3 mm 的普通内凹直角圆角。本例原设计
R2 mm不匹配;改为R4 mm,或者换用更细且刚性足够的刀具。 - 8 mm 的开口允许直径 6 mm 的刀具进入,但刀具从夹头下方的有效伸出距离需要超过 12 mm 槽深,并预留避让余量。本例可先按至少 14 mm 的可用伸出量评估,再以实际刀具与夹头外形复核。
- 沿预定进刀方向观察立板是否遮挡铣刀或夹头。如果只能从被立板挡住的一侧进入,应调整加工装夹方向、改变开口设计,或考虑分件加工,不能仅凭零件模型认定三轴铣削可达。
复测修改并留下验收记录
修改相关草图尺寸和沉孔特征后,执行「编辑(Edit)→ 重新计算(Recompute)」,再次测量最终实体。切换到 Part 工作台,选中单个零件的最终实体,执行「Part → Check geometry」,点击 Run check;必要时启用 Run BOP check。几何检查无错误只说明边界表示有效,不等于强度、配合或刀路已经合格。
| 项目 | 原值 | 修改后/复核值 | 结论 |
|---|---|---|---|
| 沉孔侧向残壁 | 5 mm | 8 mm | 达到 ≥ 6 mm |
| 沉孔底部残厚 | 3 mm | 5 mm | 达到 ≥ 4 mm |
| 最小总配合间隙 | 0.10 mm | 0.10 mm | 达到本例界限 |
| 内腔凹角 | R2 mm | R4 mm | 满足直径 6 mm 刀具的几何要求 |
将异常位置、修改前后尺寸及测量结果写入项目检查记录。刀柄避让、装夹和实际 CAM 刀路仍应标为“待工艺验证”,由实际机床参数、仿真或试切确认后再放行制造。