
PLC 与工业控制 / 系统课时
按I/O点表执行逐点信号核对
按I/O点表执行逐点信号核对
PLC程序下载成功并不代表现场接线正确。本课以输送分拣工位为例,使用I/O点表逐项核对传感器输入、执行器输出和状态反馈,建立从点位编号到现场设备的验证记录,最终形成可签字、可追溯的验收结果。
学习目标
- 能根据I/O点表核对PLC地址、变量、现场端子和设备动作。
- 能安全完成输入信号、输出指令与反馈信号的逐点测试。
- 能记录预期值、实测值和异常原因,并执行整改复测。
准备点表与现场测试条件
以一套24 V DC控制的输送分拣设备为例,PLC连接光电传感器、气缸磁性开关、电机接触器及电磁阀。下表使用IEC地址表示法作为示例,实际地址必须以PLC硬件组态和竣工图为准。
| PLC地址 | 符号变量 | 现场设备 | 正常核对目标 |
|---|---|---|---|
| %I0.0 | StartBtn | 启动按钮 | 按下后为TRUE |
| %I0.1 | PartSensor | 光电传感器 | 工件遮挡后为TRUE |
| %I0.2 | ExtendedLS | 气缸伸出到位开关 | 伸出到位后为TRUE |
| %I0.3 | RetractedLS | 气缸缩回到位开关 | 缩回到位后为TRUE |
| %I0.4 | MotorFeedback | 电机接触器辅助触点 | 接触器吸合后为TRUE |
| %Q0.0 | MotorRun | 电机运行输出 | 获得运行许可后为TRUE |
| %Q0.1 | ExtendValve | 气缸伸出电磁阀 | 获得伸出许可后为TRUE |
| %Q0.2 | RetractValve | 气缸缩回电磁阀 | 获得缩回许可后为TRUE |
本例假定输入为高电平有效,两个气缸电磁阀采用双线圈控制,且伸出与缩回输出互锁。若实际设备采用低电平有效传感器、单线圈弹簧复位阀或不同输出地址,必须先修改点表和测试预期,不能直接套用示例。
测试前完成以下检查:
- 核对PLC型号、I/O模块槽位、通道地址、端子号及图纸版本,确认现场标签与点表一致。
- 确认设备处于允许调试的状态,隔离无关人员,检查急停、安全门、护罩及安全回路。
- 涉及接线调整、通断测量或机械检修时,执行现场规定的断电隔离、上锁挂牌及零能量确认。
- 准备PLC在线监控表、万用表、验收记录表;带负载测试须由授权人员按调试方案执行。
按设备接线关系确定核对路径
一个点位不能只检查PLC监控值。例如,PLC输出显示TRUE,并不能证明电磁阀已经得电,更不能证明气缸实际到位。应把逻辑值、电气信号和现场动作分开验证。
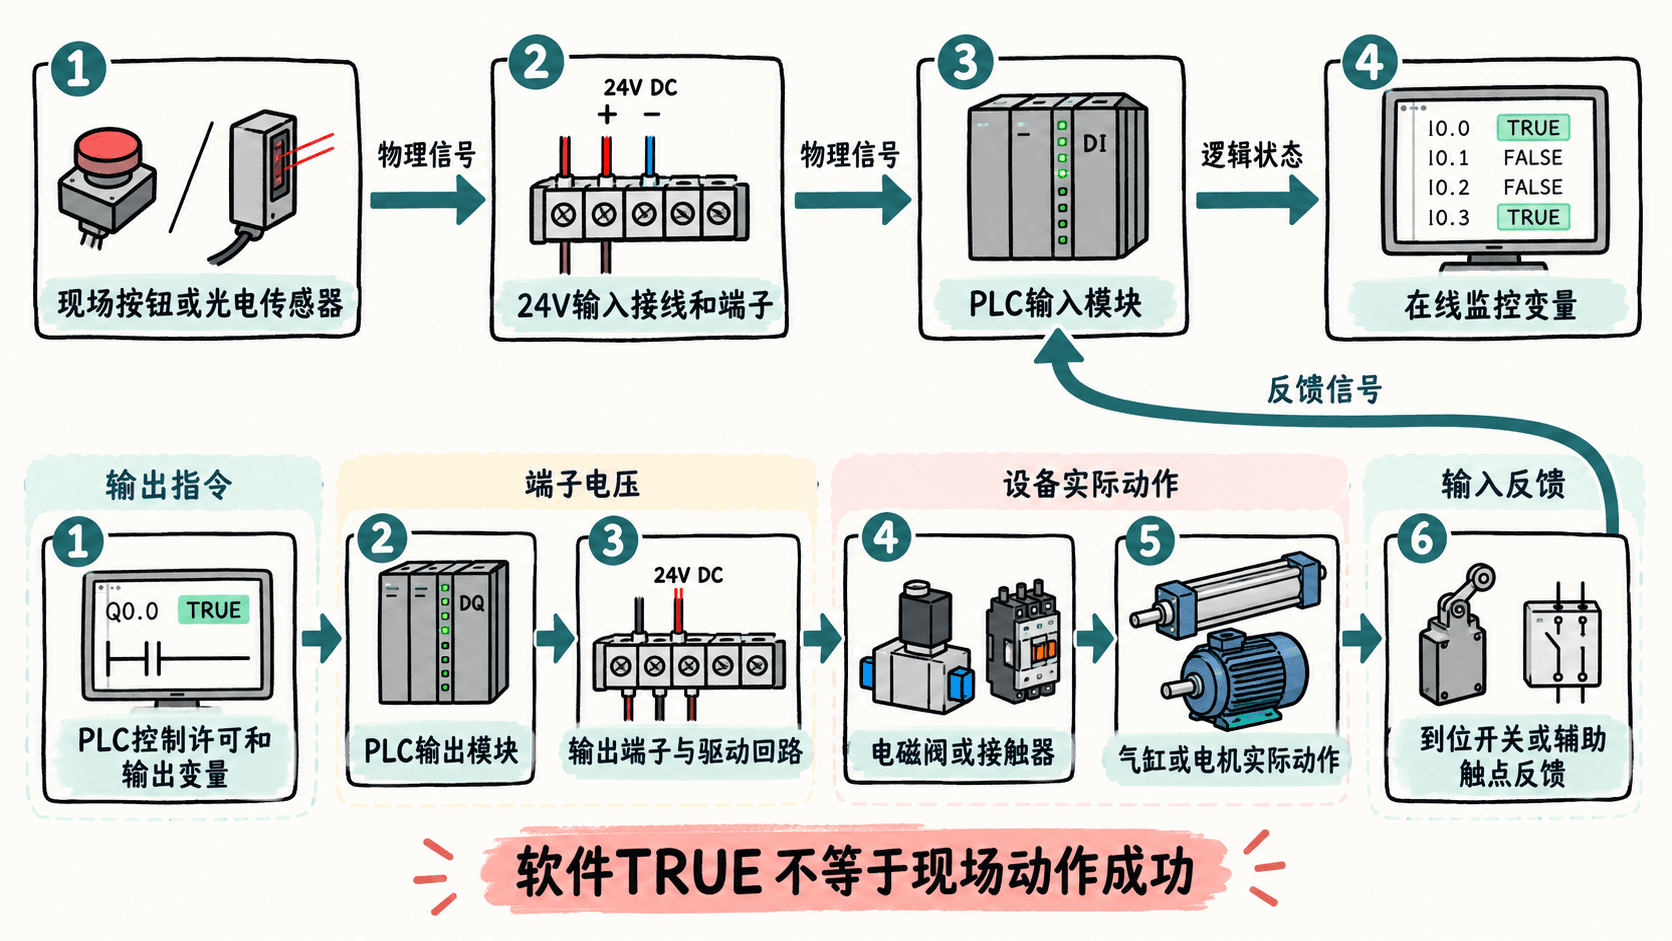
输入点按现场动作、模块指示、在线变量的顺序检查;输出点按控制指令、模块指示、端子电压、实际动作、反馈输入的顺序检查。这样可以在发现偏差时快速判断故障位于哪一层。
对于电机和气缸,还应记录命令与反馈之间的响应时间。例如本项目验收约定:电机接触器辅助反馈在启动命令后500 ms内有效,气缸伸出到位反馈在800 ms内有效。这两个数值只是本项目的示例验收阈值,实际值应依据设备规格、负载及批准的调试方案确定。
逐点验证输入信号
输入验收优先使用真实按钮和传感器动作,不使用软件强制TRUE代替现场输入。逐点操作时保持其他输入不变,避免多个变化导致误判。
以光电传感器PartSensor为例:
- 打开PLC工程的在线变量监控或监视表,加入PartSensor及对应的原始输入地址。
- 在无工件遮挡条件下确认传感器指示灯、输入模块指示灯和变量值,预期为FALSE。
- 使用标准测试工件遮挡检测光束,观察传感器及输入模块指示灯,确认PartSensor变成TRUE。
- 移开工件,确认信号恢复FALSE;重复3次,记录有无抖动、漏检或反相。
- 对StartBtn、ExtendedLS、RetractedLS逐项执行相同的真实动作核对,并记录结果。
对于PLC程序,应区分物理输入和经过滤波、取反或边沿检测的内部变量。以下是IEC 61131-3 Structured Text的片段示例,依赖实际PLC工程中已声明并映射的BOOL变量,不能脱离工程独立运行。
// PartSensorRaw映射至实际物理输入通道
PartDetected := PartSensorRaw;

// 边沿检测实例必须在每个扫描周期执行
PartEdge(CLK := PartDetected);
NewPartEvent := PartEdge.Q;
预期结果:工件持续遮挡时,PartDetected持续为TRUE;NewPartEvent只在检测到FALSE到TRUE的上升沿时保持一个PLC扫描周期为TRUE。如果原始输入为TRUE而PartDetected始终为FALSE,应检查变量映射、取反逻辑及赋值覆盖。上述片段依赖已声明的PartSensorRaw、PartDetected、NewPartEvent和R_TRIG实例PartEdge,具体指令库及地址映射方式以PLC平台为准。
在受控条件下验证输出和反馈
输出验收应在输入点通过后进行。先确认PLC输出许可,再核对模块指示和执行器反馈;不能因为监控表显示输出为TRUE就直接判定合格。
本例采用如下控制约束:MotorRun只有在运行许可满足时才能有效;ExtendValve与RetractValve不得同时有效;伸出测试前必须确认气缸缩回到位且测试区域安全。
- 在设备允许的手动调试模式下,确认急停已正常复位、安全许可成立、工作区域清空。
- 由授权人员执行单一输出测试,观察PLC输出变量及对应输出模块指示灯。
- 在厂家指定的测试端子测量电压;对于24 V DC输出,预期电压应处于负载及模块允许范围内,不以软件值替代实测。
- 观察接触器吸合、气缸伸缩或其他现场动作,并确认对应反馈点改变。
- 取消测试命令,核对输出释放及设备返回的安全状态,然后测试下一点。
| 测试项目 | 输出预期 | 反馈预期 | 验收条件 |
|---|---|---|---|
| 电机启动 | MotorRun=TRUE | MotorFeedback=TRUE | 500 ms内收到反馈 |
| 气缸伸出 | ExtendValve=TRUE,RetractValve=FALSE | ExtendedLS=TRUE | 800 ms内到位 |
| 气缸缩回 | RetractValve=TRUE,ExtendValve=FALSE | RetractedLS=TRUE | 800 ms内到位 |
| 输出互锁 | 两个阀不同时为TRUE | 无冲突动作 | 全测试过程满足 |
这里的500 ms与800 ms均是示例项目定义的验收窗口,并非PLC或执行器通用标准。气缸动作还要确认伸出和缩回反馈不出现持续同时有效的异常组合。双稳态电磁阀在断电后可能保持原位置,因此取消线圈命令不等于机械部件必然复位,应按实际阀型判断。
记录异常点位并完成复测
现场记录应做到一条测试对应一个点位或一个明确的动作场景。至少包含点位编号、测试条件、预期结果、实测结果、判定、异常编号与复测状态。
| 点位或场景 | 预期结果 | 实测结果 | 判定 |
|---|---|---|---|
| %I0.1 光电遮挡 | FALSE变TRUE | FALSE变TRUE | PASS |
| %I0.2 伸出到位 | 到位后TRUE | 始终FALSE | FAIL |
| %Q0.0 电机启动 | 指令TRUE且500 ms内反馈 | 反馈320 ms有效 | PASS |
| 气缸输出互锁 | 不允许双阀同时有效 | 未发现冲突 | PASS |
对于%I0.2异常,不应立即认定是PLC程序错误,而应按故障范围逐层缩小:
- 检查气缸是否真正伸出到机械到位位置;若未到位,先检查气压、阀动作和机械阻力。
- 若机械已到位,检查磁性开关指示灯和安装位置,确认其能检测活塞磁环。
- 若传感器动作正常,按电气图核对24 V供电、公共端、接线端子和输入模块通道。
- 若输入模块指示灯正常而在线变量无变化,检查硬件组态、地址映射及程序中是否存在错误取反或变量覆盖。
- 整改后在相同条件下重新测试3次,记录整改前后结果及复测人员。
实际验收记录建议增加设备编号、点表版本、测试日期、测试人、复核人、故障编号、整改说明和证据编号。凡已修改接线或硬件组态的点位,除复测故障点,还应检查可能受影响的相邻通道与联锁逻辑。
确定验收通过条件
逐点验收结束前,将点表与现场结果逐项对账,不能只统计测试成功的点位。假设本项目登记8个I/O点,其中7个通过、1个失败,则已测试覆盖率为100%,但合格率只有87.5%,不得判定整体验收通过。
本项目采用以下签收标准:
- 点表内全部8个点均有测试记录,不存在未测试项。
- 各点正常状态与触发状态均符合批准的I/O表和控制说明。
- 所有输出动作具有对应的现场证据,要求反馈的输出均在约定时间内取得反馈。
- 急停、安全门等安全功能按独立安全验证方案完成检查,不能用普通I/O测试替代。
- 故障项整改复测全部通过,调试期间使用的临时跨接、强制与测试设置均已清除。
- 最新点表、故障整改记录及复测证据由测试人与复核人确认。
当一个输出命令正确、现场却没有动作时,必须继续核对输出模块、端子、驱动器及设备本体;当设备动作正常、反馈却不正确时,应转向传感器及输入回路检查。只有命令、物理动作和反馈三者均满足验收条件,相关点位才能判定为通过。