
PLC 与工业控制 / 系统课时
选择SCADA采集所需的关键点位
选择SCADA采集所需的关键点位
SCADA系统不需要采集PLC中的全部变量。以一套输送带分拣工位为例,本课从设备运行状态、产量、节拍和故障四类监控需求出发,建立可直接用于点表配置的采集清单,并明确实时显示、历史趋势和事件记录各自需要的数据。
学习目标
- 根据监控需求筛选PLC关键变量,形成包含类型、采集方式和用途的SCADA点表。
- 区分实时状态、周期历史数据和事件记录,选择合理的采集与保存策略。
- 使用模拟数据验证运行时间、产量、节拍及故障记录是否正确。
从监控问题反推采集点位
假设分拣工位包含一条输送带、一只工件检测传感器和一套气缸执行机构。PLC负责现场控制,SCADA负责监视、记录和分析。操作员通常需要回答四个问题:设备是否运行、完成多少工件、生产速度是否正常、发生过什么故障。
先将这四个问题转化为可测量的数据,而不是直接浏览PLC变量表并全量导入。
| 监控问题 | 必需数据 | 推荐呈现方式 |
|---|---|---|
| 设备是否运行 | 运行状态、自动模式、通信质量 | 实时指示灯 |
| 完成多少工件 | 累计产量、合格产量 | 实时数值、班次报表 |
| 生产速度是否正常 | 工件计数、节拍或产出速率 | 实时数值、历史趋势 |
| 发生什么故障 | 故障状态、故障代码、发生及恢复时间 | 报警列表、事件历史 |
这里有一个容易遗漏的区别:MotorRunning表示电机运行反馈,而RunRequest只是运行请求。如果PLC已经收到启动请求,但因过载保护未允许电机启动,只采集请求变量就会错误地显示设备运行。
因此,应优先采集能够证明实际设备状态的反馈信号,同时保留必要的命令和许可状态用于故障定位。
建立最小SCADA采集点表
以下点表针对一套分拣工位,采用IEC 61131-3常见数据类型。变量名称是本案例约定的PLC符号,不代表某个厂商预置了这些变量。实际项目必须以已部署的PLC程序和通信映射为准。
| PLC变量 | 类型 | SCADA用途 | 采集建议 |
|---|---|---|---|
MotorRunning |
BOOL | 电机实际运行反馈 | 实时、变化记录 |
AutoMode |
BOOL | 自动模式状态 | 实时、变化记录 |
RunRequest |
BOOL | 启动请求诊断 | 实时 |
TotalCount |
DINT | 累计工件数 | 实时、历史 |
GoodCount |
DINT | 合格工件数 | 实时、历史 |
CycleTimeMs |
DINT | 最近一次有效周期耗时 | 实时、历史 |
FaultActive |
BOOL | 故障是否存在 | 实时、事件 |
FaultCode |
INT | 故障类别 | 实时、事件 |
CommunicationQuality |
SCADA内部状态 | 数据质量诊断 | 实时、事件 |
CommunicationQuality通常由SCADA通信驱动或数据源提供,不能假定它是PLC中的物理变量。不同SCADA软件对质量状态的命名可能不同,应按驱动实际提供的质量信息配置。
为了说明采集和记录之间的关系,可以将点位流向拆为三条路径。
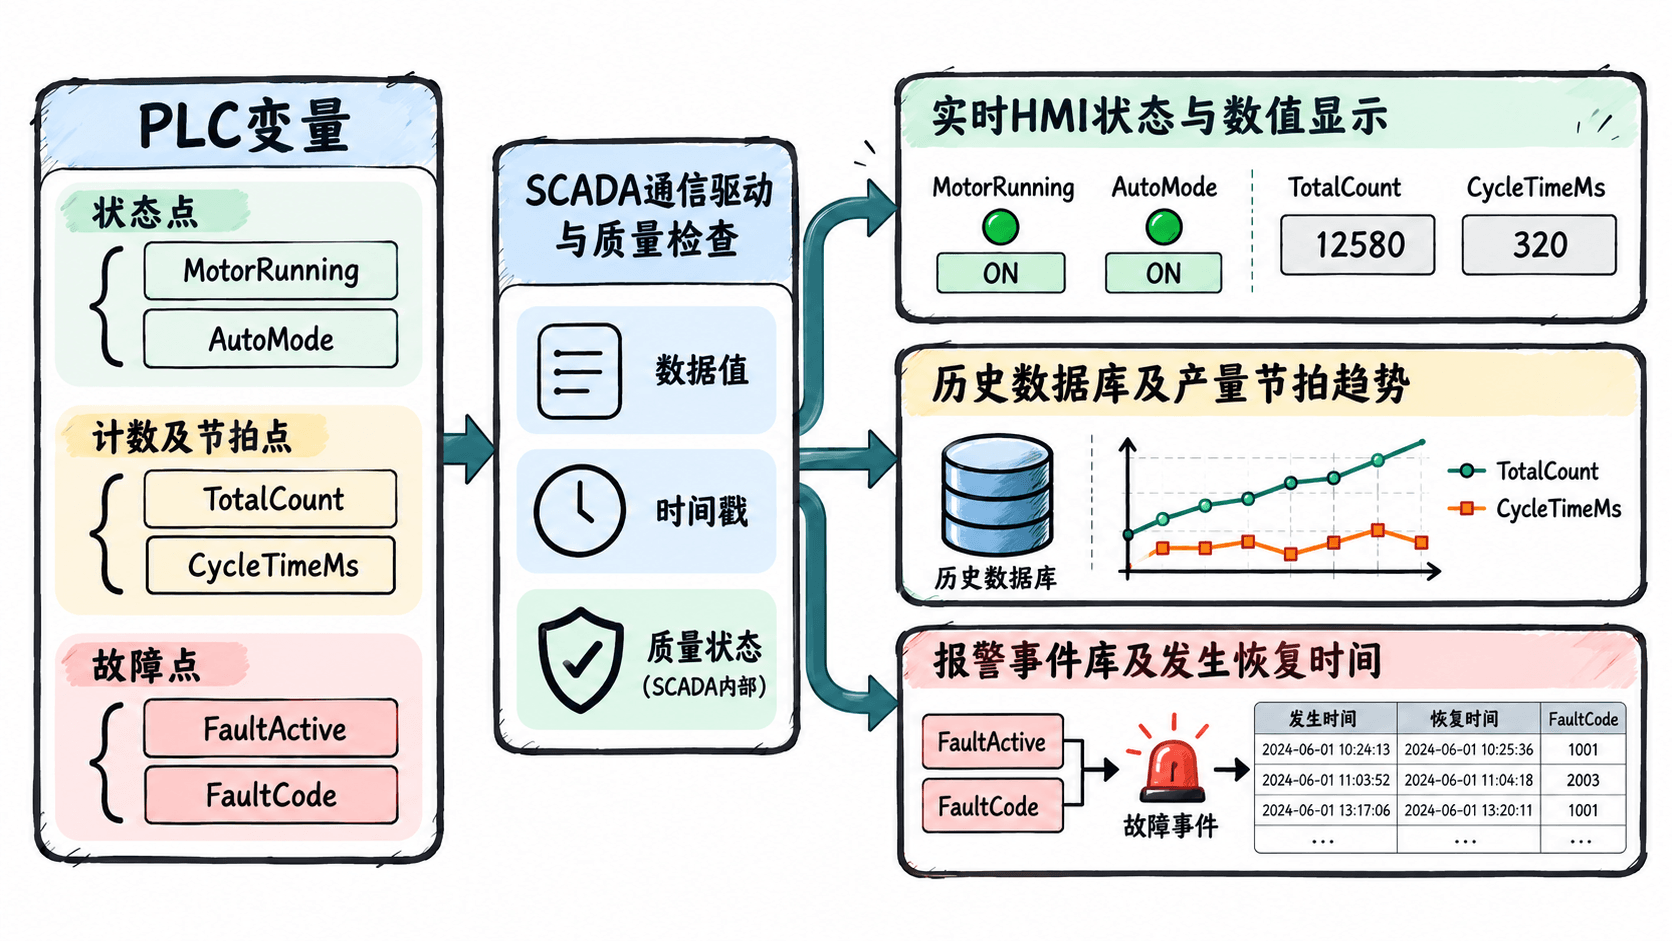
点表落地时建议增加工程字段:唯一点位名称、数据源地址、数据类型、单位、刷新周期、历史记录策略、报警条件和权限。尤其要统一单位,例如CycleTimeMs的单位是毫秒,SCADA若显示秒,必须明确除以1000的换算关系。
区分实时显示、历史趋势和事件记录
同一个点位可以用于多个场景,但采集频率和保存条件不应混为一谈。以下参数是一套小型教学工位的初始配置,不是所有SCADA产品的固定默认值。
| 数据类别 | 建议策略 | 典型用途 |
|---|---|---|
| 运行状态 | 500 ms读取或订阅,变化时记历史 | 实时运行指示、运行时长 |
| 累计产量 | 1 s读取,变化时记录并保存班次快照 | 产量统计、班次报表 |
| 单次节拍 | 1 s读取,值变化时记录 | 节拍趋势、异常分析 |
| 故障状态 | 500 ms读取或订阅,变化时生成事件 | 故障发生和恢复记录 |
| 故障代码 | 与故障状态关联采集 | 故障原因追溯 |
| 通信质量 | 使用驱动质量状态与超时检测 | 识别数据失效 |
实时显示关注当前值,历史趋势关注数值随时间的变化,事件记录关注某种状态在什么时刻发生了变化。
例如FaultActive在10:15:03从FALSE变为TRUE,10:15:18恢复FALSE。事件记录应包含故障开始、恢复时间及代码,而不是每500 ms向事件库插入一条重复故障。
还要考虑故障代码的更新顺序。如果PLC先置位故障状态,再更新故障代码,SCADA可能记录到旧代码。更可靠的做法是让PLC先更新代码再发布故障有效状态,或提供带事件序号和时间戳的报警记录,并在SCADA侧关联读取。
计算采集规模与生产指标
假设点表中有40个实时点位,平均每秒读取一次。简单估算应用层采集需求约为每秒40个点值,但这不等于40次网络请求。支持批量读取或订阅的协议可在一次通信中传输多个点,实际流量还取决于协议封装、数据类型和通信周期。
如果40个点每秒全部写入历史数据库,一天将产生3456000条记录。若只有10个点需要每秒历史采样,其余状态点采用变化记录,历史存储压力会明显减小。
对生产指标也要明确计算口径。例如10分钟内累计产量从1200增加到1320,且设备在这段时间持续运行:
- 时间窗口产量:1320 - 1200 = 120件。
- 平均产出速率:120 ÷ 10 = 12件/分钟。
- 平均产出间隔:600 ÷ 120 = 5秒/件。
这个5秒/件是时间窗口内的平均产出间隔,不一定等于PLC记录的单次设备周期。设备发生短暂停顿、并行处理或一次处理多件时,两者可能不同。
如果要统计设备运行时长,应该基于MotorRunning有效且通信质量正常的时间区间积分,不应简单地用SCADA在线时长替代设备运行时长。
验证点位和值的记录是否可信
完成点表配置后,先在仿真环境或已授权的测试工位验证,避免直接操作生产设备。测试数据应从PLC测试程序、仿真器或隔离的数据源提供,而不是在生产系统中随意强制修改关键控制变量。
按以下测试顺序记录结果:
- 将
MotorRunning由FALSE改为TRUE,确认实时状态在配置的刷新周期内更新,并在历史中形成一次状态变化记录。 - 将
TotalCount从1200增加到1205,确认实时显示为1205,历史记录能反映这5件增量。 - 将
CycleTimeMs设置为4800,确认画面显示为4.8秒,历史趋势使用相同单位。 - 设置
FaultCode=101后激活FaultActive,确认生成一条包含代码101和发生时间的报警;清除故障后确认记录恢复时间。 - 中断测试通信链路,确认点位质量变为无效或不确定,界面不会把最后一次正常值继续当作当前可靠状态。
验收时至少检查三类偏差:数值是否准确、时间戳是否正确、数据质量是否可信。尤其是累计产量,如果PLC掉电复位、计数器溢出或人工清零,SCADA不能将负数差值直接当作负产量,应识别复位事件并按既定统计规则重新建立计数基准。
最后,把点表按设备、变量、数据类型、单位、采集策略和保存策略固化为配置清单。一个点位只有在PLC来源明确、SCADA显示正确、历史或事件记录符合需求、通信异常时能够识别数据失效后,才算真正完成采集配置。