
PLC 与工业控制 / 系统课时
区分顺序控制与连续调节任务
区分顺序控制与连续调节任务
同一台自动化设备可能同时需要控制输送带启停、按工件类型分拣,以及保持加热区温度。三种任务使用的传感器、控制逻辑和输出方式并不相同。正确区分顺序控制与连续调节,才能确定 PLC 程序结构、信号类型和验收方法。
学习目标
- 根据输入信号和控制目标,识别顺序控制与连续调节任务。
- 通过输送线、工件分拣和温度控制案例,确定控制条件与输出动作。
- 区分开环动作、状态反馈和闭环调节,避免控制方案选型错误。
从三个生产任务识别控制类型
判断控制任务时,先问两个问题:设备需要按照什么条件改变动作?控制器是否需要持续比较实际测量值与目标值?
| 生产任务 | 典型输入 | 控制输出 | 主要控制类型 |
|---|---|---|---|
| 输送线启停 | 启动按钮、停止按钮、电机运行反馈 | 电机启动或停止 | 顺序控制 |
| 工件分拣 | 光电传感器、工件识别结果、位置反馈 | 分拣气缸伸出或缩回 | 顺序控制 |
| 加热区恒温 | 温度传感器测量值、温度设定值 | 加热功率或阀门开度 | 连续反馈调节 |
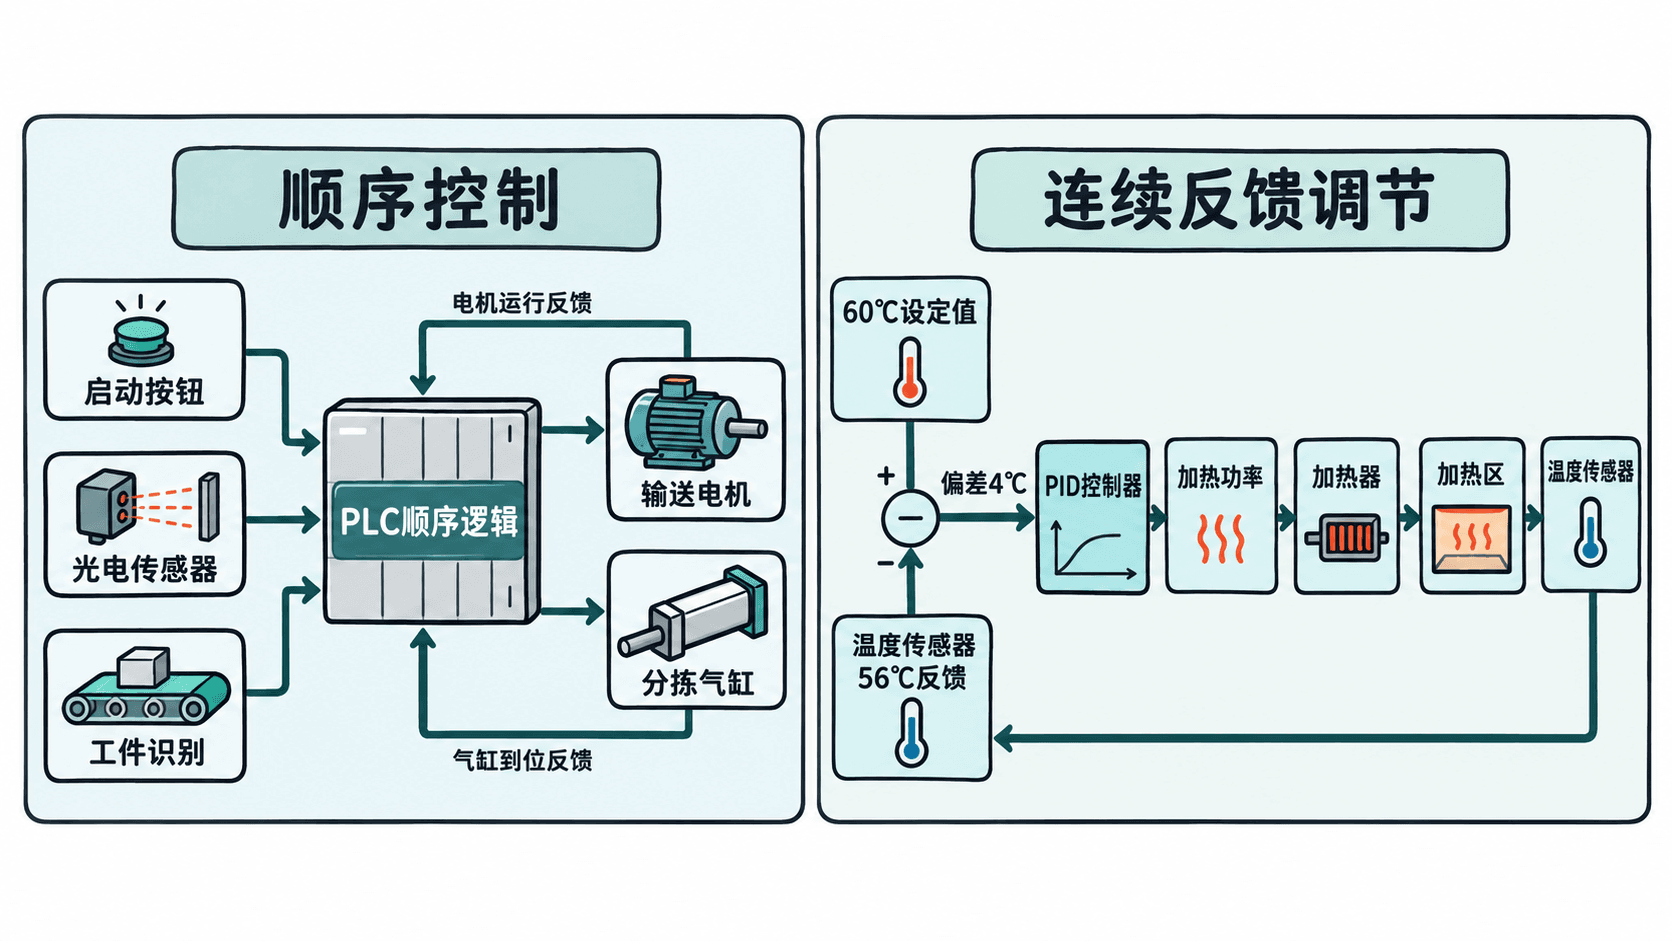
顺序控制关注事件、条件和动作之间的关系。例如检测到工件后,等待工件到达分拣位置,再驱动气缸。控制结果通常表现为离散状态变化。
连续调节关注被控量与设定值之间的偏差。例如要求加热区保持 60℃,控制器需要反复读取实际温度,并根据偏差调整加热输出。
顺序控制按照条件推进动作
以一条带分拣气缸的输送线为例,规定启动按钮为 START,停止按钮为 STOP,入口光电传感器为 PE,分拣气缸伸出到位信号为 EXTENDED。
正常工作过程如下:
- 操作员按 START,且设备满足启动许可条件,PLC 接通输送电机运行命令。
- PE 检测到工件,PLC 记录该工件的识别结果和位置跟踪信息。
- 如果工件属于需要剔除的类型,PLC 在其到达分拣位置时发出气缸伸出命令。
- 收到 EXTENDED 后,PLC 根据工艺要求控制气缸复位,并检查缩回到位反馈。
- 操作员按 STOP,设备按照规定的正常停机顺序停止运行。
这里的关键不是每一步持续多久,而是状态改变是否满足规定条件。例如气缸未缩回到位时,不允许开始下一次可能引发机械干涉的分拣动作。
若工件从检测点到分拣点相距 0.6 m,输送速度恒定为 0.3 m/s,理论到达时间为 2 s。但启动延迟、打滑和速度变化都可能影响定时精度;速度不恒定时,应优先考虑编码器位置跟踪或分拣位置传感器。
顺序控制还要定义超时处理。例如气缸伸出命令发出后 800 ms 仍未收到到位信号,应进入故障处理,而不是无限等待。800 ms 是教学假设值,实际必须依据气缸行程、负载、气压和现场测试确定。
连续调节根据偏差修正输出
假设一套电加热设备的目标温度为 60℃,温度传感器实际测得 56℃。控制偏差为:
其中 SP 是设定值,PV 是过程测量值。偏差为正,说明实际温度低于目标温度。对采用正向加热作用的控制回路,控制器通常需要增加加热输出,但具体增加量由控制算法和参数决定。
采用 PID 控制时,控制器可以综合当前偏差、历史偏差积累及偏差变化趋势,计算加热输出。实际执行器可能接受 0~100% 的功率指令,也可能通过模拟量信号控制调功器。
一个典型的温度闭环包括:设定温度、控制器、加热执行器、实际加热过程以及温度反馈。温度传感器返回新的测量值后,控制器再次计算输出,从而应对环境散热和物料负载变化。
如果采用简单的开关式恒温控制,也可以设置低于 58℃ 开启加热、高于 62℃ 关闭加热,并在中间区域保持此前状态。这属于带回差的双位控制,可以减少频繁开关,但不能像适当整定的连续调节那样平滑控制功率。
区分状态反馈与闭环调节
两类控制都可能使用反馈,但反馈承担的职责不同。
顺序控制中的气缸到位开关回答的是气缸是否已经完成动作。PLC 利用这一布尔结果决定能否进入下一状态,它并没有持续计算气缸位置与目标位置的误差来调整运动输出。
连续调节中的温度测量值回答的是实际温度距离目标温度还有多远。控制器利用偏差持续修正输出,而不是只在某个状态完成时读取一次。
| 判断维度 | 顺序控制 | 连续调节 |
|---|---|---|
| 主要目标 | 按条件完成动作顺序 | 使过程变量接近设定值 |
| 典型反馈 | 到位、运行、故障状态 | 温度、压力、流量测量值 |
| 典型逻辑 | 状态机、联锁、定时和计数 | PID、双位调节等 |
| 主要异常 | 状态无法推进、动作超时 | 超调、振荡、稳态偏差 |
需要特别注意,伺服定位控制也可以使用连续位置反馈构成闭环,但在整条产线层面,PLC 仍可能通过启动定位、等待完成、执行下一动作的顺序逻辑组织生产。两个控制层次可以同时存在。
用现场验收条件检查分类是否正确
对输送线、分拣和加热设备分别制定一组可检查的验收条件,就能发现控制方案是否遗漏关键要求。
- 输送线:满足启动许可后按 START 能正常运行;按 STOP 后按正常停机逻辑停止;电机运行反馈异常时进入故障处理。
- 工件分拣:连续输入 20 件测试工件,其中 5 件需要剔除;在规定工况下,核对 20 件的实际去向与识别结果是否一致,同时记录气缸到位时间及超时故障。
- 温度调节:设定 60℃,在约定负载和环境条件下达到稳定状态后,连续记录 10 分钟温度;例如项目验收要求稳态偏差不超过 ±1℃,则记录值应处于 59~61℃,并另行检查启动过程的超调。该数值仅为示例,实际应由工艺要求确定。
真实产线通常采用混合控制:顺序逻辑负责启动、装料、分拣、停机与故障状态,连续调节回路负责运行阶段的温度或速度控制。PLC 上层状态还可以决定调节回路何时启用、采用哪个设定值以及何时禁止输出。
无论采用哪类控制,急停、危险运动防护和超温保护都不能仅依赖普通控制程序的正常执行。涉及人员安全的功能应依据风险评估,使用符合所需安全等级的安全继电器、安全 PLC 或独立保护装置。