
PLC 与工业控制 / 系统课时
识别现场总线和工业以太网用途
识别现场总线和工业以太网用途
一套PLC控制系统可能同时连接变频器、远程I/O、传感器和上位监控软件,但这些设备对通信速度、实时性和数据内容的要求并不相同。理解现场总线与工业以太网的分工后,就能根据实际设备和控制需求选择Modbus RTU、PROFINET或EtherNet/IP,并避免把普通数据通信误当成实时控制通信。
学习目标
- 区分现场设备控制通信与上位监控通信的主要需求。
- 识别Modbus RTU、PROFINET和EtherNet/IP的通信方式与典型用途。
- 根据设备接口、刷新周期和网络拓扑选择合适的通信方案。
从控制需求识别通信网络
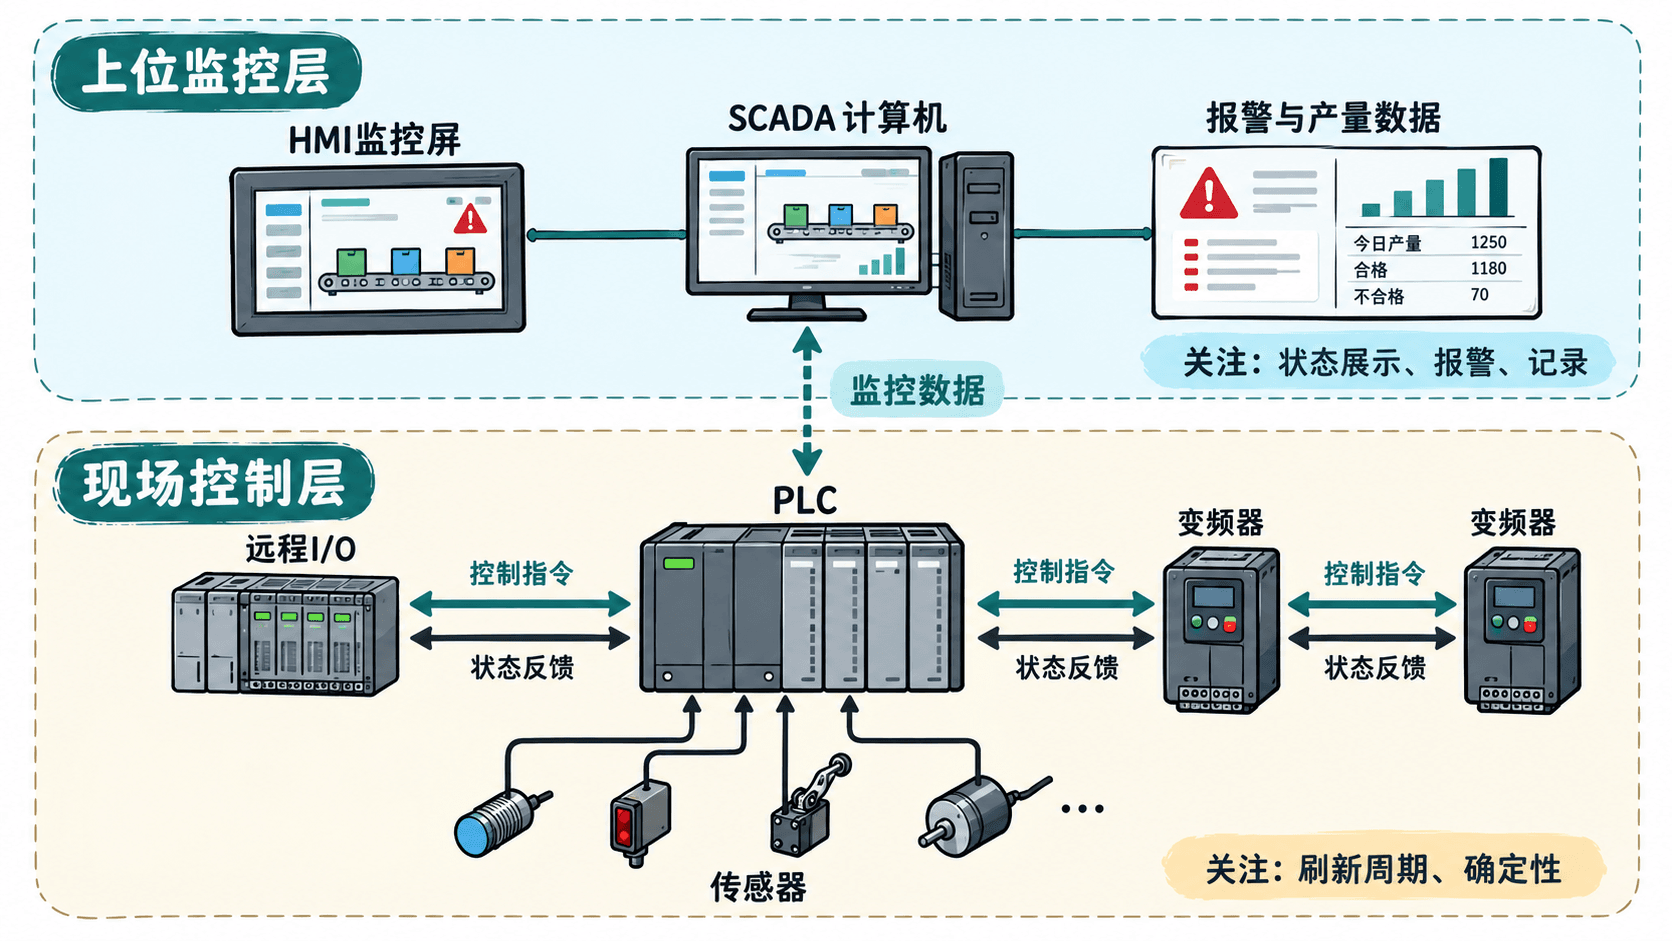
假设一条分拣输送线包含1台PLC、2台变频器、1组远程I/O和1台监控计算机。PLC需要周期性读取工件检测信号、下发电机运行命令,而监控计算机主要显示设备状态、报警和产量。
这两类通信的要求不同:
| 比较项目 | 现场控制通信 | 上位监控通信 |
|---|---|---|
| 主要数据 | 输入状态、输出命令、驱动器状态 | 报警、趋势、产量、操作记录 |
| 更新要求 | 通常为毫秒至数十毫秒级,依工艺确定 | 通常为数百毫秒至数秒级 |
| 关键指标 | 周期稳定性、故障检测、控制可靠性 | 数据完整性、系统集成、可维护性 |
| 常见设备 | PLC、远程I/O、变频器 | HMI、SCADA、历史数据库 |
这里的刷新时间只是工程示例,并非协议统一保证值。远程I/O要求10ms更新时,不能仅凭接口是以太网就认定满足要求,还需要检查控制器、设备和网络配置支持的实际通信周期。
认识Modbus RTU现场总线
Modbus RTU常用于PLC与仪表、变频器和其他串行设备之间的数据交换。典型物理接口是RS-485,采用请求与响应方式:客户端发起读取或写入请求,服务器设备根据功能码处理并返回结果。
例如,PLC通过RS-485读取一台电能表的保持寄存器,或者向支持Modbus RTU的变频器写入频率设定值。实际寄存器地址、数据缩放比例和读写权限必须查阅设备手册,不能把不同厂商的寄存器表当成通用标准。
一个典型的小型RS-485网络可以采用以下配置:
| 参数 | 示例设置 |
|---|---|
| 通信速率 | 9600 bit/s |
| 数据位 | 8位 |
| 校验 | 偶校验 |
| 停止位 | 1位 |
| 设备地址 | 1、2、3,分别分配给三个从站设备 |
| 总线结构 | RS-485线性总线,按设备要求配置终端电阻 |
这些参数是常见组合,不是Modbus RTU强制所有设备使用的固定值。通信双方必须采用兼容的串口配置,而且同一总线上的服务器地址不能冲突。
Modbus RTU帧通常由设备地址、功能码、数据字段和CRC校验组成,帧间使用符合协议要求的静默时间进行分隔。以9600 bit/s、11位字符长度为例,3.5个字符时间约为4.01ms;实际还要遵循Modbus串行线路规范及设备实现要求。
比较PROFINET与EtherNet/IP
PROFINET和EtherNet/IP都使用工业以太网技术,能够连接PLC、远程I/O和驱动器,但两者的通信机制、设备描述与工程配置体系不同。
| 比较项目 | PROFINET | EtherNet/IP |
|---|---|---|
| 典型周期控制通信 | PROFINET RT,特定应用可使用IRT | CIP隐式I/O消息,通常通过UDP传输 |
| 非周期性数据 | 参数、诊断等记录数据通信 | CIP显式消息 |
| 设备描述 | GSDML | EDS及设备厂商提供的配置资料 |
| 常见设备角色 | IO-Controller、IO-Device | Scanner、Adapter(常见角色称呼) |
| 典型用途 | PLC与远程I/O、驱动器的周期控制 | PLC与远程I/O、驱动器的周期控制 |
两种协议都可能满足毫秒级控制要求,但不能仅依据协议名称比较谁更快。实际性能取决于设备支持的更新周期、控制器负载、交换机、网络拓扑和配置方式。
需要特别区分普通Ethernet、TCP/IP与工业实时通信:PROFINET RT的周期数据通信不等同于普通TCP报文通信;EtherNet/IP中的IP是Internet Protocol,协议上层使用CIP,不能理解为任何以太网设备都自动支持EtherNet/IP。
PROFINET还可以利用设备名称和工程配置建立设备对应关系,而EtherNet/IP通常涉及IP地址、设备身份、Assembly数据及请求包间隔RPI等配置。两者不能因为都使用RJ45接口就直接互通。
根据分拣工位选择协议
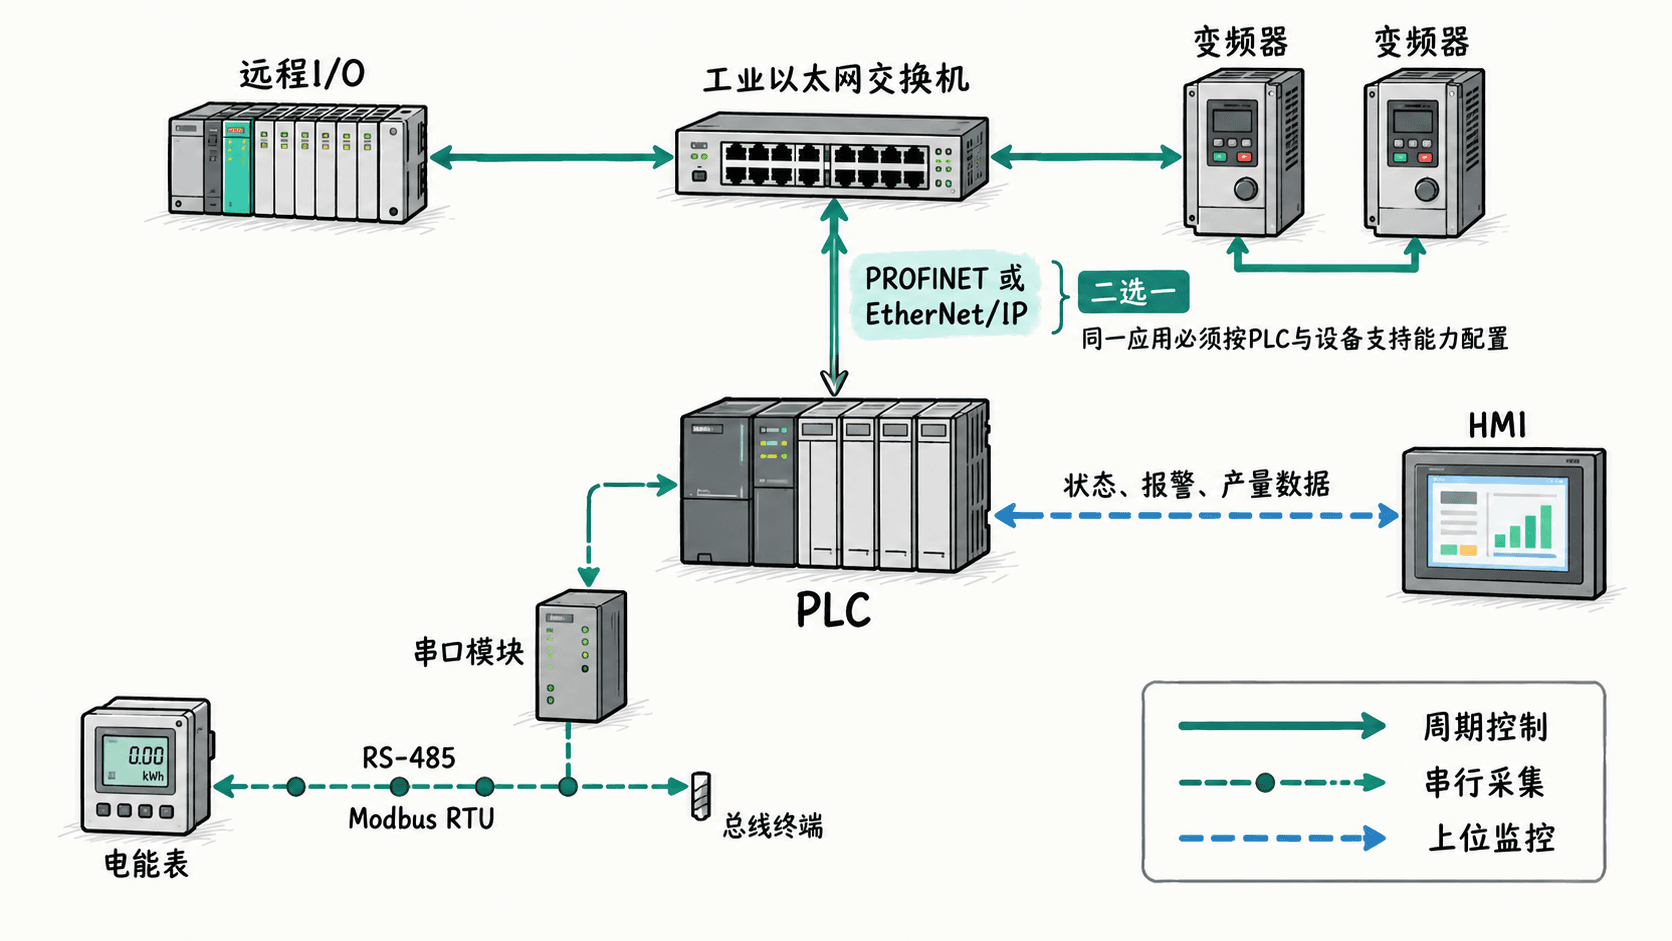
对于一套含有1台PLC、16点远程数字输入、16点远程数字输出、2台变频器和1台HMI的分拣工位,可以先给出下面的初步需求:
| 通信对象 | 需求示例 | 选择依据 |
|---|---|---|
| 远程I/O | 目标更新周期10ms | 优先选择PLC原生支持的周期工业以太网协议 |
| 两台变频器 | 速度给定及故障状态,目标更新周期20ms | 根据驱动器支持协议和实际动态响应需求确定 |
| 电能表 | 每1秒采集一次电压、电流 | 支持Modbus RTU时可用RS-485采集 |
| HMI | 每500ms左右刷新一般状态画面 | 选择双方支持的监控通信接口 |
如果PLC与远程I/O均支持PROFINET,可采用PROFINET完成周期性I/O交换;如果控制器与设备均支持EtherNet/IP,也可以采用对应的CIP I/O连接。对于仅支持Modbus RTU的电能表,可以使用PLC串口通信模块或经过验证的协议网关接入。
选型时按以下顺序检查:
- 查PLC手册,确认控制器或通信模块原生支持的协议,以及最大设备数量和连接资源。
- 查现场设备手册,确认协议版本、设备角色、支持的通信周期和数据格式。
- 根据工艺响应要求设定更新周期,检查PLC任务周期、网络延迟和执行机构响应时间。
- 核对交换机、布线、接口、设备地址及诊断方式,并在实际负载下验证丢包、超时和断线恢复。
如果关键输出必须在网络中断后进入安全状态,还应明确通信看门狗、输出故障替代值以及人工复位条件。这些普通通信机制不能替代依据风险评估设计的功能安全系统。
避免选型和接线中的常见错误
最常见的错误是按接口外观选协议。例如,看到设备有RJ45端口就直接接入PROFINET网络,结果设备只支持Modbus TCP或普通TCP/IP。正确做法是检查设备通信手册,并使用控制器工程软件确认设备描述文件和可建立的连接类型。
另一种错误是把Modbus RTU的RS-485总线随意接成星形,导致反射、超时或CRC错误。对于常规两线RS-485多点总线,应优先采用线性拓扑,按收发器、线缆与设备手册设置终端和偏置,并检查屏蔽及接地方案。
最后,不要把HMI画面刷新时间当成PLC控制响应时间。例如,HMI每500ms刷新一次,并不能说明远程I/O也每500ms才更新。验证时应分别观察PLC通信诊断中的实际连接状态、更新周期和错误计数,并测试拔线后设备能否按要求进入预定状态。
对这套分拣工位而言,现场周期控制优先采用PLC和设备共同支持的工业以太网协议,低速仪表采集可使用Modbus RTU,上位监控则选择独立验证过的监控通信接口。最终协议选择必须落实到设备型号、通信周期、数据映射和故障处理,而不能只停留在协议名称上。