
PLC 与工业控制 / 系统课时
制作设备I/O清单和接线表
制作设备I/O清单和接线表
设备联调前,需要把每个按钮、传感器和执行器落实到PLC点位与实际接线端子。本文以24 V直流分拣工位为例,制作一份可用于设计审核、柜内接线和现场联调的I/O清单与接线表,并说明怎样检查编号、供电和信号关系。
学习目标
- 区分I/O清单与接线表的职责,建立统一的设备、信号和端子编号。
- 为数字量输入与输出分配地址,填写包含信号类型、供电要求和功能说明的I/O清单。
- 根据清单整理端子连接关系,并完成接线一致性检查。
确定设备与供电假设
I/O清单回答设备使用哪个PLC点位,接线表回答现场导线经过哪个端子、最终连接到哪里。两份文档应使用相同的设备位号和信号名称,否则联调人员很难追踪故障。
假设分拣工位包含以下设备:
| 设备位号 | 设备名称 | 信号特征 |
|---|---|---|
| SB1 | 启动按钮 | 常开触点,按下闭合 |
| SB2 | 工艺停止按钮 | 常闭触点,按下断开 |
| B1 | 光电传感器 | 三线PNP,检测到工件时输出高电平 |
| Y1 | 推料电磁阀线圈 | 24 V DC,通电动作 |
| PLC1 | PLC控制器 | 24 V DC数字量输入、PNP晶体管输出 |
| PS1 | 直流电源 | 输出24 V DC |
| X1、X2 | 接线端子排 | 分别用于输入现场接线、输出执行器接线 |
本例采用24 V DC正逻辑输入:按钮触点将+24 V送入PLC输入点;PNP传感器使用棕线接+24 V、蓝线接0 V、黑线输出信号。PLC输入公共端按适用模块要求连接0 V。
将输入支路保护器件编号为F1,输出负载供电保护器件编号为F2。F1、F2的额定值应根据导线截面积、实际负载与厂家要求选择,不应直接照搬示例。
编制I/O点位表
先整理设备,再确定信号方向和有效状态,最后分配PLC地址。没有确认PLC型号时,可以先填写规划地址,但必须标明尚待硬件组态确认。
下面使用常见的I0.0、Q0.0形式作为规划地址;不同厂商和PLC型号的实际地址表示方式可能不同。
| 设备 | 类型 | 信号与有效状态 | 规划地址 | 接线端子 |
|---|---|---|---|---|
| SB1 | DI | 启动,按下=1 | I0.0 | X1:01 |
| SB2 | DI | 工艺停止,未按=1 | I0.1 | X1:02 |
| B1 | DI | 工件检测,检出=1 | I0.2 | X1:03 |
| Y1 | DO | 推料阀,输出=1时通电 | Q0.0 | X2:01 |
这里共需要3个数字量输入点和1个数字量输出点。实际选型时还应考虑备用点位、输出电流以及后续扩展需求。
填写正式清单时,建议增加以下字段:
- 功能说明:例如SB2表示普通停止请求,不能只写停止。
- 电气规格:B1为24 V DC三线PNP,Y1为24 V DC线圈,并记录实际功率或电流。
- 设备位置:例如操作面板、输送线入口、气缸阀组,便于现场找线。
- 电缆编号:如C01、C02、C03、C04;同一编号应能在接线表和电气图中找到。
- 验证状态:未接线、已接线、已验证等,方便联调时逐点签认。
尤其要记录常开与常闭触点的有效状态。例如SB2在未按下且线路正常时,I0.1通常为1;按下按钮或信号线断开时变为0。若误写为按下=1,程序联调时很容易出现停止逻辑反向。
落地端子接线表
I/O地址确定后,把每条现场连接落实到端子排。以下示例中,端子排外侧连接现场设备,柜内侧连接PLC或受保护的24 V电源。
| 端子编号 | 现场设备端 | 柜内连接端 |
|---|---|---|
| X1:01 | SB1:14 | PLC1 I0.0 |
| X1:02 | SB2:22 | PLC1 I0.1 |
| X1:03 | B1黑线 | PLC1 I0.2 |
| X1:04 | B1棕线 | F1后级+24 V |
| X1:05 | B1蓝线 | PS1 0 V |
| X1:06 | SB1:13 | F1后级+24 V |
| X1:07 | SB2:21 | F1后级+24 V |
| X2:01 | Y1线圈正端 | PLC1 Q0.0 |
| X2:02 | Y1线圈负端 | PS1 0 V |
其中,13、14是本例常开按钮触点编号,21、22是常闭按钮触点编号。实际施工应以设备端子标识和厂家资料为准。
PLC输入公共端必须按模块接线要求接至0 V;PLC输出组的正电源端经F2接入+24 V。只有确认PLC输出为PNP源型晶体管输出、且电流容量满足Y1线圈要求时,才能采用上述直接驱动接法。若电流超限,应使用匹配的中间驱动器件。
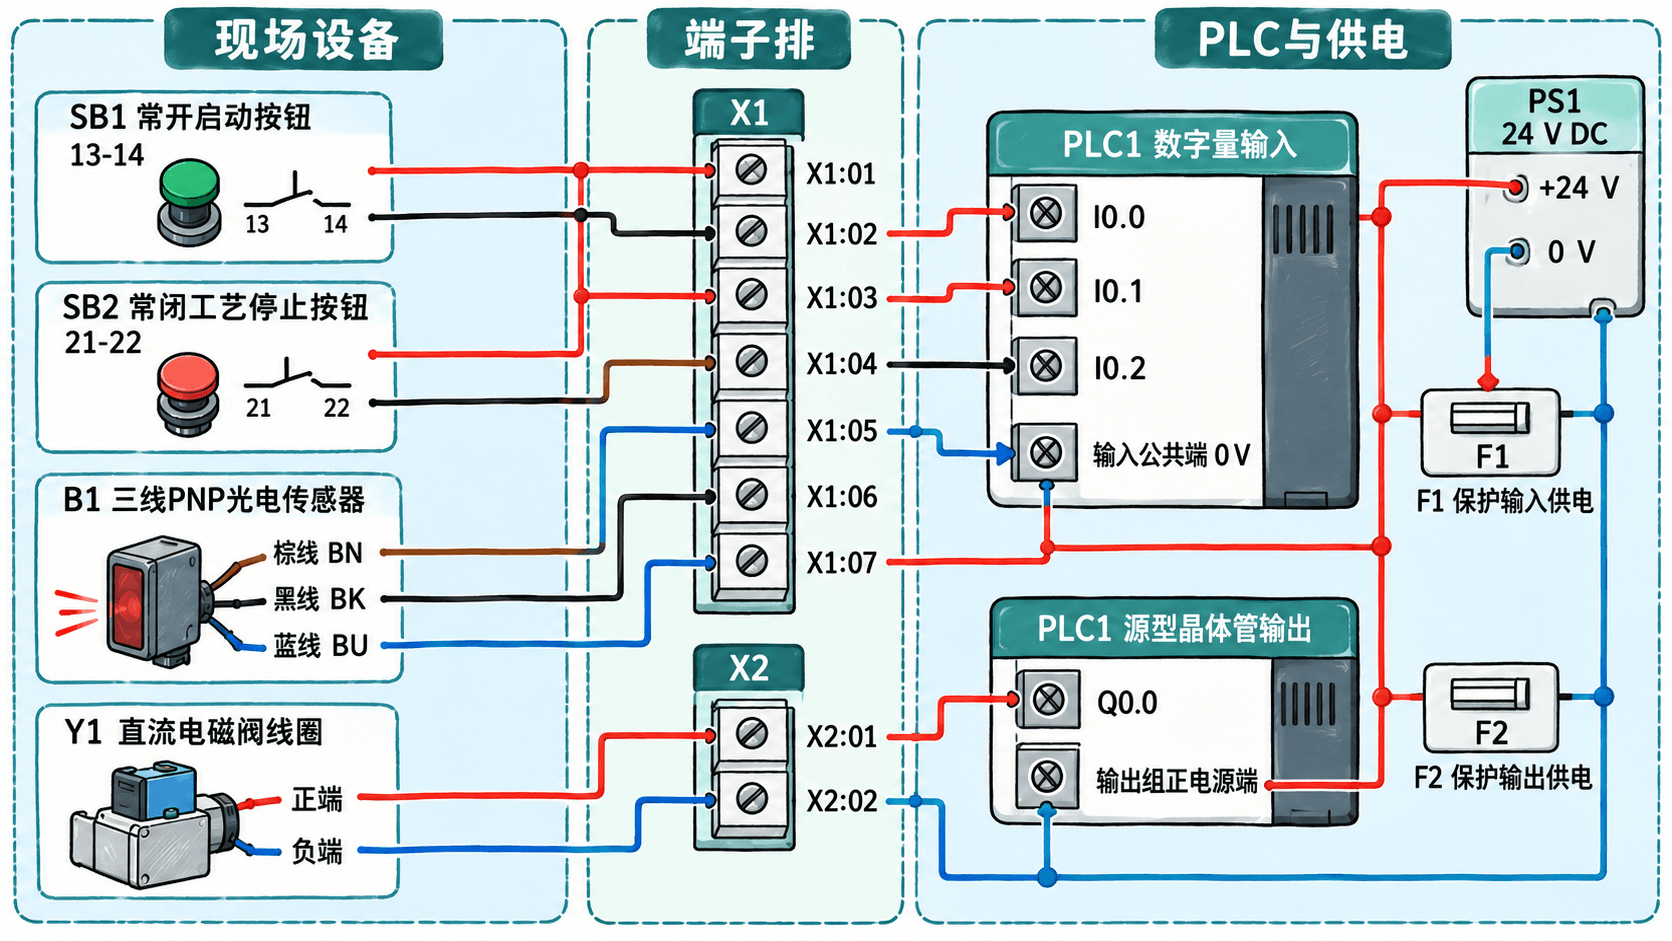
这个结构中,X1负责输入相关连接,X2负责输出负载连接。端子编号只是位置标识,不能代替线号;正式接线表还应记录每根导线两端的线号、所属电缆及芯线编号,例如C03的1、2、3芯分别对应B1的棕、蓝、黑线。
对电磁阀等感性负载,应按厂家要求配置续流或浪涌抑制措施,并确认抑制器件极性、PLC输出类型和断电释放时间。不可在未经核对的情况下随意跨接二极管。
检查信号链和交付版本
检查时按实际电流和信号路径追踪,而不是只比较表格里的设备名称。以B1为例,应依次确认:
- F1后的+24 V通过X1:04到达B1棕线。
- B1蓝线通过X1:05连接到0 V。
- B1检测到工件后,黑线经X1:03将高电平送至PLC1 I0.2。
- PLC在线监视中的I0.2状态与实际检测动作一致。
Y1的检查则从输出组电源开始:F2后的+24 V进入PLC输出组供电端;Q0.0导通后,经X2:01给Y1正端供电,线圈负端通过X2:02返回0 V。整个回路必须与PLC厂家规定的输出接线方式一致。
正式通电前,至少完成以下检查:
- 编号一致:I/O清单、接线表、图纸和现场线标使用相同的设备位号与端子编号。
- 类型一致:确认PNP输入与PLC输入模块匹配,输出形式和额定电流满足负载要求。
- 供电一致:检查24 V、0 V极性及保护器件位置,确认不存在误接和短路。
- 线缆一致:逐根核对电缆编号、芯线编号、端子两侧连接和屏蔽处理要求。
- 变更一致:记录地址、线号或端子改动,避免现场修改后仍使用旧版图纸。
必须先隔离电源、确认无电,再按照安全作业规程实施连续性检查;不要使用兆欧表直接测试PLC电子模块或传感器。完成接线审核后,由具备相应资质的人员按批准程序通电,使用万用表和PLC在线监视逐点验证输入、输出状态。
建议将交付文件命名为设备I/O清单和端子接线表,并在文件中标明设备编号、修订版本、日期、编制人和审核状态。例如版本A用于初始设计,版本B记录现场端子修改。每次变更都同步更新相关图纸和点位表。
一份能够直接用于施工和联调的I/O资料,至少应满足三个条件:每个信号有唯一设备位号,每个PLC点位能够追溯到现场端子,每个现场端子能够核对其电源或信号去向。做到这三点,排查接线错误时就能从设备、端子和PLC地址三个位置交叉验证。