
PCB 与硬件设计 / 系统课时
按封装方向完成样板焊接
按封装方向完成样板焊接
首块 PCB 到手后,不能只按元件外形逐个焊上去。电阻、电容、二极管、LED、IC 和连接器的方向要求不同,焊接顺序也会影响返工难度。本篇以一块双层控制板为例,完成从 BOM 核对、器件定位、手工焊接到显微检查的全过程,让样板具备进入上电检查的条件。
学习目标
- 能根据 BOM、PCB 丝印、焊盘形状和数据手册确认元件位置与方向。
- 能按照器件高度和封装类型安排焊接顺序,完成常见通孔与贴片元件焊接。
- 能使用放大工具识别虚焊、连锡、器件偏移和极性错误,并完成返修检查。
焊接前核对 BOM 与器件方向
准备一块尚未装配的 PCB、BOM、原理图、PCB 装配图、器件数据手册,以及实际采购的元件。建议建立一张装配核对表,至少包含位号、规格、封装、数量、方向要求和完成状态。
以一块包含电源输入、稳压芯片、微控制器和状态 LED 的双层控制板为例:
| 器件 | 示例规格 | 方向判断 | 焊接前检查 |
|---|---|---|---|
| R1、R2 | 10 kΩ,0603 | 无极性 | 阻值与封装一致 |
| C1、C2 | 100 nF,0603 陶瓷电容 | 无极性 | 容值与封装一致 |
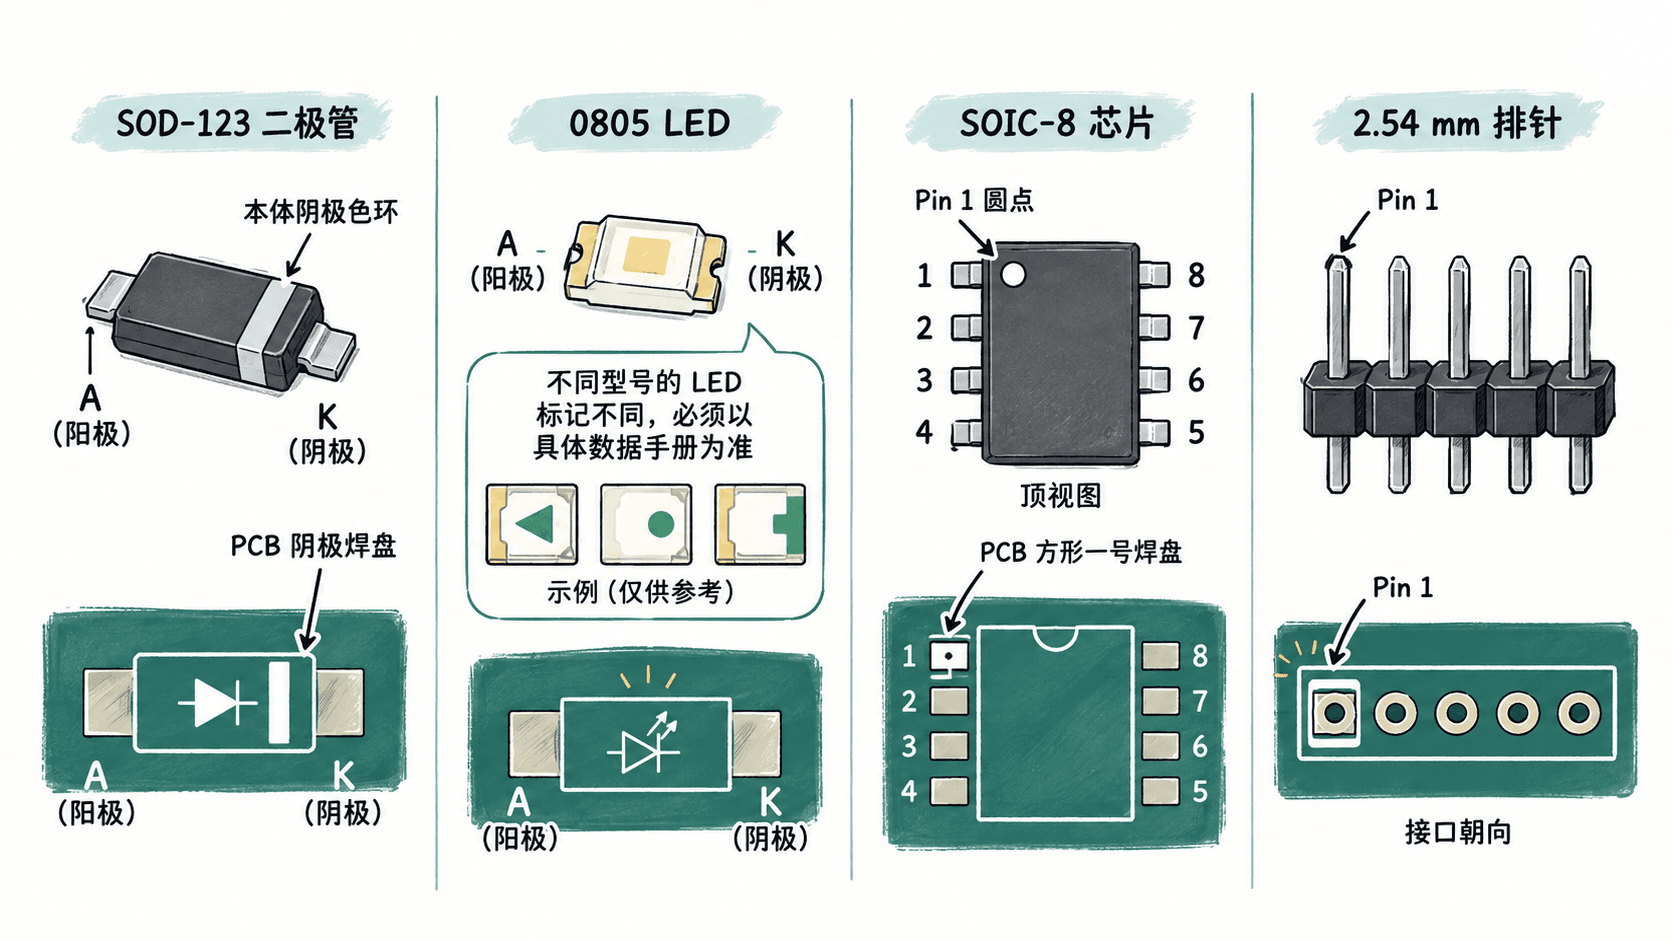
| D1 | SOD-123 二极管 | 有极性 | 阴极标记与封装定义一致 |
| LED1 | 0805 LED | 有极性 | 依据实际型号确认 A、K 焊盘 |
| U1 | SOIC-8 芯片 | 有方向 | Pin 1 与 PCB 焊盘编号对应 |
| J1 | 2.54 mm 排针 | 按接口定义 | Pin 1 和插接方向符合设计 |
表中规格仅用于演示,实际装配以当前板卡的 BOM 和采购型号为准。尤其不能因为两个元件封装相同,就认为它们能够互换。
需要重点确认以下标记:
- 二极管:普通二极管本体上的色环通常标识阴极 K,但 PCB 丝印线条的画法可能不同,必须结合封装焊盘编号和数据手册判断。
- LED:封装上的缺角、绿点或极性线没有跨型号统一的方向规则。先查厂家封装图,再对应 PCB 的 A、K 焊盘。
- IC:圆点、缺口或倒角通常用于定位 Pin 1,但必须核对数据手册中的顶视图及实际封装方向。
- 连接器:即使机械上能够反向安装,也可能导致电源正负极或信号脚位置错误。
准备工具并安排焊接顺序
手工装配建议在防静电工作台上进行。焊接前断开所有外部电源,PCB 放入夹具固定,工作区域保持通风,并使用适用于焊接烟雾的局部抽排装置。
| 工具 | 推荐准备 | 用途 |
|---|---|---|
| 恒温电烙铁 | 小刀头或适配焊盘的烙铁头 | 贴片与通孔焊接 |
| 焊锡丝 | 0.3~0.6 mm,明确合金类型 | 控制送锡量 |
| 助焊剂 | 适用于电子装配的免清洗助焊剂 | 改善润湿 |
| 防静电镊子 | 尖头、闭合良好 | 固定贴片元件 |
| 放大设备 | 5~10 倍放大镜或显微镜 | 检查焊点 |
| 吸锡带 | 约 1~2 mm 宽 | 处理连锡与多余焊料 |
| 清洁材料 | 电子级异丙醇及无尘擦拭材料 | 按助焊剂要求清洁 |
烙铁温度不能只按元件封装决定,还受到焊料合金、烙铁头热容量、焊盘面积和板层散热影响。以下可作为手工装配的初始调试值,而不是所有器件的固定工艺参数:
| 焊料 | 初始烙铁设定温度 | 调整依据 |
|---|---|---|
| Sn63Pb37 有铅焊料 | 约 320~350℃ | 润湿速度与器件温度限制 |
| SAC305 无铅焊料 | 约 350~380℃ | 焊盘热容量与焊接时间 |
应在焊台校准正常、使用匹配焊料和烙铁头的前提下调整。若焊盘散热较强,优先改善烙铁头接触面积、预热条件和传热效率,而不是无限提高温度。元件允许的焊接温度与持续时间以数据手册为准。
对于元件集中在 PCB 同一面的常见样板,可以参考以下顺序:
- 清点元件,检查焊盘有无氧化、污染或机械损伤。
- 先装 0603、0805 电阻和陶瓷电容。
- 焊接二极管、LED 和 SOIC 等较低的有方向器件。
- 安装电解电容、插件电阻和排针等通孔元件。
- 最后安装较高、较重或容易遮挡其他焊盘的连接器和结构件。
如 PCB 两面都有贴片器件,应先评估夹持与翻板时的支撑条件;不要机械照搬单面装配顺序。需要热风返修的 IC 尽量在高大塑料连接器安装前处理,避免后续热风损伤周边元件。
完成贴片与通孔焊接
对于初次制作的双层样板,建议先选一块没有极性要求的 0603 电阻练习,确认焊料能够均匀润湿焊盘与端头,再开始装配有方向的器件。
焊接 0603 电阻和电容
- 在第一个焊盘上加少量焊锡。
- 用镊子夹住元件,将一端贴近预上锡焊盘。
- 重新加热该焊盘,让元件端头落到正确位置并固定。
- 焊接另一端,再按需要补焊第一端,保证两端焊点均匀。
- 放大检查元件没有立碑、偏移或端头悬空。
正确的 0603 焊点应有可见的端头润湿,元件放置基本居中,焊料不过量覆盖元件本体。不要用烙铁头长时间按压陶瓷电容,以免产生机械或热应力损伤。
焊接 SOIC-8 芯片
- 将芯片 Pin 1 标记与 PCB 一号焊盘对齐。
- 在对角位置各固定一个引脚,检查芯片是否居中。
- 在剩余引脚处加适量助焊剂,逐脚焊接或使用拖焊法。
- 检查相邻引脚之间是否有焊锡桥接,必要时使用吸锡带返修。
焊完后应能清楚辨认 8 个引脚与各自焊盘的连接情况。引脚间距较小的芯片,不应仅凭肉眼判断是否连锡。
焊接通孔排针
- 将排针插入对应通孔,确认 Pin 1 与接口朝向。
- 用夹具保持排针与 PCB 垂直,先焊一个固定引脚。
- 检查位置没有倾斜后,焊接其余引脚。
- 观察焊料是否充分润湿引脚和焊盘,避免出现球状堆锡。
对于双面镀通孔板,焊料需要形成可靠的引脚与孔壁连接,但不能单凭焊料是否从另一面露出就判定整个孔内填充合格。通孔焊点的验收应结合适用的装配标准和实际工艺要求。
放大检查四类典型焊接缺陷
全部器件装配完成后,先进行目视和放大检查,不要立即连接电源。检查时采用从左到右、从上到下的固定顺序,逐个核对 BOM 位号。
| 缺陷 | 放大观察现象 | 处理方法 |
|---|---|---|
| 虚焊或润湿不良 | 焊料未有效润湿引脚或焊盘,可能出现明显间隙 | 清洁、补助焊剂并重新焊接 |
| 连锡 | 相邻且本应隔离的焊盘被焊料连接 | 加助焊剂,用吸锡带去除多余焊料 |
| 器件偏移 | 端头未正确覆盖焊盘,或 IC 引脚错位 | 重新定位并检查所有端点 |
| 极性错误 | 二极管、LED 或 IC 朝向与焊盘定义不一致 | 拆下后按数据手册重新安装 |
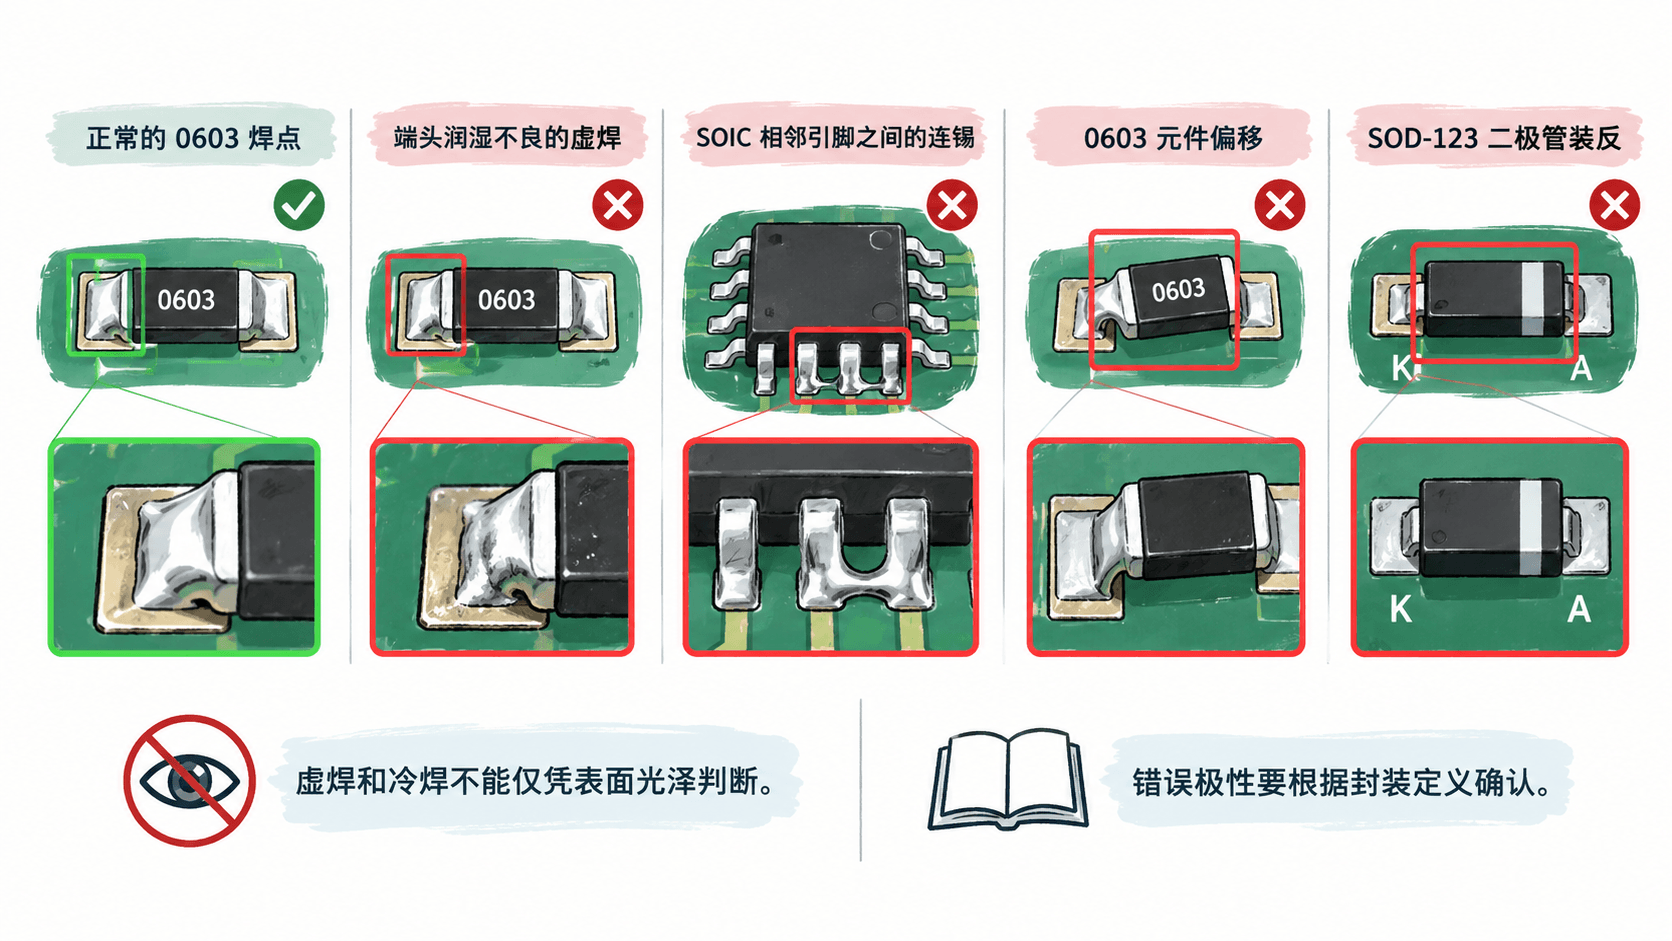
需要注意,焊点表面光亮不等于一定合格,表面偏哑光也不必然是虚焊,尤其无铅焊料的外观可能不同。更可靠的判断依据是润湿形态、端点连接、器件位置和必要的电气测量。
对于已发生焊盘翘起、铜箔脱落或器件封装开裂的部位,不能简单补锡后视为修复完成。这些问题需要单独评估焊盘连接、器件损伤和返修可行性。
返修后完成装配验收
假设 U1 的第 3、4 脚出现连锡,按以下顺序返修:
- 确保 PCB 未连接任何电源,等待焊点冷却到可安全操作的温度。
- 在连锡位置添加少量助焊剂。
- 使用适当宽度的吸锡带和烙铁短时间接触焊料,吸走多余焊锡。
- 移开工具并检查引脚是否仍与各自焊盘可靠连接。
- 待 PCB 充分冷却且无残留液体后,用万用表确认两条本应隔离的网络没有意外短接。
建议把首板装配验收拆成以下记录:
| 验收项目 | 合格条件 |
|---|---|
| BOM 完整性 | 应装器件位号全部核对,缺件有记录 |
| 极性与方向 | LED、二极管、IC 和连接器均符合封装定义 |
| 焊点外观 | 无可见连锡、明显偏移、端头悬空和焊盘损伤 |
| 电源短路检查 | 未上电状态下,电源与地之间无设计外短路 |
| 关键网络检查 | 依据原理图确认必要连通关系与隔离关系 |
| 返修记录 | 已记录缺陷位号、处理方式和复检结果 |
例如在装配记录中写明:U1 第 3、4 脚连锡,吸锡返修一次;放大复检通过;断电检查显示两网络无意外短接。若某项检查不通过,应保留问题状态,不要直接标记整板合格。
对于有输入保护二极管、大容量电容、低阻抗电源路径或并联芯片的电路,电源与地之间的静态阻值可能并不直观。应依据设计预期判断,且断电电阻测量不能证明接入电源后一定安全。
首板进入上电阶段前,还应另行核对电源输入极性、额定电压和限流设置。本次装配工作的完成标准是:器件位置正确、焊接缺陷已经处理、必要的断电电气检查通过,并且全部异常都有可追溯记录。