
PCB 与硬件设计 / 系统课时
核对板厂交付包及工艺说明
核对板厂交付包及工艺说明
PCB 设计完成后,还需要确认交给板厂的文件能否准确表达制造要求。本篇以一块双层控制板为例,整理 Gerber、钻孔文件、BOM、贴装资料与工艺参数,建立一份可执行的投板检查清单,避免因文件缺失、版本混用或工艺说明不明确造成返工。
学习目标
- 区分裸板制造文件与元器件采购、贴装文件,明确各自用途。
- 核对 Gerber、钻孔数据及板框尺寸,发现常见文件遗漏和层别错误。
- 编写包含板厚、铜厚、表面处理和验收要求的工艺说明。
先分清 PCB 制造包与 PCBA 贴装包
PCB 制造厂负责制作没有焊接元器件的裸板,通常需要 Gerber、钻孔文件和工艺说明。PCBA 贴装厂负责采购、贴装和焊接元器件,还需要 BOM、坐标文件以及装配参考资料。
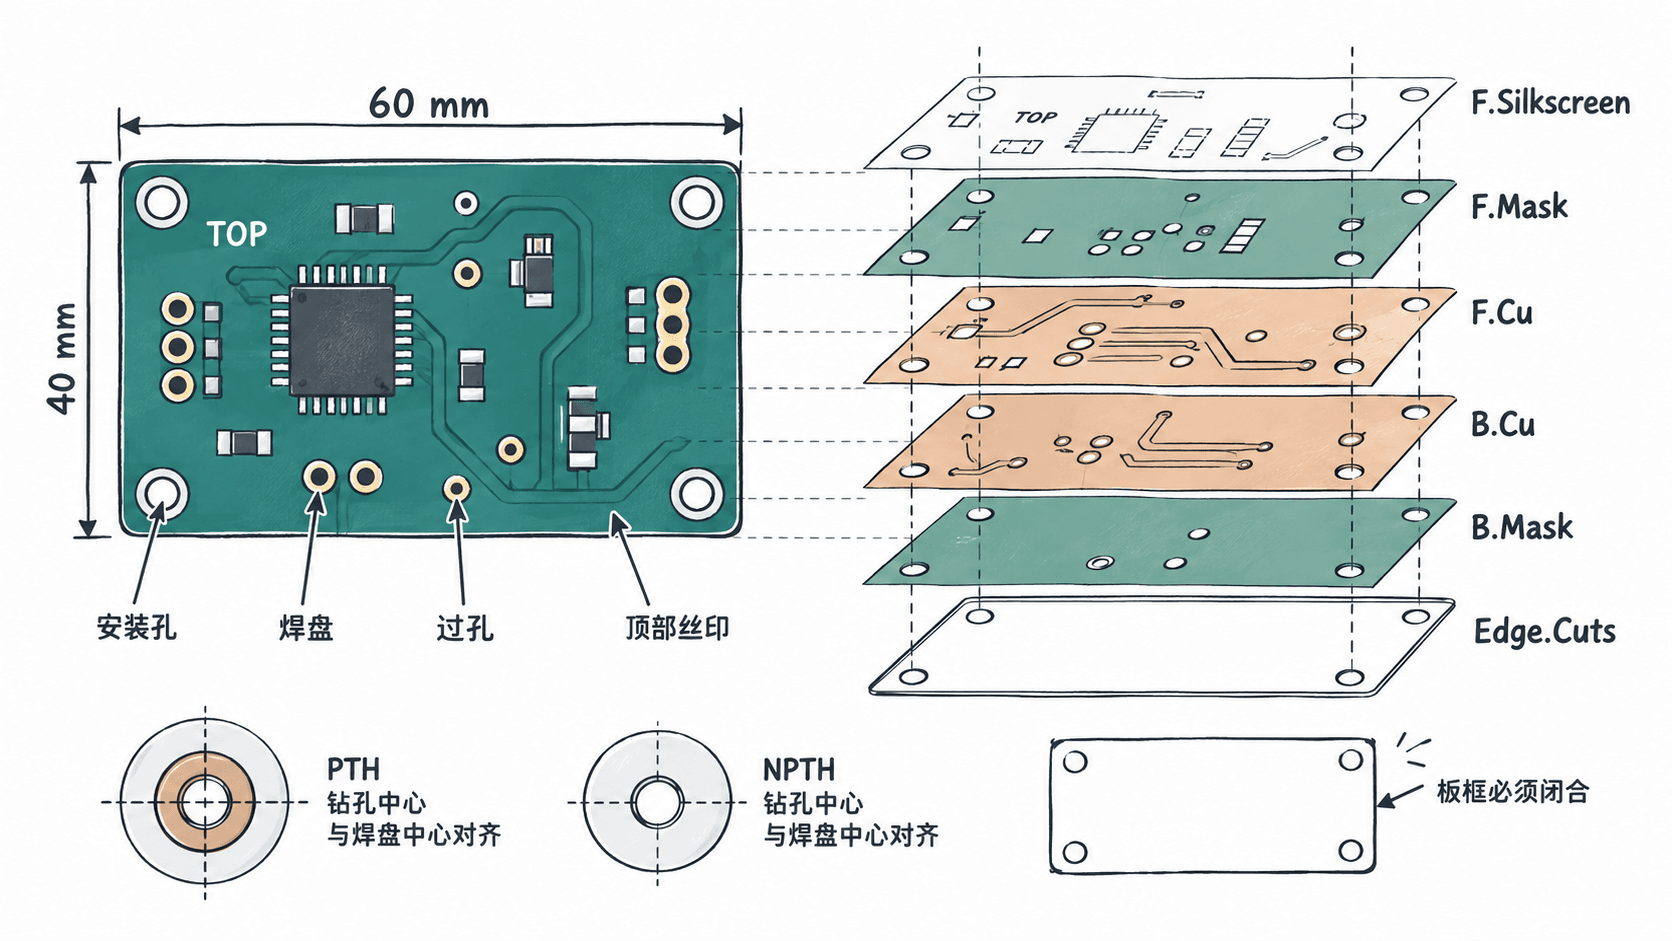
以下以一块 60 mm × 40 mm 的双层 FR-4 控制板为例,包含 28 个元器件、2 个安装孔、顶部 SMT 元件和少量通孔连接器。
| 文件或资料 | 裸板制造 | SMT 贴装 | 核对重点 |
|---|---|---|---|
| Gerber 铜层、阻焊层、丝印层、外形层 | 必需 | 通常供参考 | 层别、尺寸、板框 |
| NC Drill 钻孔文件 | 必需 | 通常供参考 | 孔径、孔位、金属化属性 |
| PCB 工艺说明 | 必需 | 按需参考 | 板厚、铜厚、表面处理 |
| BOM 物料清单 | 不需要 | 必需 | 位号、型号、数量、封装 |
| Pick and Place 坐标文件 | 不需要 | SMT 通常必需 | 坐标、角度、面别 |
| 装配图和极性说明 | 不需要 | 建议提供 | Pin 1、极性、禁贴位置 |
检查 Gerber 与钻孔文件是否齐全
对于标准双层板,建议使用 Gerber RS-274X 或与板厂约定的 Gerber X2,并同时导出 Excellon 钻孔文件。下面采用常见的文件后缀说明交付内容,具体名称可能随 EDA 软件和导出预设不同而变化。
| 示例文件 | 内容 | 核对要求 |
|---|---|---|
| control-F_Cu.gbr | 顶层铜箔 | 焊盘、走线、铺铜完整 |
| control-B_Cu.gbr | 底层铜箔 | 与顶层对齐,无缺失铜区 |
| control-F_Mask.gbr | 顶层阻焊开窗 | 焊盘正确露铜 |
| control-B_Mask.gbr | 底层阻焊开窗 | 过孔盖油策略符合设计 |
| control-F_Silkscreen.gbr | 顶层丝印 | 位号和极性标识清晰 |
| control-B_Silkscreen.gbr | 底层丝印 | 有内容时提供,无内容可省略 |
| control-Edge_Cuts.gbr | 外形及铣槽 | 外轮廓闭合,槽孔定义明确 |
| control-PTH.drl | 金属化钻孔 | 过孔和插件孔正确 |
| control-NPTH.drl | 非金属化钻孔 | 安装孔属性正确 |
这里的文件名仅为命名示例,不代表所有 EDA 软件都会采用相同后缀。某些软件把金属化与非金属化钻孔合并导出,必须确认文件内的孔属性能够被板厂正确识别。
用 Gerber 查看器进行叠层核对
以 KiCad 9 的 GerbView 为例,可通过 KiCad 项目管理器打开 Gerber 查看器,也可以从 PCB 编辑器的文件菜单进入制造输出流程。
- 在 PCB 编辑器中选择
文件 → 制造输出 → Gerbers,选中实际使用的铜层、阻焊层、丝印层和Edge.Cuts,输出 Gerber。 - 通过
文件 → 制造输出 → 钻孔文件导出 Excellon 钻孔数据,并核对钻孔原点设置与 Gerber 一致。 - 在 GerbView 中加载全部 Gerber 与钻孔文件,观察铜层、阻焊开窗和孔中心是否对齐。
- 单独显示板框,确认外轮廓为 60 mm × 40 mm,内部铣槽和异形边没有遗漏。
- 分别隐藏顶层、底层,检查安装孔、插件孔、过孔是否出现在预期位置。
明确板材与加工工艺参数
板厂不能仅凭 Gerber 推断全部制造要求。对于普通双层控制板,可以先采用板厂支持的标准工艺,再根据实际电流、结构装配和环境要求调整。
以下是一份可以提交询价和生产确认的示例规格,具体能力与公差以所选板厂的工艺说明为准。
| 工艺项目 | 示例要求 | 检查或确认事项 |
|---|---|---|
| 板材 | FR-4 | 如有耐热或阻燃等级要求需明确 |
| 层数 | 2 层 | 顶层、底层铜箔 |
| 成品板厚 | 1.6 mm | 示例公差 ±0.15 mm,须经板厂确认 |
| 成品外形 | 60 mm × 40 mm | 示例外形公差 ±0.2 mm,须经板厂确认 |
| 外层成品铜厚 | 约 35 μm | 约 1 oz/ft²,明确要求的是成品铜厚 |
| 阻焊 | 绿色,双面 | 常规绿油,按阻焊文件开窗 |
| 丝印 | 白色,顶层 | 不要求底层丝印 |
| 表面处理 | 无铅 HASL | 若有细间距或平整度要求可改 ENIG |
| 最小线宽/线距 | 0.20 mm / 0.20 mm | 不小于设计规则约束 |
| 最小机械钻孔 | 0.30 mm | 以板厂可制造能力为准 |
| 安装孔 | 2 × Ø3.2 mm,NPTH | 不允许孔壁金属化 |
| 电测 | 100% 开短路电测 | 向板厂确认包含在报价中 |
| 交付方式 | 单片,不拼板 | 若需拼板须另行确认工艺边 |
35 μm 约等于 1 oz/ft² 铜箔的名义厚度,但成品铜厚与基铜厚并不完全等价。若要求成品铜厚,必须在工艺说明中写清,避免板厂按默认基铜规格理解。
表面处理应该怎样选择
对于较大间距的普通插件和 SMT 焊盘,无铅 HASL 通常成本较低,但表面平整度不如 ENIG。若板上包含 0.5 mm 引脚间距的 QFN 或需要平整焊盘,可以优先向板厂询价 ENIG,并确认金层、镍层规格及装配要求。
如果 PCB 要插入卡槽或使用板边连接器,还应单独注明倒角、金手指电镀及耐磨要求,不应默认普通 ENIG 就满足插拔寿命需求。
核对 BOM 与贴装坐标的一致性
如果交付包包含 PCBA 贴装资料,应核对 BOM、坐标和 PCB 设计的位号。以 28 个器件的控制板为例,假设其中 24 个为 SMT 器件、4 个为通孔器件,贴装坐标表应覆盖需要机器贴装的 24 个器件,通孔器件应在装配说明中标明后焊方式。
重点检查以下内容:
- BOM 的
Reference对应 PCB 实际位号,例如R1、C3、U2。 - 数量按位号逐一计算,不能把
R1,R2,R3误写为数量 1。 - 关键器件填写完整制造商料号,避免仅使用 10 kΩ、0603 这样的模糊描述。
- 坐标单位统一为 mm,确认坐标原点、顶底面及旋转方向符合贴装厂要求。
- 对二极管、LED、电解电容、IC 的 Pin 1 和极性方向,核对装配图、丝印与贴装厂方向定义。
- DNP(不贴装)器件在 BOM 中清楚标注,并与坐标表的处理规则保持一致。
例如 BOM 中 U2 使用 QFN-32 封装,贴装坐标也包含 U2,但旋转角度为 90°,并不能直接判定为错误。不同 EDA 导出方式和贴片机元件库可能采用不同的零度方向,必须结合 Pin 1 标记和封装方向确认。
打包交付并执行最终验收
建议把设计冻结版本作为交付基准,例如 controlboard-rev-a,不要把多个修订版的 Gerber、BOM 和坐标文件混在同一个压缩包中。
可以按以下方式组织交付目录,目录只是文件管理约定,不属于必须由板厂识别的固定格式。
| 目录或文件 | 应包含的内容 |
|---|---|
fabrication/ |
Gerber、PTH/NPTH 钻孔文件 |
assembly/ |
BOM、Pick and Place、装配图,仅 PCBA 使用 |
fabrication-notes.pdf |
板材、板厚、铜厚、表面处理、公差等要求 |
README.txt |
板名、修订版、数量、文件用途及特殊说明 |
对于只制作裸板的订单,可以不提供 assembly/。若板厂要求压缩包根目录直接包含 Gerber 和钻孔文件,应按其上传规则调整目录结构,而不是坚持自定义分层。
投板前最后检查
- 从最终交付压缩包重新解压文件,而不是检查工程目录里的旧版本。
- 使用 Gerber 查看器重新加载压缩包中的实际制造文件,确认外形、层数和孔位。
- 将成品尺寸与订单页面核对,确认本例是 60 mm × 40 mm,而不是默认输入的其他尺寸。
- 核对板厚 1.6 mm、铜厚约 35 μm、绿色阻焊、白色丝印与无铅 HASL 是否已填写到订单。
- 若有 NPTH 安装孔、异形槽、沉孔或阻抗要求,确保加工说明与图纸明确对应。
- 若包含 PCBA,逐项对照 BOM、坐标、装配图及 DNP 清单,检查贴装数量与方向。
- 检查压缩包中不存在旧修订版文件或可能被误识别为制造层的备份文件。
最终还应查看板厂生成的生产预览或工程确认图。如果预览的板框、钻孔、阻焊开窗或丝印方向与本地核对结果不一致,应先暂停生产确认,要求板厂明确差异原因并重新核对。
一份可以直接投板的资料,应同时满足三个条件:制造文件与设计一致,工艺参数表达明确,文件修订版与订单一致。文件齐全只是起点,经过独立预览和工艺确认,才能降低实际生产中的沟通与返工风险。