
PCB 与硬件设计 / 系统课时
验收裸板外形和关键孔位
验收裸板外形和关键孔位
收到 PCB 厂寄来的裸板后,先不要急着焊接元件。本篇以一块 80 mm × 50 mm 的双层板为例,建立外形、板厚、安装孔、焊盘、阻焊和丝印的入厂检查流程,帮助你在装配前识别制造缺陷,避免把不合格的板子带入后续焊接和上电测试。
学习目标
- 使用卡尺、通止规或钻针和放大工具检查裸板的关键尺寸与外观。
- 区分制造公差、设计要求和明显的不良现象。
- 建立抽检、记录、隔离和异常反馈的验收方法。
准备验收依据和工具
验收应以实际下单的制造资料为准,包括 Gerber、Excellon 钻孔文件、板框尺寸图、制造说明和板厂确认的工艺公差。不能直接用 CAD 标称尺寸判定所有偏差,更不能把通用经验值当成板厂承诺。
准备以下工具:
| 工具 | 用途 | 使用要求 |
|---|---|---|
| 数显卡尺 | 测量外形、板厚及部分孔径 | 建议分辨率 0.01 mm,使用前校零 |
| 塞规或针规 | 检查安装孔通孔尺寸 | 使用已知直径的合格量规,不强行插入 |
| 5~10 倍放大镜 | 观察焊盘、阻焊桥、孔壁及丝印 | 配合侧光,必要时提高倍率 |
| 平整玻璃板或检测平台 | 观察明显翘曲 | 先确认平台清洁、无凸起 |
| 裸板 Gerber 查看器 | 对照设计层和实物 | 核对板框、孔位、阻焊层与丝印层 |
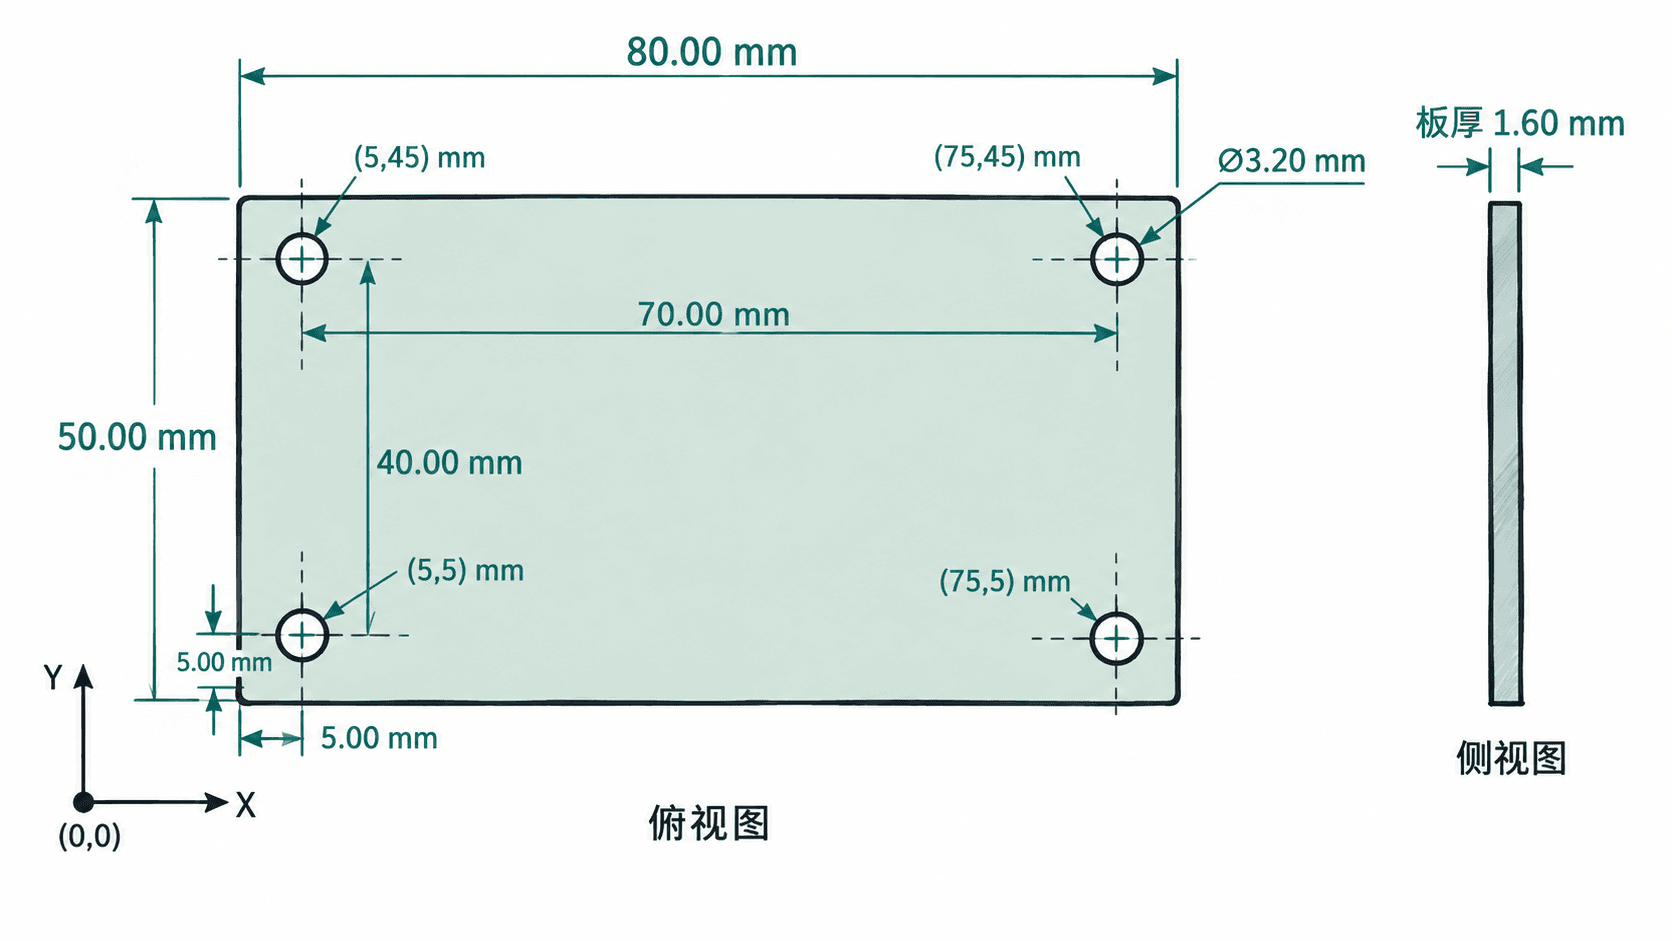
以下为教学用验收实例,并非行业统一公差:成品外形 80.00 mm × 50.00 mm,允许偏差 ±0.20 mm;成品板厚 1.60 mm,允许范围 1.45~1.75 mm;四个成品安装孔直径 3.20 ±0.10 mm。实际项目必须优先采用机械装配图及供应商确认的公差。
测量外形、板厚与安装孔
先在实物上找出定位基准,再测量尺寸。如果只核对孔径,不核对孔中心位置,仍可能出现螺丝能穿过孔、整板却装不进外壳的问题。
按以下顺序检查:
- 检查板边是否完整,有无崩边、缺角、明显毛刺和残留连接筋。使用卡尺分别测量长边与短边,异形板需依据机械图检查关键轮廓。
- 在远离焊盘、凸起铜皮和残留毛刺的位置测量板厚。选择四角附近与中心等多个测点,避免仅凭一处测量下结论。
- 核对安装孔数量、形状、是否需要沉孔以及孔壁是否要求金属化。安装孔若设计为 NPTH 非金属化孔,不应误判为漏镀。
- 使用塞规或针规检查成品孔径,确认螺钉或定位柱能够配合。注意卡尺内测爪测量小孔的精度有限,不宜作为精密孔径的唯一依据。
- 按图纸测量孔中心间距及孔位。普通卡尺可辅助测量,若孔位公差较严,应使用检具、影像测量仪或三坐标测量设备。
假设图纸要求两安装孔中心距为 70.00 ±0.15 mm,实测为 70.12 mm,则偏差为 +0.12 mm,在允许范围内;如果测得 70.23 mm,则超差 0.08 mm,应隔离并复核测量,而不是直接扩孔装配。
对于四孔安装的板子,建议先用与真实机壳一致的定位治具试装。试装时不应需要强行弯曲板材或挤压定位柱;孔中心偏移造成的装配应力可能导致后续焊点开裂。
检查焊盘、孔壁和阻焊
机械尺寸合格后,使用放大镜观察正反两面。以设计文件中的铜层、钻孔层和阻焊开窗为依据,重点检查细间距焊盘、过孔、连接器焊盘和大面积铜皮边缘。
| 检查对象 | 可接受的典型表现 | 需要复核或判退的表现 |
|---|---|---|
| 表面处理焊盘 | 颜色和覆盖均匀,无明显污染 | 露铜、氧化、划伤露底、明显缺镀或污染 |
| 相邻焊盘 | 应分离的焊盘之间无金属连桥 | 设计要求绝缘的位置出现铜桥或镀层连桥 |
| 金属化孔 | 孔内无遮挡,孔壁表面连续 | 堵孔、可见严重镀层缺失或孔壁损伤 |
| 非金属化孔 | 孔内干净,符合设计孔径 | 毛刺、异物或不应存在的金属化影响装配 |
| 阻焊层 | 开窗位置与设计基本一致 | 阻焊覆盖可焊区域、严重错位或明显剥落 |
| 板边铜皮 | 铜与板边间距符合设计及工艺要求 | 非设计要求的铜皮外露或板边短路风险 |
阻焊桥是两块相邻焊盘之间保留的阻焊油墨。对于细间距封装,应确认设计和板厂工艺是否允许形成阻焊桥;若制造资料本来就没有要求保留,不能仅凭肉眼看不到绿色隔离带就判为不合格。
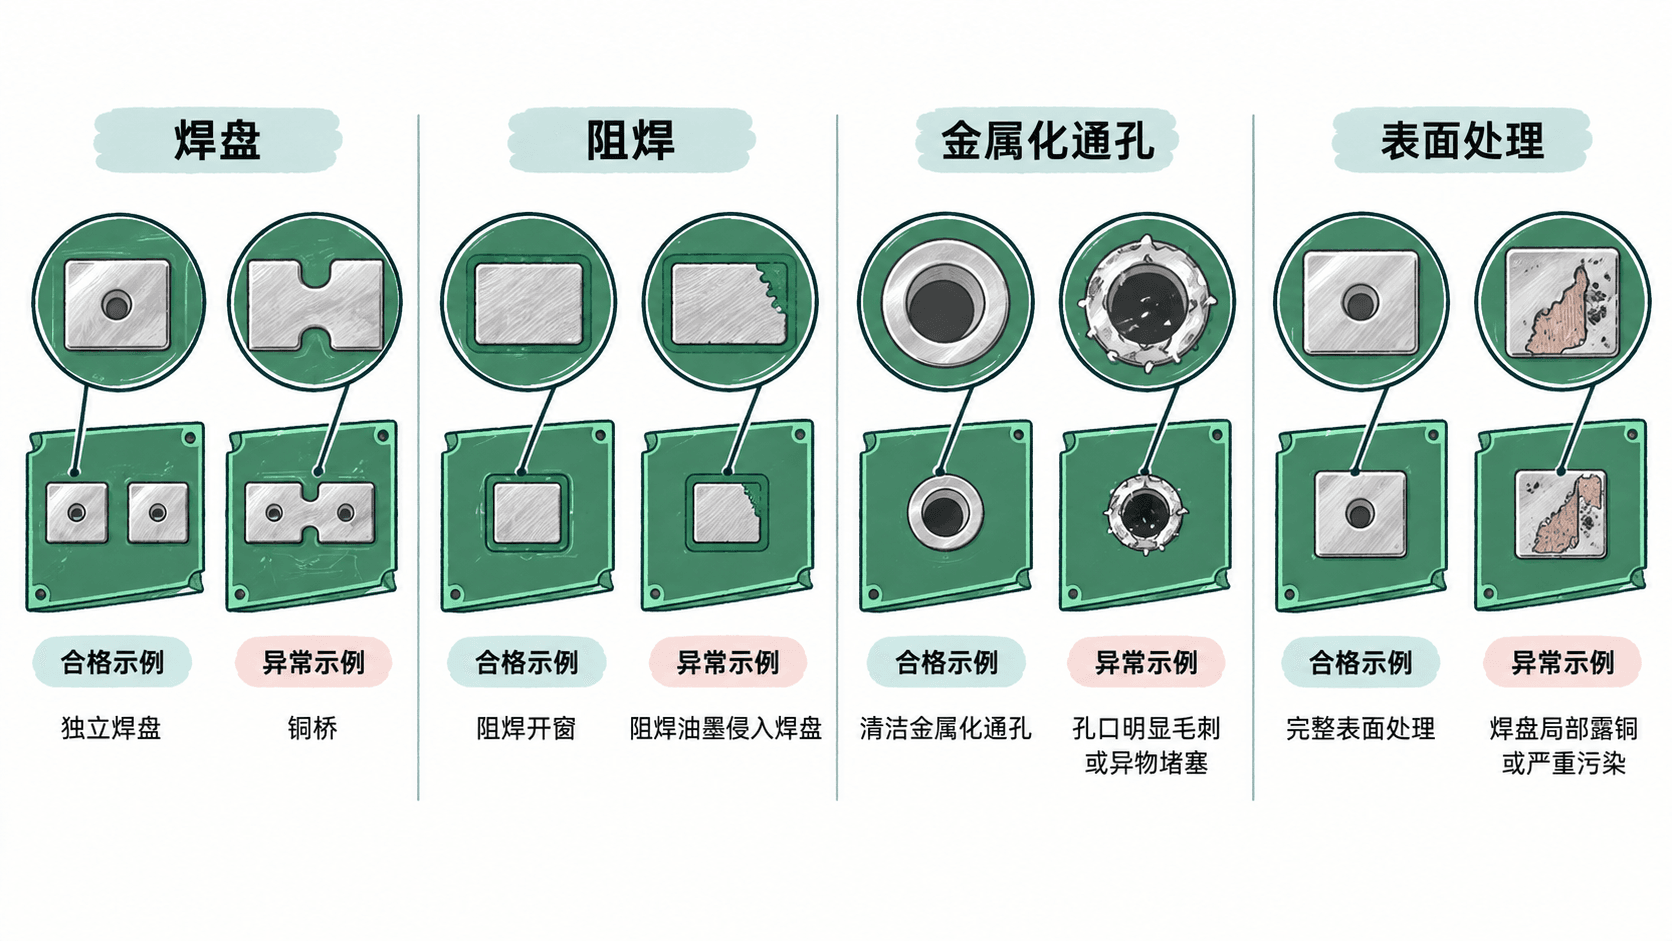
外观检查不能代替电气测试。即使肉眼看不到短路或断线,也不能由此断言网络全部导通;必要时应要求板厂提供开短路电测记录,或结合网表使用专用测试治具复测。
检查丝印和板面完整性
丝印影响后续装配和维修,重点不是字体是否漂亮,而是关键识别信息能否正确指导焊接。核对接口方向、元件位号、极性符号、第一引脚标记和 PCB 版本号。
对于首板,可以按以下清单逐项检查:
- 电解电容、二极管、LED 的极性或方向标记与设计一致;标记本身不能代替元件数据手册的封装核对。
- 连接器的 1 脚标识清晰,正反面观察不会误认。
- 丝印没有压到必须焊接的焊盘上,关键位号未被裁切或遮盖。
- PCB 版本号、板号与本次生产资料匹配,避免将旧版板混入新批次。
- 板面无明显分层、鼓包、起泡、深划伤和残留异物。
将板放在干净的平面上观察翘曲,可用于初步筛查,但不能凭四角是否贴合就完成标准化翘曲率检测。若板厂采用 IPC-A-600 或客户专用验收规范,应按照约定等级、测量方法和适用限制判定。
记录结果并处理不合格板
首板建议全部进行关键机械尺寸和外观检查;批量生产则根据合同、风险等级及抽样方案确定检验数量。首批数量较少时,全检安装孔、接口位置及关键焊盘更容易及时发现系统性错误。
下面是一份 5 块首板的示例记录,数值为模拟测量数据,判定依据采用前述教学公差。
| 板号 | 长度 mm | 宽度 mm | 厚度 mm | 安装孔与外观 | 结论 |
|---|---|---|---|---|---|
| A01 | 80.05 | 49.96 | 1.61 | 正常 | 通过 |
| A02 | 79.92 | 50.08 | 1.58 | 正常 | 通过 |
| A03 | 80.24 | 50.02 | 1.60 | 正常 | 隔离复测 |
| A04 | 80.01 | 49.98 | 1.62 | 孔口明显毛刺 | 隔离复核 |
| A05 | 79.98 | 50.04 | 1.59 | 正常 | 通过 |
A03 长度超过 80.20 mm 上限,需校验卡尺、清理板边并再次测量,确认仍超差后联系供应商。A04 则需要判断毛刺是否影响装配和孔径,不能仅依据长度、宽度合格就放行。
异常处理按顺序执行:
- 为缺陷板贴上唯一编号,避免与合格板混放。
- 拍摄整板正反面、带刻度的尺寸照片和缺陷局部照片。
- 记录设计要求、测量值、测量工具、数量、缺陷位置及批次。
- 对照生产文件判断是设计资料错误、工艺偏差还是运输损伤。
- 与板厂确认返工、重制、让步接收或报废,并保留处理记录。
最终交付物是一份可追溯的裸板验收记录,以及清楚标识的合格板和隔离板。只有机械尺寸、焊盘与板面质量满足本项目验收条件的裸板,才进入元件装配环节。