
PCB 与硬件设计 / 系统课时
输出可采购 BOM 与替代料信息
输出可采购 BOM 与替代料信息
完成 PCB 布线并不意味着工厂已经知道该买哪些元件。本篇以一块双层控制板为例,从原理图导出 BOM,整理制造商料号、数量、封装与采购信息,并建立替代料审核规则。完成后,你将得到一份采购人员能下单、贴片厂能核对、工程师能追溯的物料清单。
学习目标
- 从原理图导出 BOM,核对位号、数量、规格及制造商料号。
- 区分制造商料号与供应商料号,整理可交付采购和贴片厂的字段。
- 为关键元件建立电气、封装、引脚及验证要求明确的替代料记录。
从原理图生成原始 BOM
BOM(Bill of Materials)是物料清单。对于一块需要工厂采购和贴装的 PCB,至少要回答三个问题:买什么、买多少、装在哪里。
以 KiCad 9.0 为例,在原理图编辑器中完成以下操作:
- 打开原理图,执行工具栏中的注释原理图操作,确保每个器件都有唯一位号,例如 R1、R2、C1、U1。
- 检查符号属性中的 Value、Footprint,以及自行维护的 Manufacturer、MPN 等采购字段。自定义字段名属于项目约定,不是 KiCad 自动保证存在的标准字段。
- 在原理图编辑器中执行 Tools → Generate BOM,选择 CSV 输出方式或项目已经配置好的 BOM 导出器。不同版本、导出器支持的字段和分组规则可能不同。
- 使用电子表格软件打开 CSV,按位号和制造商料号核对分组结果,并另存为可编辑的 XLSX 工作表。
假设一块控制板使用 4 个 10 kΩ 电阻、2 个 100 nF 电容、1 个主控芯片和 1 个连接器,原始 BOM 可以整理成以下形式:
| 位号 | 数量 | 规格 | PCB 封装 |
|---|---|---|---|
| R1,R2,R3,R4 | 4 | 10 kΩ,1%,0.1 W | R_0603_1608Metric |
| C1,C2 | 2 | 100 nF,X7R,16 V | C_0603_1608Metric |
| U1 | 1 | STM32F103C8T6 | LQFP-48,7×7 mm,0.5 mm 间距 |
| J1 | 1 | 1×4 排针,2.54 mm 间距 | THT,1×4,2.54 mm |
这里的器件仅为教学样例,并不代表已经确定了可采购型号。相同阻值或容值可能对应多个尺寸、功率、介质和包装版本,因此下一步必须落实到具体料号。
一个常见错误是把 R1、R2、R3、R4 拆成四条独立采购记录,却没有合并数量。正确做法是按相同的制造商料号及装配属性分组,同时保留全部位号,确保采购数量和贴装位置能够互相核对。
整理工厂真正需要的采购字段
可采购 BOM 应当在设计属性和供应链信息之间建立明确对应。推荐至少包含以下字段:
| 字段 | 示例或填写规则 |
|---|---|
| Designators | R1,R2,R3,R4 |
| Quantity | 4,单板实际装配数量 |
| Value / Description | 10 kΩ,±1%,0.1 W |
| Manufacturer | 制造商官方名称 |
| MPN | 制造商完整订货料号 |
| Footprint | R_0603_1608Metric |
| Supplier / SKU | 供应商名称及其商品编号 |
| DNP | 是否不装配,Yes/No |
| Approved Alternate | 已批准的替代料 MPN,未批准则留空 |
MPN(Manufacturer Part Number)是制造商料号,Supplier SKU 是供应商自己的商品编码。两者不能混用:同一 MPN 可以在多家供应商采购,而同一器件的卷带、托盘或散装包装也可能有不同订货编码。
整理时执行三个检查:
- 到制造商官网或官方数据手册核对完整 MPN、器件参数、封装图和订货信息;尤其确认后缀是否影响温度等级、包装或产品选项。
- 到实际采购平台核对 SKU、最小订购量、库存、交期及包装形式,并记录核对日期。网页上的库存和价格会变化,不能把一次查询结果视为永久有效。
- 对每个 BOM 分组检查数量、位号及 DNP 状态,确认实际采购数量只统计需要装配的器件。
例如生产 100 块板,每块使用 4 个同型号电阻,理论净需求为 400 个。若按 2% 备料损耗估算,需要向上取整到 408 个;最终采购量还须满足供应商最小包装数量和贴片厂的上机备料要求。损耗率是报价和工艺协商参数,不应机械地对所有芯片使用同一个比例。
为替代料建立可核查的准入条件
替代料不是名称相似就能互换。批准替代必须同时检查电气特性、机械尺寸、引脚定义和实际使用条件,并记录批准人员及依据。
对于前面的 10 kΩ 上拉电阻,可以制定以下示例条件:
| 检查项目 | 替代料最低条件 |
|---|---|
| 标称阻值 | 10 kΩ |
| 阻值精度 | ±1% 或更严格 |
| 额定功率 | 不低于 0.1 W |
| 封装尺寸 | 公制 1608(英制 0603),焊盘兼容 |
| 温度范围 | 覆盖产品实际工作温度 |
| 额定工作电压 | 满足应用电路及降额要求 |
| 装配兼容性 | 支持目标 SMT 工艺及包装要求 |
这组条件适用于示例中的普通上拉用途。若电阻用于高精度采样,还需检查温度系数、长期稳定性及噪声等指标,不能沿用相同的简化审批标准。
对于 100 nF 去耦电容,不仅要比较标称容值,还要检查 X7R 介质、耐压、容差、封装,以及实际直流偏压下的有效电容。即使两款产品都标注 100 nF、16 V,也不保证工作状态下电容保持率完全相同。
对主控芯片和连接器则需要更严格的核对:
- MCU:核对供电范围、存储容量、引脚复用、启动方式、外设能力、封装、温度等级以及固件和烧录流程的兼容性。
- 连接器:核对针数、针距、排布、焊盘形状、定位柱、外壳尺寸、插拔方向及配套端子的兼容性。
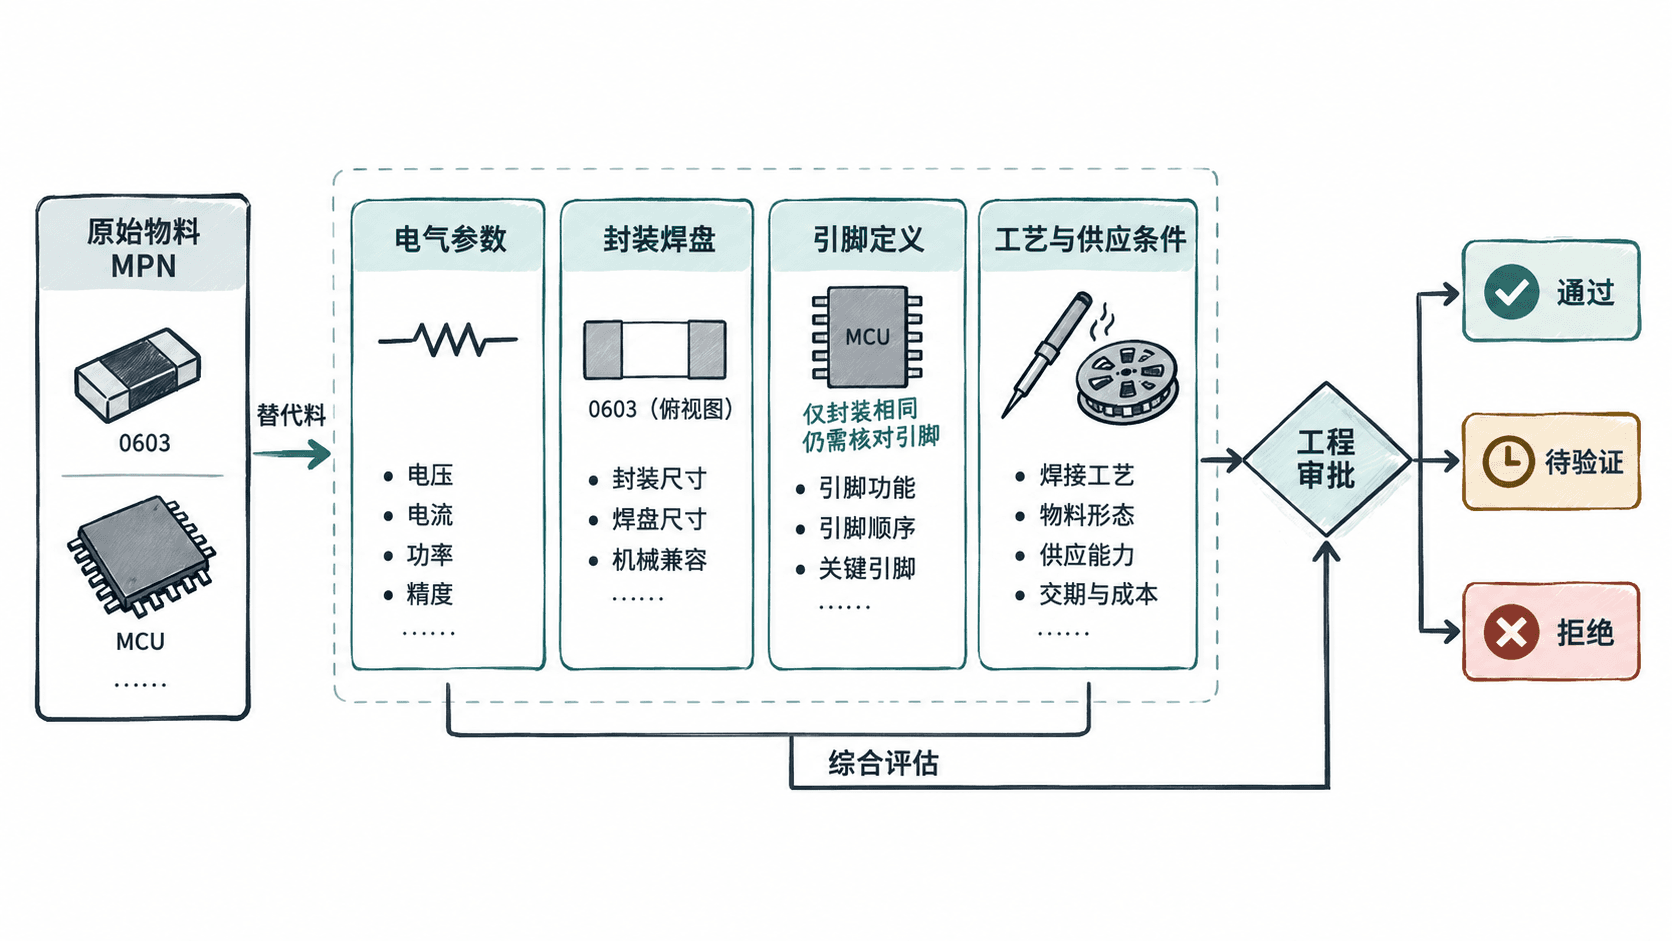
替代料记录应保留原始 MPN、候选 MPN、数据手册版本、逐项检查结果、必要的实物验证、审批人和批准日期。未经审核的候选型号应标记为 Pending,而不是直接写入 Approved Alternate。
核对数量与装配版本
生产 BOM 要与实际装配版本一致。某些 PCB 会预留调试电阻、可选接口或不同功能版本的器件,这些元件即使出现在原理图和 PCB 上,也不一定需要购买或贴装。
假设控制板存在以下差异:
| 位号 | 标准版 | 调试版 | 处理规则 |
|---|---|---|---|
| R10 | DNP | 装配 | 仅调试版计入采购 |
| J2 | DNP | 装配 | 仅调试版计入采购 |
| U1 | 装配 | 装配 | 两个版本均计入 |
DNP(Do Not Populate)表示不装配,不等于在原理图中删除该器件。单板数量应按明确的版本分别统计,不能将标准版和调试版的物料需求混为一个固定数量。
可采用以下核对顺序:
- 从最终发布的原理图导出全部物料和位号。
- 根据装配版本排除 DNP 器件,统计各 MPN 的单板净需求。
- 与 PCB 贴装位置及元件位号核对;注意某些不装配位号仍然保留焊盘。
- 与贴片厂确认物料替代、损耗和包装规则,再生成生产批量采购数量。
对于 100 块标准版和 20 块调试版,若 R10、J2 在每块调试版各装 1 个,则两种器件的净需求均为 20 个,而不是 120 个。实际下单时再分别考虑备料和最小包装数量。
发布 BOM 并执行最终验收
交付前应将 BOM 固定到一个明确的生产版本,例如 CTRL-A_RevA_BOM_v1.0.xlsx。建议同时提供 CSV 供工厂系统导入,并明确表格中的 Approved Alternate 是否允许工厂直接替换,还是必须先取得书面确认。
文件至少包含主 BOM、替代料审批记录和版本说明。正式发布时检查以下项目:
- 所有需要装配的位号均在 BOM 中出现,且不存在重复统计或未定义位号。
- 每条实际采购物料都有完整 MPN、制造商、数量和与 PCB 对应的封装信息。
- 每种器件的料号能够在数据手册中找到,关键规格与原理图和设计要求一致。
- DNP、装配版本、替代料审批状态及生产数量清楚可辨。
- BOM 的 PCB 修订版本与 Gerber、钻孔文件、坐标文件及装配图保持一致。
- 所有未批准替代料被明确禁止自动替换,缺货和停产风险已反馈采购与工程人员。
可以随机抽查三个代表性物料:一个阻容件、一个多引脚芯片和一个连接器。根据 BOM 找到制造商数据手册,再对照 PCB 焊盘、原理图引脚与工厂装配文件。如果任何一项无法对应,先修正 BOM 或设计文件,再重新发布统一版本。
一份达到投板交付标准的 BOM,不仅要算对器件数量,还要能将每条物料追溯到制造商订货型号、PCB 安装位置和替代审批依据。生产前固定版本并完成交叉核对,才能减少错料、缺料和装配返工。