
PCB 与硬件设计 / 系统课时
用 Gerber 查看器验证出图结果
用 Gerber 查看器验证出图结果
PCB 设计完成并导出 Gerber 文件后,不能直接把压缩包交给板厂。本课以 KiCad 9.0 的 GerbView 为例,检查双层板的铜层、阻焊、丝印、钻孔和板框,识别漏层、错位、开窗异常及不完整板框,并整理一份可以交给板厂复核的制造文件包。
学习目标
- 正确加载 Gerber 和 Excellon 钻孔文件,识别各制造层的作用。
- 通过叠层查看发现走线、阻焊开窗、钻孔对位和板框异常。
- 完成投板前检查清单,区分视觉检查与制造规则检查。
准备制造文件并加载查看器
以一块 50 mm × 30 mm 的双层控制板为例,假设使用标准双面焊接工艺,具有顶层和底层铜箔、双面阻焊、双面丝印、非金属化定位孔及完整外形。实际板厂允许的线宽、间距和孔径应以订单工艺能力为准。
KiCad 默认文件命名中,常见制造文件如下:
| 文件后缀 | 制造层 | 检查重点 |
|---|---|---|
.F_Cu.gbr |
顶层铜 | 焊盘、走线、铺铜 |
.B_Cu.gbr |
底层铜 | 底面走线、铺铜 |
.F_Mask.gbr |
顶层阻焊 | 焊盘露铜开窗 |
.B_Mask.gbr |
底层阻焊 | 底面开窗 |
.F_Silkscreen.gbr |
顶层丝印 | 位号、文字、极性标记 |
.B_Silkscreen.gbr |
底层丝印 | 底面文字 |
.Edge_Cuts.gbr |
板框 | 闭合外形、开槽 |
.drl |
Excellon 钻孔 | 孔径、坐标、孔类型 |
文件名前缀由工程名称决定,实际导出时还可能包含单独的镀通孔和非镀通孔文件。KiCad 的 Gerber 输出可在 PCB 编辑器中通过 文件 → 制造输出 → Gerbers (.gbr) 生成,钻孔文件通过同一制造输出菜单中的 钻孔文件 (.drl) 生成。不同版本的菜单翻译可能略有差别。
使用 GerbView 的步骤:
- 在 KiCad 项目管理器中打开 Gerber 查看器 GerbView,或者从系统应用菜单启动 GerbView。
- 选择
File → Open Gerber File(s),加载全部.gbr文件。部分中文界面显示为对应的“文件 → 打开 Gerber 文件”。 - 选择
File → Open Excellon Drill File(s),加载全部.drl文件。不要只加载铜层而遗漏钻孔。 - 在右侧图层管理器中确认每个制造文件都已显示,并根据文件名识别图层。
- 使用缩放适配命令查看完整板面,再放大检查焊盘、过孔、连接器和板边。
叠层检查走线与钻孔对位
先只显示顶层铜、底层铜和钻孔,再逐个切换图层。双层板的顶层和底层铜图形通常应共享同一坐标基准,镀通孔应落在对应的通孔焊盘或过孔铜环内。
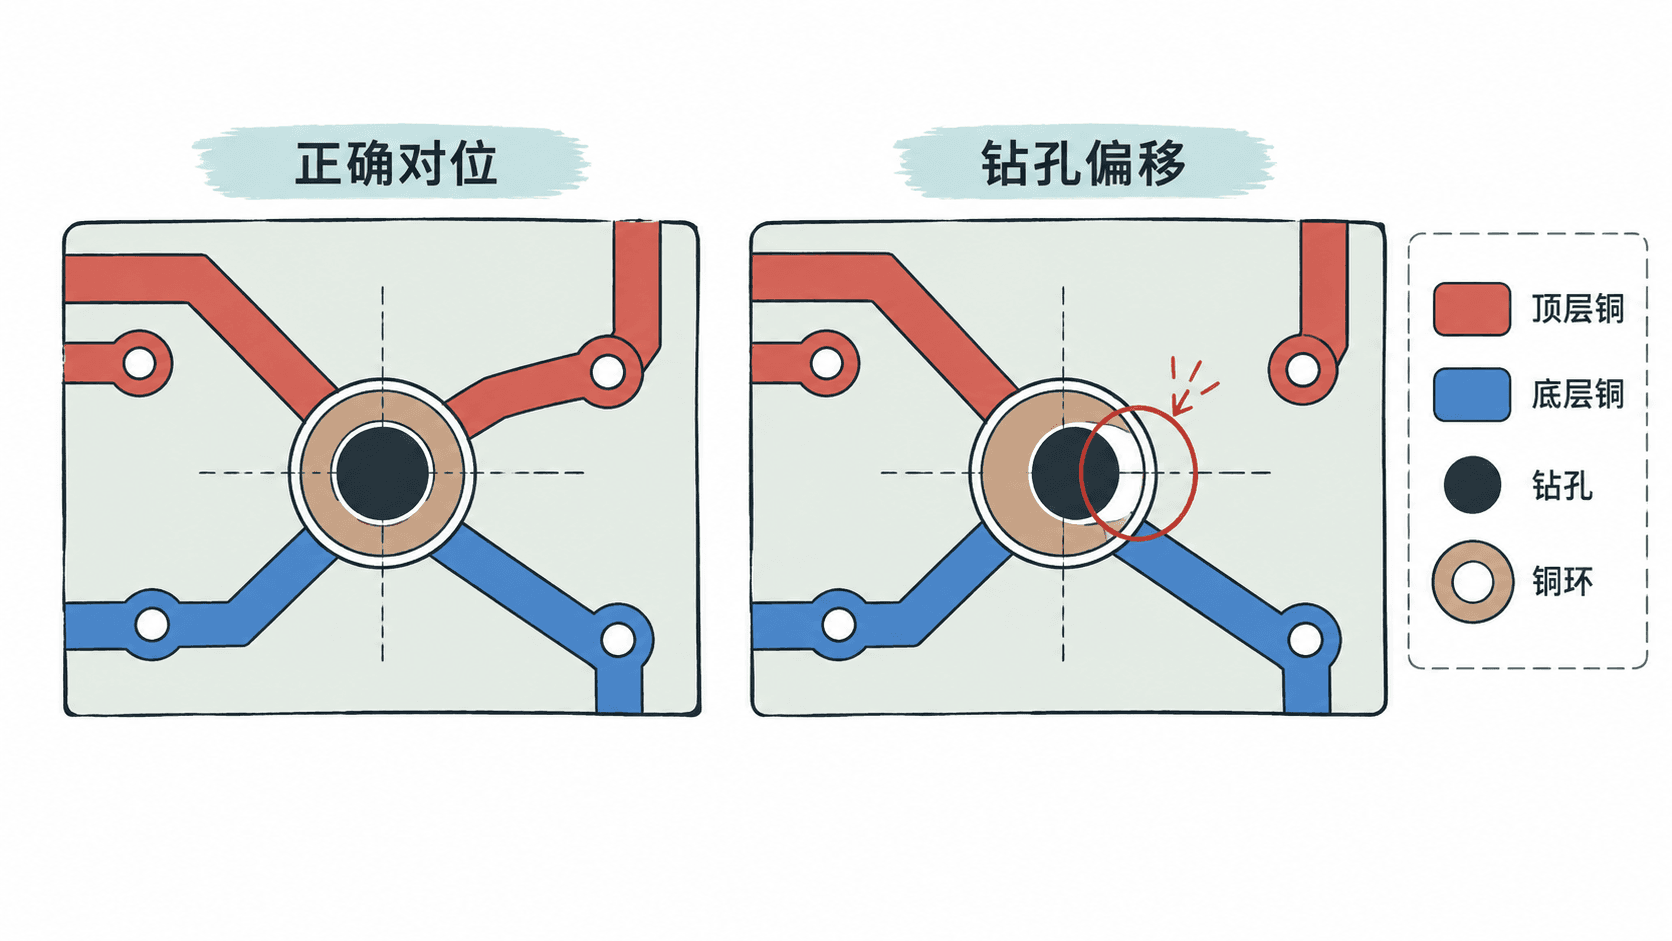
实际检查时,重点观察以下位置:
- 过孔:钻孔位于圆形铜盘内,四周有连续铜环;如果钻孔明显偏向一边,检查制造文件坐标和钻孔导出设置。
- 通孔元件:排针、接线端子等焊盘应与孔位对应,不能出现钻孔落在焊盘外的情况。
- 铜层连接:沿电源输入、稳压器和负载路径检查走线是否完整,确认需要的铺铜区域已经出图。
- 板边距离:放大观察靠近板框的铜线和铺铜,检查是否达到所选板厂的铜到板边最小距离要求。
例如,设计采用 0.60 mm 外径的过孔焊盘和 0.30 mm 成品孔,名义单边铜环宽度为 (0.60 - 0.30) / 2 = 0.15 mm。这只是设计几何值,不能等同于板厂保证的最小成品铜环;钻孔位置公差和实际加工偏差还需要纳入工艺审核。
检查阻焊开窗和丝印覆盖
Gerber 阻焊层表达的是阻焊开口位置,而不是整块板上覆盖的阻焊油墨区域。查看 .F_Mask.gbr 时,显示出的焊盘形状代表该处需要开窗露铜,不能把这些图形直接理解成涂绿油的位置。
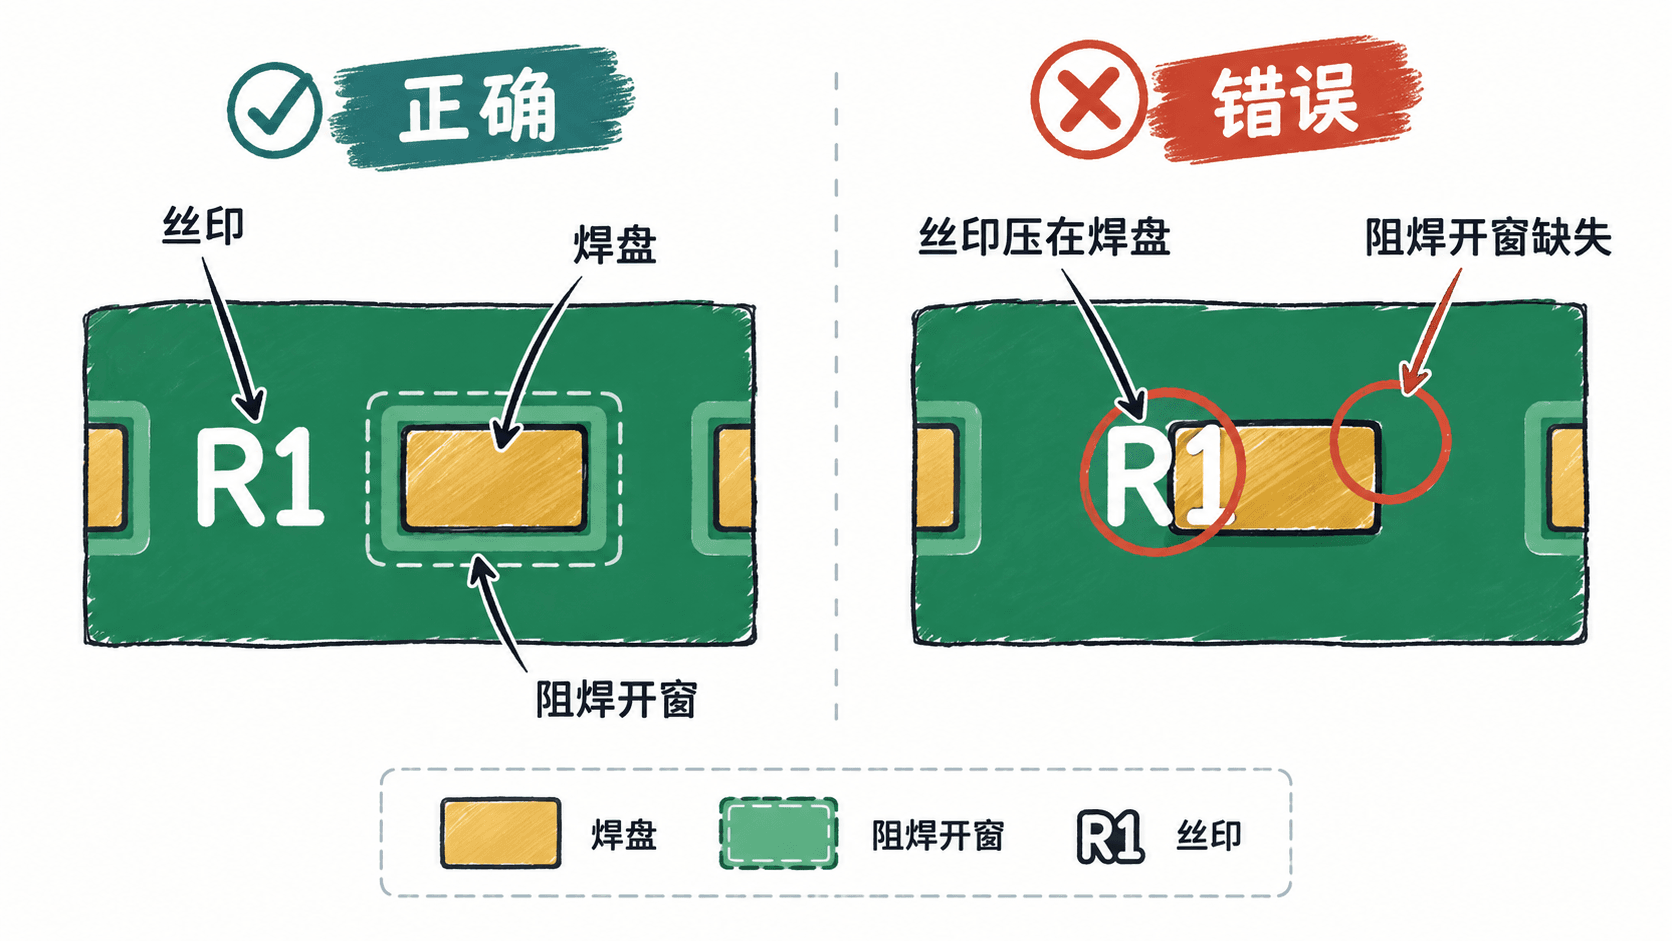
建议按以下顺序检查:
- 单独显示
.F_Mask.gbr,确认所有需要焊接的顶层焊盘均有开窗。 - 同时显示顶层铜和顶层阻焊,检查开窗是否与贴片焊盘、通孔焊盘对应。
- 切换到底层铜和底层阻焊,检查底面需要焊接的焊盘是否露铜。
- 显示顶层丝印与阻焊,确认位号没有压到露铜焊盘上,连接器针脚标识没有被焊盘遮挡。
- 对照原理图和 PCB 编辑器,核对二极管、电解电容、LED、连接器等元件的极性和引脚 1 标记。
假设某个矩形贴片焊盘尺寸为 1.20 mm × 0.80 mm,PCB 中设置四周阻焊扩展 0.05 mm,那么在未被其他规则覆盖时,对应开窗尺寸约为 1.30 mm × 0.90 mm。这个数值可用于理解开窗扩展,但实际是否适合量产,还需要考虑板厂最小阻焊桥宽度。
尤其注意 QFN、细间距 IC 和密集连接器。如果相邻焊盘的阻焊开口合并,不一定代表设计错误;要结合封装间距、扩展量和板厂阻焊桥能力判断,不能凭颜色简单认定合格或不合格。
验证板框闭合与机械加工信息
隐藏所有制造层,只显示 .Edge_Cuts.gbr。对于示例中的 50 mm × 30 mm 矩形 PCB,应看到连续完整的外轮廓,四个角正确连接,没有额外的细碎线段或孤立图形。
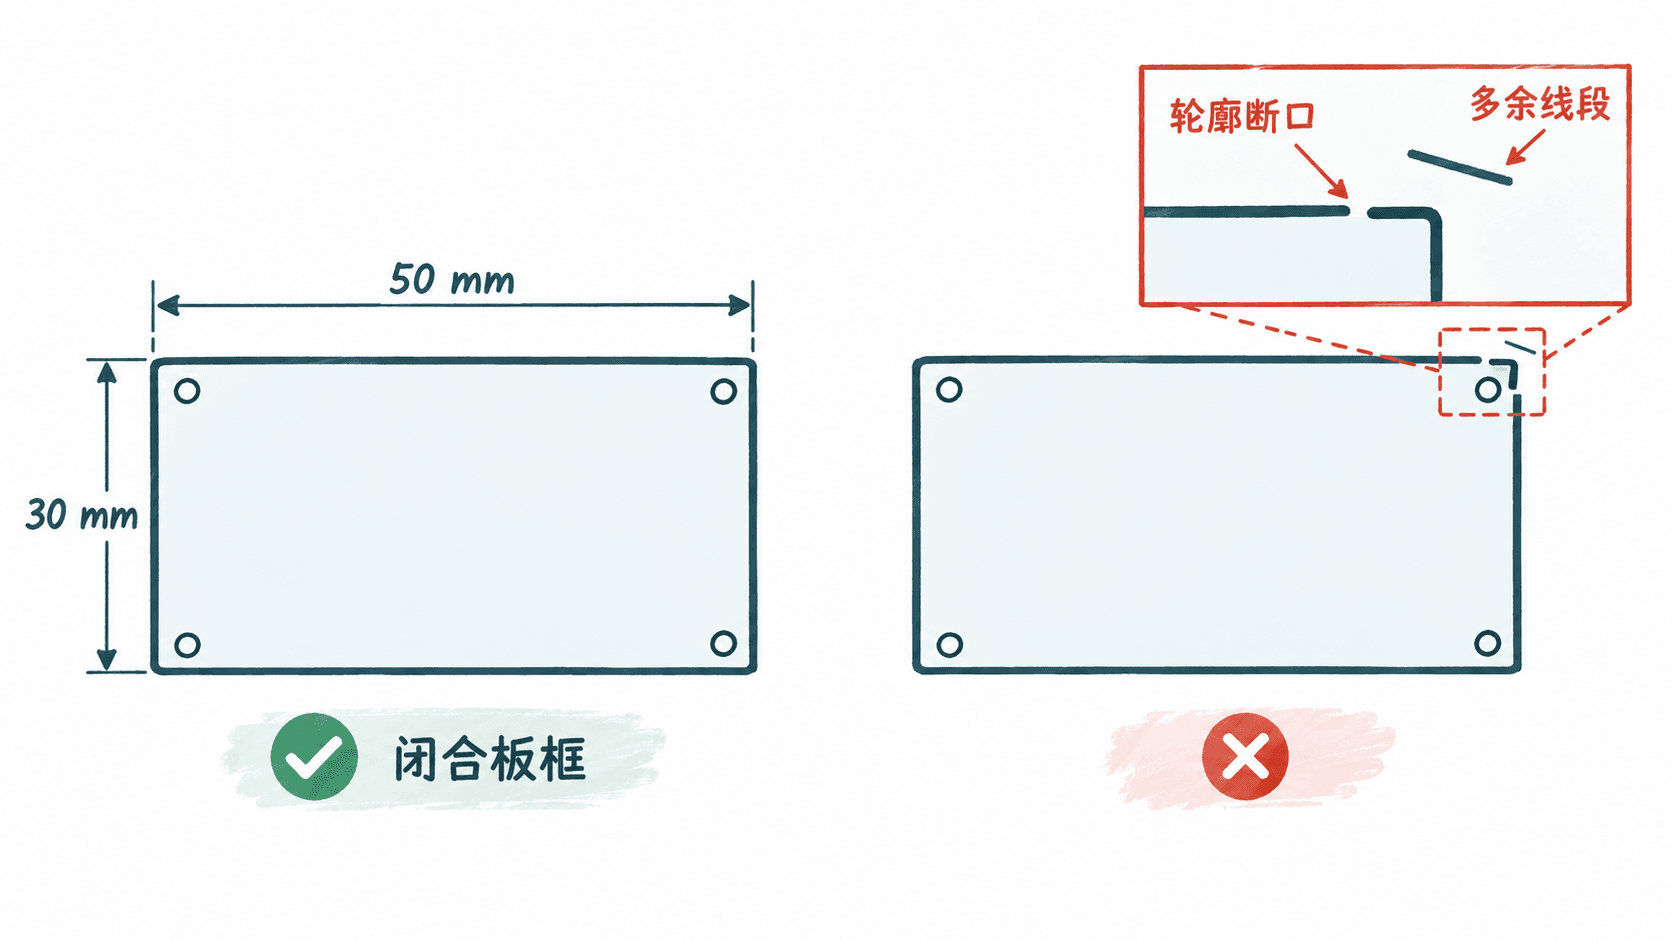
具体检查以下项目:
| 检查项 | 正确状态 | 异常表现 |
|---|---|---|
| 外形尺寸 | 与设计图一致,示例为 50 × 30 mm | 整体缩放或尺寸错误 |
| 外轮廓 | 连续闭合、无自交 | 端点断开、交叉或重复边 |
| 安装孔 | 钻孔文件中存在相应孔位 | 漏孔、孔位偏移 |
| 板内铣槽 | 与机械设计一致,并满足板厂表示规则 | 缺槽或将槽误写成普通线条 |
| 铜到板边 | 满足目标板厂的最小距离 | 走线或铺铜过于靠边 |
GerbView 可以辅助观察线条是否连接,但不能保证发现所有微米级断口,也不能代替几何拓扑检查。对于复杂外形,应回到 KiCad PCB 编辑器运行 DRC,并结合板厂提供的制造预览和设计审核工具确认。
如果发现非金属化安装孔只出现在板框层的圆形图形中,而没有对应钻孔或铣削信息,应检查是否使用了正确的 NPTH 封装,以及非金属化孔文件是否随生产资料一起导出。不要默认板厂会将板框上的圆圈理解为钻孔指令。
制造资料的最终验收
完成目视检查后,再用 PCB 编辑器执行正式 DRC。Gerber 查看器检查的是导出后的几何结果,DRC 则检查 PCB 设计约束,两者不能互相替代。
推荐采用以下投板前验收清单:
- 顶层、底层铜文件均能正常加载,没有意外缺失的走线或铺铜。
- 两面阻焊文件齐全,焊盘开窗与实际焊接需求一致。
- 丝印内容可读,重要位号和极性标识没有被遮挡。
- 镀通孔与非金属化孔的钻孔文件齐全,孔位与焊盘和板框一致。
- 板框只有预期外形,尺寸正确,没有明显断口和额外轮廓。
- PCB 编辑器 DRC 中没有未处理的错误;警告也已逐项确认。
- 文件包不包含旧版本生产文件,压缩包解压后可以完整查看。
发现问题时,应该先回到 PCB 工程修改,再重新导出全部受影响的制造文件并复查。不要只手工移动 Gerber 中的个别图形,否则生产文件和工程源文件会失去一致性。
向板厂提交时,将同一设计修订版本的 Gerber 与钻孔文件放入一个 ZIP 包,并填写板厚、层数、板材、铜厚、阻焊颜色、表面处理等订单参数。Gerber 通常不包含全部采购和工艺要求,这些信息需要通过订单或制造说明另行提供。
最终合格标准是:制造文件可完整加载、各层空间对位一致、板框和加工孔信息明确、主要焊接区域开窗正确,并且 DRC 和目标板厂工艺审核没有未解决的问题。只有完成这些检查,才应提交正式生产。