
PLC 与工业控制 / 系统课时
运行正常异常测试并交付验收记录
运行正常异常测试并交付验收记录
输送分拣站程序完成后,需要用可重复的测试证明设备能够正确启动、停止、连续分拣并处理异常。本课以一套输送带加气缸分拣装置为例,执行六组验收测试,记录程序版本、实测结果和缺陷处理情况,最终形成可追溯的交付资料。
学习目标
- 根据工艺条件执行正常运行、异常超时和恢复测试。
- 使用明确的判定阈值、测试证据和脚本核对验收结果。
- 整理程序版本、缺陷重测记录及交付签署资料。
固定测试基线与验收条件
验收之前必须固定被测程序版本,否则测试通过后再次修改程序,原有结果就不能证明新版本合格。
以 CODESYS 3.5 和一套 PLC 输送分拣站为例,假设设备配置如下:
- 输入:启动按钮、停止按钮、工件检测传感器、气缸伸出到位、气缸缩回到位、气压正常反馈。
- 输出:输送电机运行命令、气缸伸出电磁阀、气缸缩回电磁阀、故障报警。
- 工艺:启动输送,检测工件,根据分拣条件动作,完成后等待下一件。
- 异常:工件超时未到位、气缸动作超时、气压异常时停止相关动作并锁存故障。
本案例采用以下项目验收阈值。这些数值是教学示例,正式项目必须以已批准的设备需求、风险评估和 FAT/SAT 方案为准。
| 验收指标 | 本案例标准 |
|---|---|
| 启动至电机运行输出生效 | 不超过 200 ms |
| 正常停止至电机运行输出断开 | 不超过 200 ms |
| 连续分拣正确率 | 20 件全部正确 |
| 工件到位等待超时 | 3000 ms,允许偏差 ±150 ms |
| 暂停恢复后的重复分拣 | 0 次 |
| 重新上电后的意外自动启动 | 0 次 |
这里的 200 ms 只约束 PLC 运行输出信号,不代表输送带机械部分必须在 200 ms 内完全停止。实际停车距离、停止时间与安全功能必须依据独立的安全要求验证。
测试开始前记录工程版本、PLC 型号、固件版本、I/O 清单版本、下载时间和工程归档文件的 SHA-256 值。所有参与验收的人员使用同一份批准基线。
执行启动停止与连续分拣测试
正常工况分为 T01、T02、T03 三组。每组测试都应记录操作步骤、输入状态、PLC 输出、物理设备反馈及最终判定。
启动测试 T01
- 确认气压正常、气缸处于缩回位、故障锁存已清除,设备处于待机状态。
- 确认启动按钮已经释放,再按下启动按钮。
- 使用 PLC 在线监视或具备相应精度的事件记录测量启动有效沿至电机运行命令生效的时间。
- 检查输送带开始运行,且未出现未授权的气缸动作。
- 松开启动按钮,确认运行状态符合工艺设计,而不是依赖按钮持续按下。
本案例实测响应 110 ms,低于 200 ms 阈值,T01 的输出响应指标通过。还须确认现场动作正确,才能判定整个测试项通过。
停止测试 T02
- 让设备进入正常输送状态。
- 按下停止按钮,记录有效输入至电机运行输出断开的时间。
- 确认电机命令断开,气缸动作按照批准的停止策略处理。
- 保持停止按钮状态并再次尝试启动,确认设备不会绕过停止条件运行。
本案例实测输出断开时间为 95 ms。若控制输出已断开但电机仍持续运行,应继续检查驱动器、接触器及反馈链路,不能直接判定设备停止测试合格。
连续分拣测试 T03
准备 20 件可识别的测试工件,其中 10 件需要气缸分拣,另外 10 件正常通过。按固定间距依次送入,并记录每件的检测时间、分类结果和实际去向。
验收时同时检查分拣正确数、漏检数、重复计数和气缸是否可靠回到初始位置。本案例要求 20 件全部正确、漏检为 0、重复计数为 0,且连续运行期间没有异常停机。
不要只看最终计数是否等于 20。如果发生一次重复计数和一次漏计,最终数量可能仍为 20,因此必须对照工件逐件记录。
验证异常超时与恢复行为
异常测试包含 T04、T05、T06。重点检查故障后的输出状态、状态锁存、恢复条件和是否存在意外重复动作。
到位超时测试 T04
在离线仿真中,让输送工件检测有效,但保持目标到位反馈无效,模拟工件未在规定时间内到达。
- 记录等待计时开始时刻。
- 确认 3000 ms 左右触发到位超时故障。
- 检查故障标志被锁存,相关运行输出断开或进入批准的安全处理状态。
- 恢复模拟反馈,确认故障不会仅因传感器恢复就自动清除。
- 执行人工故障复位,确认故障原因已消失且重新满足启动许可条件。
- 再次发出新的启动命令,确认设备才能重新运行。
本案例记录超时触发值为 3070 ms,偏差 70 ms,处于允许范围内。计时判定通过不等于整个异常测试通过,还必须检查故障锁存和输出动作。
暂停恢复测试 T05
在气缸执行分拣动作之前发出暂停请求,检查系统进入约定的暂停状态。记录暂停前工艺步骤、已完成计数和待处理工件标识。
暂停 2 秒后,先确认所有需要停止的输出已经停止,随后按规定恢复流程发出继续命令。检查未完成工件是否按照设计继续或重新开始,同时验证不会重复执行已经完成的分拣动作。
本案例允许恢复后继续未完成步骤,但要求重复分拣次数为 0。若停在气缸运动途中,必须按实际设备的机械安全条件决定继续、回原点或转入故障处理,不能简单恢复所有输出。
重新上电测试 T06
由授权人员在设备处于正常运行状态时,按批准的测试方案完成受控断电和重新上电。分别观察上电后首次扫描、PLC 进入 RUN 状态及操作按钮释放前后的行为。
检查电机运行输出保持关闭、气缸不会意外动作,保留型变量和故障状态符合需求,并要求操作员释放启动按钮后重新按下,才能产生新的启动请求。
特别测试断电前启动按钮被保持按下的情形:重新上电后不得仅因为该输入仍然为真而自动恢复运行。安全控制器、防护回路及驱动器复位要求应独立执行验证。
自动核对测试数据与通过率
六组测试的实际证据应来自在线监视记录、事件日志、设备测量或现场见证。可以使用 Python 3.10 及以上版本检查测试项是否齐全,以及数值结果是否满足批准的阈值。
下面给出一个完整的离线核对脚本。数据为教学演示值,不能作为真实设备已经验收合格的证明。字段依次为测试编号、实测值、目标值、允许偏差和证据编号。
# Python 3.10+,标准库即可运行
# 不同指标采用各自的单位和允许偏差
records = [
    ('T01', 110, 0, 200, 'EV-T01'),
    ('T02', 95, 0, 200, 'EV-T02'),
    ('T03', 0, 0, 0, 'EV-T03'),
    ('T04', 3070, 3000, 150, 'EV-T04'),
    ('T05', 0, 0, 0, 'EV-T05'),
    ('T06', 0, 0, 0, 'EV-T06'),
]

# 防止缺少测试、重复记录或顺序不一致
expected_ids = [f'T{i:02d}' for i in range(1, 7)]
actual_ids = [item[0] for item in records]
if actual_ids != expected_ids:
    raise SystemExit('测试编号缺失、重复或顺序错误')

passed_count = 0
for test_id, actual, target, tolerance, evidence in records:
    # 没有证据或超出批准阈值,均不能算通过
    passed = (
        actual >= 0
        and tolerance >= 0
        and abs(actual - target) <= tolerance
        and bool(evidence)
    )
    print(f'{test_id} {"PASS" if passed else "FAIL"}')
    passed_count += int(passed)

print(f'数值核对:{passed_count}/{len(records)} 通过')
if passed_count != len(records):
    raise SystemExit(1)
预期输出(使用示例数据):
T01 PASS
T02 PASS
T03 PASS
T04 PASS
T05 PASS
T06 PASS
数值核对:6/6 通过
T01、T02、T04 的数值单位为毫秒;T03 记录错误分拣件数,T05 记录重复动作次数,T06 记录意外启动次数。正式使用时应将演示值替换为现场实测值,并把证据编号关联到真实记录。实际证据路径、时间和文件 ID 可能不同。
脚本只完成数值核对,不能替代人工对故障锁存、设备动作和安全条件的验收。如果任一必要检查项失败,即使脚本输出 PASS,该测试项也不能被签署为整体通过。
关闭缺陷并形成交付记录
发现问题时应先保存失败证据,再登记缺陷,而不是立即修改程序后删除原测试记录。修复后必须重新下载经过批准的版本,并对受影响的测试项及相关回归测试重新取证。
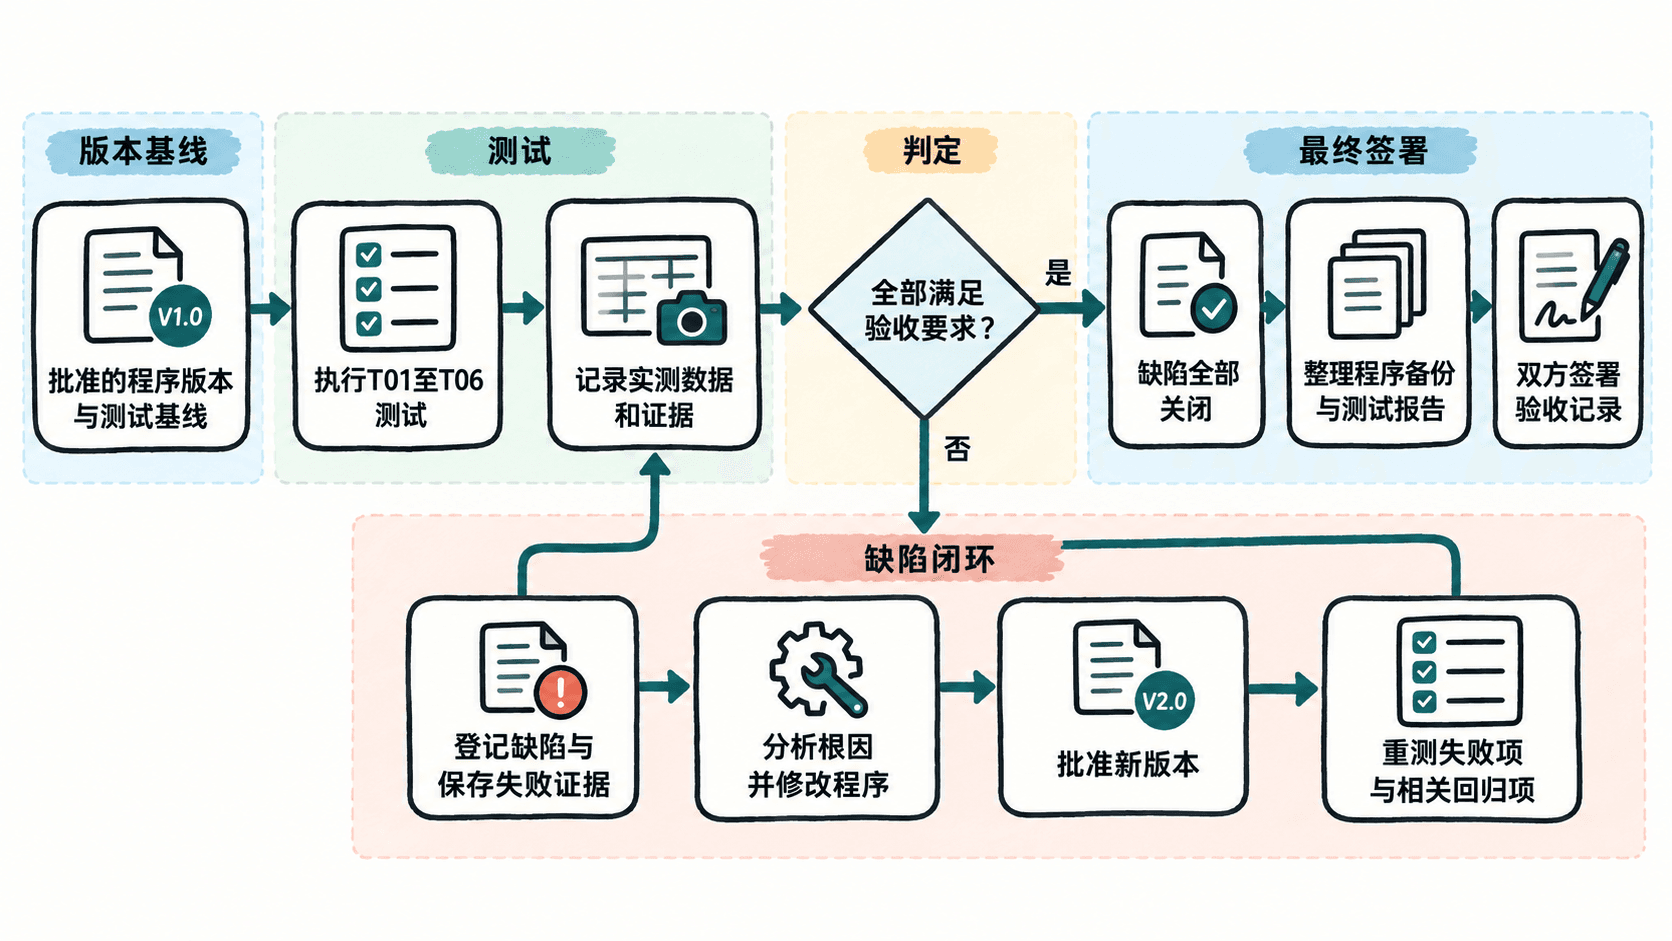
例如 T04 首次测试时发现到位超时未锁存,可以登记缺陷 DEF-001,记录首次失败时的程序版本、故障触发条件和事件证据。修复后重新测试 T04,并补测正常启动、停止和重新上电,防止锁存逻辑改动引入新的启动问题。
正式交付记录至少应包含以下字段:
| 字段 | 示例或填写要求 |
|---|---|
| 工程与设备 | 输送分拣站、设备编号 |
| 程序版本 | 示例 V1.0.3,填写实际版本 |
| 工程文件完整性 | 归档文件名及 SHA-256 校验值 |
| 运行环境 | PLC 型号、固件版本、I/O 清单版本 |
| 测试编号 | T01 至 T06 |
| 测试结果 | 实测数据、通过或失败、执行时间 |
| 测试证据 | 日志、趋势记录、照片或视频编号 |
| 缺陷状态 | 缺陷编号、修复版本、重测记录 |
| 签署信息 | 测试人、复核人、客户代表、签署日期 |
最终打包建议包含四类文件:与现场下载版本一致的 PLC 工程备份、批准的程序与 I/O 版本清单、完整测试记录及证据索引、缺陷关闭和验收签署文件。
签署前应再次在线核对 PLC 实际运行版本与归档基线是否一致,确认所有阻断验收的缺陷已关闭、六组必测项均通过、所需安全测试另有合格记录。若验收后继续修改程序,必须重新评估影响范围并执行必要的回归测试,不能沿用旧版本的通过结论。