
PLC 与工业控制 / 系统课时
列出输送分拣站输入输出和工艺条件
列出输送分拣站输入输出和工艺条件
要让输送分拣站能够按图接线、编程和验收,先把每一个现场信号落实到 PLC 通道,再写清正常动作、异常停机与复位条件。下面以单条输送带配一只推料气缸的教学工位为例,形成一份可直接用于程序设计的 I/O 基线。
学习目标
- 编制包含地址、变量、触发含义的数字量 I/O 表。
- 明确合格品放行、不合格品推料及故障恢复的工艺条件。
- 用在线监视和场景测试核对信号与现场动作是否一致。
固定设备边界和电气约定
工位由输送电机 M1、单线圈弹簧复位推料阀 Y1、到位光电 B1、剔除判定信号 B2、气缸缩回/伸出检测 B3/B4、操作按钮与声光报警组成。一次只允许一件物料进入分拣位;B2 由检测装置提供,约定高电平表示需要剔除,且必须在 B1 稳定检测后保持到 PLC 采样完成。
本例采用 24 V DC 数字量、常规 PLC 输出控制接触器线圈与电磁阀。停止按钮使用常闭触点,定义 StopHealthy=TRUE 为未按下;安全回路就绪、气压正常等采用 TRUE 为允许的正向语义。按钮、传感器极性必须先和实际接线核对,不得靠程序猜测。
建立 I/O 分配表
以下地址仅是假设数字量模块从输入字节 0、输出字节 0 连续编址的 CODESYS 3.5 示例;使用西门子、三菱或不同总线模块时,应以设备组态的实际地址为准。
| 类型与地址 | PLC 变量 | 现场设备 / TRUE 的含义 |
|---|---|---|
DI %IX0.0 |
StartPB |
启动按钮按下 |
DI %IX0.1 |
StopHealthy |
常闭停止按钮回路完好 |
DI %IX0.2 |
ResetPB |
故障复位按钮按下 |
DI %IX0.3 |
AutoMode |
自动模式被选择 |
DI %IX0.4 |
SafetyReady |
安全回路允许状态反馈 |
DI %IX0.5 |
PartAtStation |
物料触发分拣位光电 |
DI %IX0.6 |
RejectPart |
检测装置判定需要剔除 |
DI %IX0.7 |
CylRetracted |
气缸完全缩回 |
DI %IX1.0 |
CylExtended |
气缸完全伸出 |
DI %IX1.1 |
MotorContactorFB |
电机接触器吸合反馈有效 |
DI %IX1.2 |
AirPressureOK |
气压达到工艺允许值 |
DO %QX0.0 |
MotorCmd |
请求启动输送电机 |
DO %QX0.1 |
ExtendValve |
电磁阀通电,气缸伸出 |
DO %QX0.2 |
AlarmLamp |
故障指示灯亮 |
DO %QX0.3 |
AlarmBuzzer |
蜂鸣器响 |
上电初始应检查 CylRetracted=TRUE 且 CylExtended=FALSE。若两只限位同时为 TRUE,按传感器接线或机械异常处理;两只同时为 FALSE 可能是气缸行程中,只有超过规定动作时间仍无到位信号才判故障。
把地址落实为程序变量
片段示例:在 CODESYS 3.5 新建全局变量列表(GVL),使用下列声明。它依赖实际 PLC 的 I/O 模块编址,不是可脱离硬件独立运行的完整程序。
VAR_GLOBAL
    // 输入地址必须与设备组态中的真实通道对应
    StartPB AT %IX0.0 : BOOL;
    StopHealthy AT %IX0.1 : BOOL;
    ResetPB AT %IX0.2 : BOOL;
    AutoMode AT %IX0.3 : BOOL;
    SafetyReady AT %IX0.4 : BOOL;
    PartAtStation AT %IX0.5 : BOOL;
    RejectPart AT %IX0.6 : BOOL;
    CylRetracted AT %IX0.7 : BOOL;
    CylExtended AT %IX1.0 : BOOL;
    MotorContactorFB AT %IX1.1 : BOOL;
    AirPressureOK AT %IX1.2 : BOOL;

    // 输出只描述控制意图,安全断能由硬件回路保证
    MotorCmd AT %QX0.0 : BOOL;
    ExtendValve AT %QX0.1 : BOOL;
    AlarmLamp AT %QX0.2 : BOOL;
    AlarmBuzzer AT %QX0.3 : BOOL;
END_VAR
验证方法:离线编译检查声明无重复地址,在线监视逐个按动按钮、遮挡光电并查看变量变化。随后在电机及气缸具备安全测试条件时,按单点调试规程确认输出与负载一一对应;禁止通过强制安全反馈信号来模拟安全许可。
明确动作流程和故障条件
下图把正常分支与异常分支放到同一条工艺链,便于后续拆成 PLC 状态机。示例时间为教学工位的初始验收值,投产前必须依据机械行程、输送速度和现场测试修订。
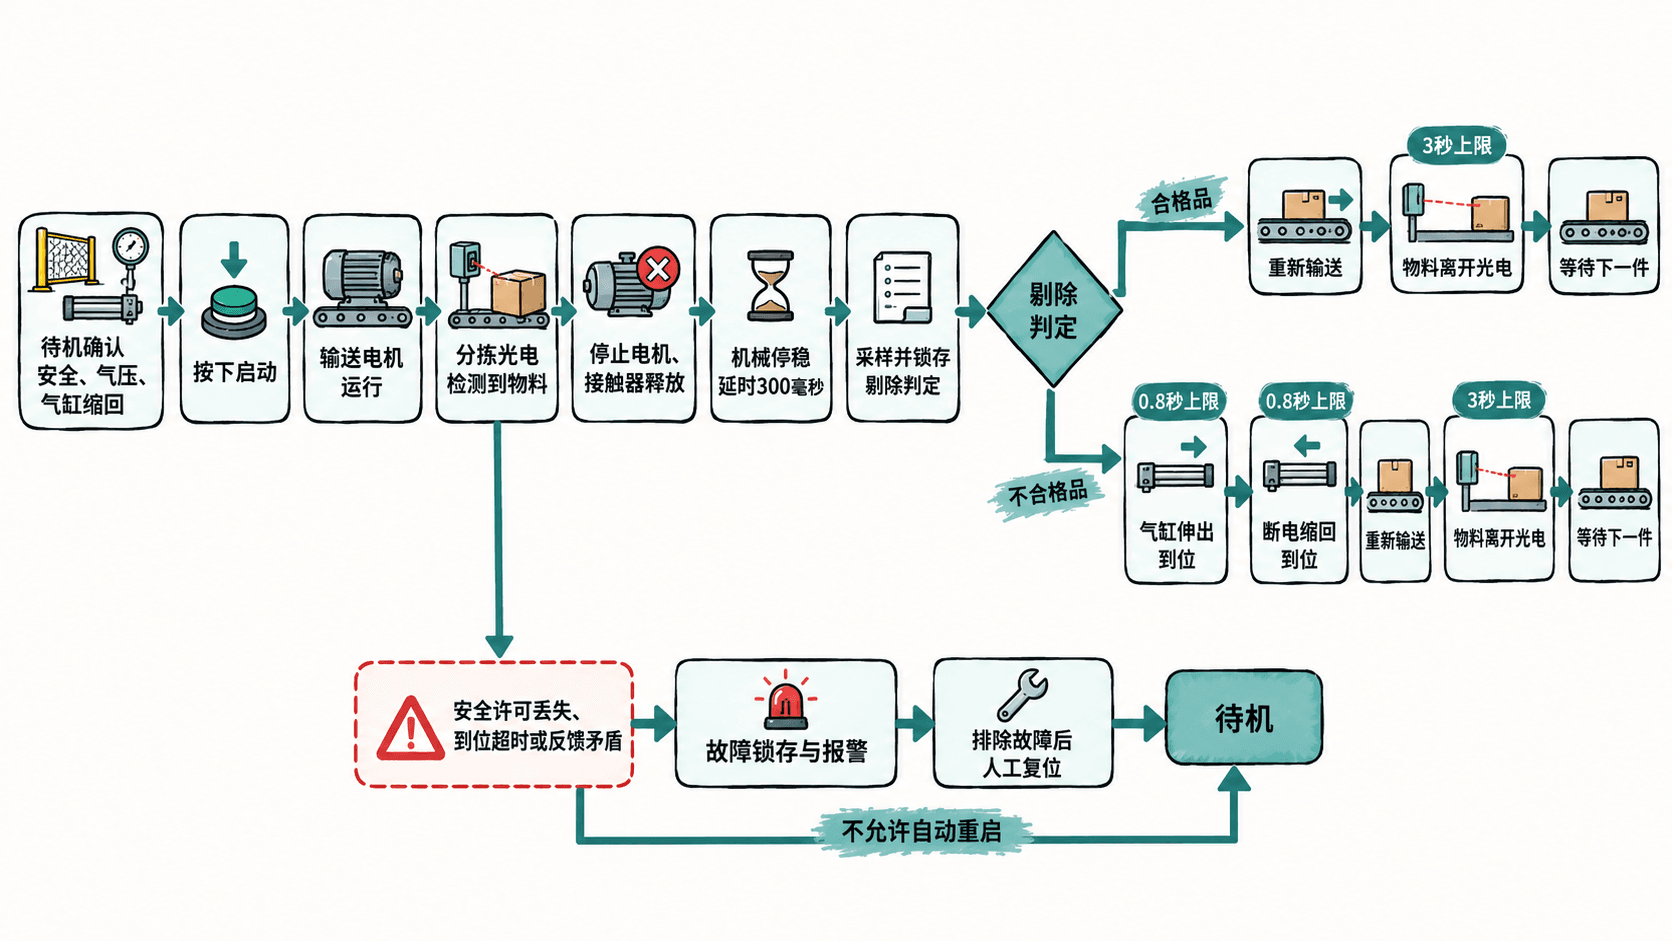
| 工艺条件 | 正确动作 / 超时处理 |
|---|---|
| 启动许可 | 自动模式、StopHealthy、安全反馈、气压正常、气缸缩回且无锁存故障;启动采用新按下沿 |
| 物料到站 | B1 连续有效 150 ms 后请求停带;接触器释放后等待经现场验证的 300 ms 机械停稳延时再推料 |
| 合格品 | 不伸出气缸,恢复输送,B1 清除后进入下一件检测 |
| 不合格品 | 锁存 B2 结果;伸出及缩回分别在 0.8 s 内收到相应限位,输送期间不允许推料 |
| 运行监控 | 接触器启动命令后 1.5 s 内应出现反馈;撤销命令后 1.0 s 内应释放;该反馈不证明电机已机械停稳 |
| 清站监控 | 恢复输送后 3 s 内 B1 应清除,否则报警并停机 |
SafetyReady 或 AirPressureOK 失效、停止按钮动作、限位信号冲突及动作超时都应撤销电机/推料命令;需要锁存的故障在原因消除后才能人工复位。复位仅返回待机,不得自行恢复输出,必须再次按启动按钮。
用验收场景校核表与动作
接线检查先在输出断能的安全条件下逐点测试输入,再逐点调试输出,最后做整站循环;不要把在线强制输出当成正常生产操作。
- 遮挡 B1,确认
%IX0.5变 TRUE,移开后恢复 FALSE;B2 的剔除高电平能在采样窗口保持。 - 输入正常、B2=FALSE 时送入 10 件,预期 10 件全部通过,气缸不伸出。
- 输入正常、B2=TRUE 时送入 10 件,预期 10 件均完成一次伸出与缩回,未发生连续推料。
- 断开气压允许或模拟气缸到位超时,预期停止并报警;恢复条件后仅按复位不应启动电机。
- 在受控测试条件下验证停止按钮、硬件安全回路及反馈一致性,确认安全动作不依赖普通 PLC 扫描周期。
交付时保留 I/O 地址表、端子号、接线图版本、传感器常开/常闭极性、超时设定和逐项验收结果。任何更换模块或改变信号极性的修改,都必须同时更新这份基线和程序映射。