
PLC 与工业控制 / 系统课时
用计数器记录设备动作次数
用计数器记录设备动作次数
本节用 S7-1200 的 IEC 计数器统计传感器脉冲和设备动作次数,并把计数值用于到数停机或批次判断。核心是让计数器只对有效边沿计数,同时处理好当前值、到达标志与复位条件,避免一个持续高电平被误认为多次动作。
学习目标
- 能使用
CTU完成加计数并读取当前计数值。 - 能区分持续电平与有效上升沿对计数结果的影响。
- 能设计明确的复位条件,并验证计数到达设定值后的行为。
计数器数的是事件而不是保持时间
典型需求是“每检测到一个工件加 1”。IEC 加计数器 CTU 的核心输入包括计数触发 CU、复位 R 和预设值 PV,输出包括当前值 CV 与到达标志 Q。
CU 并不是只要为 1 就在每个扫描周期加 1。标准计数行为关注从 0 到 1 的变化,也就是有效上升沿。这样传感器即使保持高电平多个扫描周期,也只表示一次到件事件。
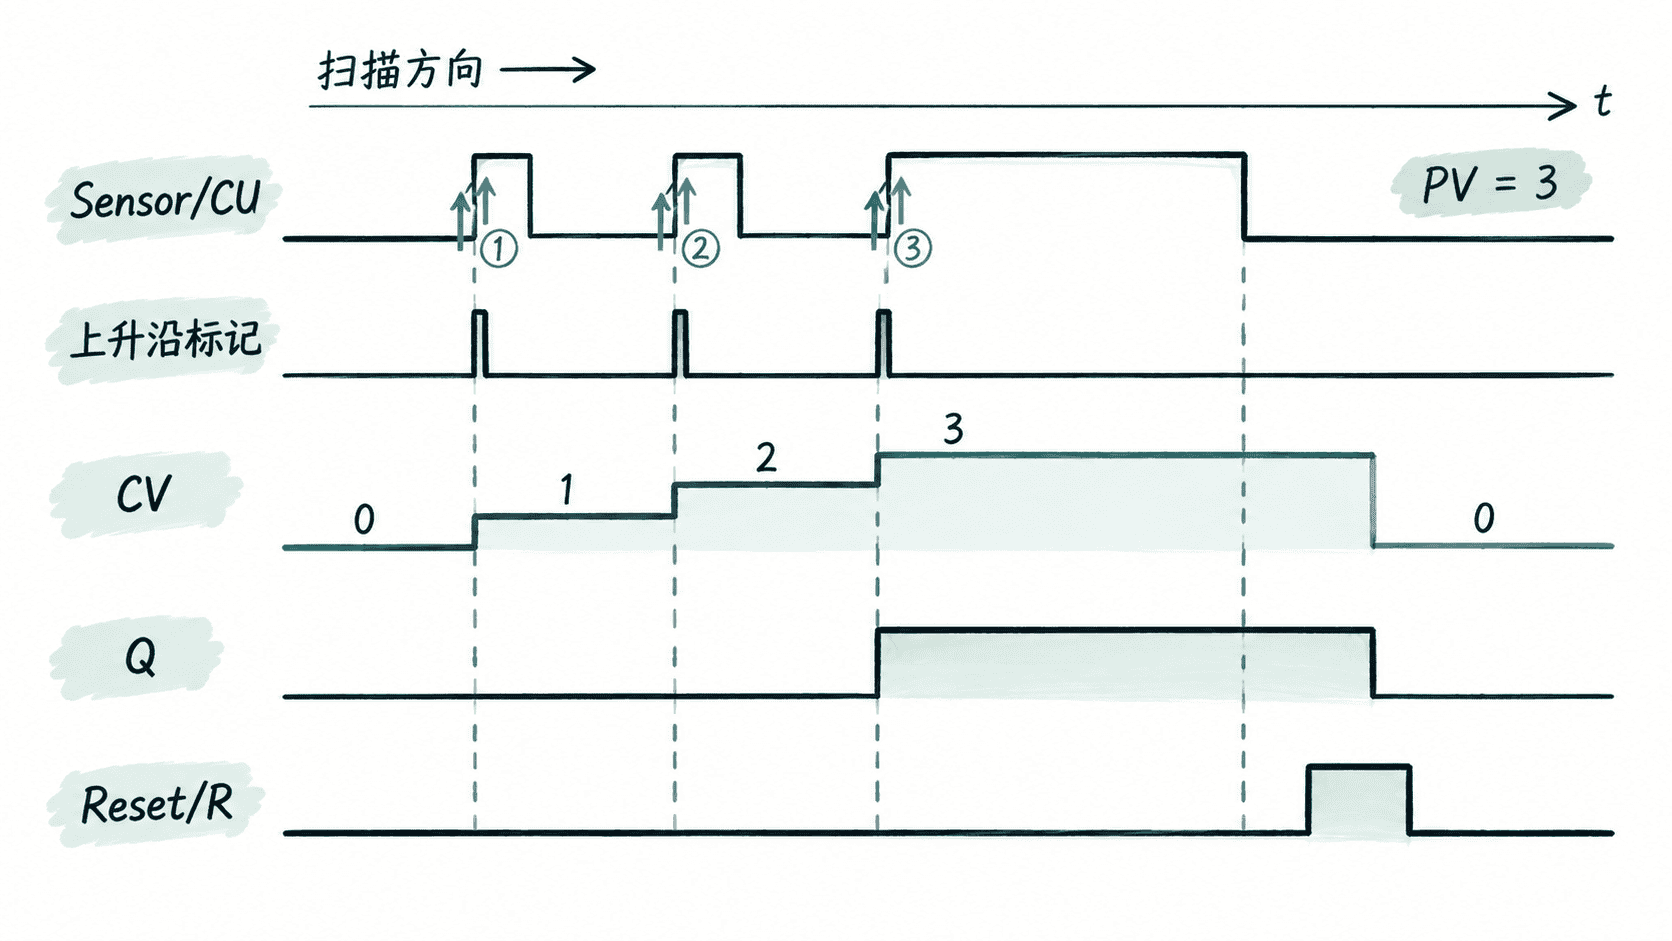
如果传感器本身会抖动,一个真实工件仍可能形成多个上升沿。此时问题已经不只是计数器配置,还需要在计数前增加硬件滤波、输入滤波或可靠的去抖逻辑。
用 CTU 完成基本加计数
假设包装线上每通过一个工件,光电传感器 PartPulse 产生一次低到高变化;累计到 10 个后置位 BatchFull。在 LAD 中放置 CTU,把传感器信号连接到 CU,批次复位信号连接到 R,并将 PV 设置为 10。
下面的 SCL 与 LAD 中的 CTU 网络表达相同控制关系,可用于核对各引脚含义:
CTU_Parts(CU := PartPulse, R := ResetBatch, PV := 10);
PartCount := CTU_Parts.CV;
BatchFull := CTU_Parts.Q;
这是等价逻辑的片段示例,依赖已声明的 IEC CTU 实例 CTU_Parts,以及 BOOL 变量 PartPulse、ResetBatch、BatchFull 和与 CV 类型兼容的 PartCount。实际练习应在 LAD 中连接 CTU 的对应引脚。
预期结果:每出现一次有效的 PartPulse 上升沿,CV 增加 1;当 CV 达到 PV=10 时,Q 为 1。ResetBatch 为 1 时,当前计数被清零,到达标志也随之清除。
第1次有效上升沿  -> CV=1,  Q=0
第9次有效上升沿  -> CV=9,  Q=0
第10次有效上升沿 -> CV=10, Q=1
ResetBatch=1      -> CV=0,  Q=0
处理边沿与重复计数
如果输入由普通按钮或机械触点产生,可能在一次按压中快速抖动多次,每次低到高变化都有机会被当成新的事件。此时看到的现象通常是“按一次却增加两次或更多”。
先在线监控原始输入,再监控 CV。如果一次机械动作对应多个输入脉冲,应先解决信号质量,而不是用减计数或事后修正数值来掩盖问题。
在某些控制逻辑中,还会先通过上升沿检测把一个条件转换为单扫描周期脉冲,再送给后续多个功能块。其关系可以表示为:
RisingPulse := InputSignal AND NOT InputMemory;
InputMemory := InputSignal;
这是原理片段示例,用于说明上升沿检测;实际项目优先使用 TIA Portal 提供的边沿检测机制,并为边沿存储分配独立状态,避免多个信号共用同一存储位。
预期结果:InputSignal 从 0 变为 1 的那个扫描周期,RisingPulse 为 1;输入继续保持 1 时,后续扫描的 RisingPulse 均为 0。
InputSignal: 0 -> 1 -> 1 -> 1 -> 0
RisingPulse: 0 -> 1 -> 0 -> 0 -> 0
把复位条件设计清楚
复位通常来自“新批次开始”“操作员确认”或“设备完成换箱”等明确事件。不要把一个长时间保持的普通运行条件直接接到 R,否则计数器可能在运行期间持续处于清零状态,看起来像完全无法计数。
如果生产逻辑要求“达到 10 个后停止输送,换箱确认后重新计数”,可以让 CTU_Parts.Q 参与停止条件,同时由独立的 ResetBatch 在换箱完成后清零。
在线验证计数链路
调试时按“原始信号 → 有效边沿 → CV → Q → 复位”的顺序检查。只盯着最终停机输出,会把传感器抖动、边沿丢失和错误复位混在一起。
可以先把 PV 临时设为较小的测试值,例如 3,在监控表中手动制造三个清晰的输入上升沿,确认 CV 依次为 1、2、3,并观察 Q 在第三次计数后置位。测试结束再恢复正式参数。
只要保证一个真实动作对应一个有效边沿、每个计数任务使用自己的实例,并让复位条件具有明确业务含义,CTU 就能稳定承担产量、动作次数和批次件数等基础统计任务。