
单片机与物联网 / 系统课时
生成 BOM 与贴装坐标文件
生成 BOM 与贴装坐标文件
PCB 设计完成后,装配厂需要知道每个元件采购什么型号、贴在哪个位置以及是否需要贴装。本文以一块 STM32 单片机控制板为例,整理 BOM 和贴装坐标文件,核对位号、封装、数量与旋转角度,并建立替代料和不贴装元件的交付规则。
学习目标
- 能根据原理图和 PCB 导出、整理可交付的 BOM 与贴装坐标文件。
- 能正确处理制造商料号、DNP 元件、替代料与坐标原点。
- 能完成 BOM、PCB 和贴装文件的交叉检查,避免漏贴、错料和方向错误。
明确两份文件分别解决什么问题
BOM(Bill of Materials,物料清单)回答采购和备料问题;贴装坐标文件(Pick and Place,也称 CPL、Centroid)回答贴片机把元件放在哪里、转到什么角度的问题。两份文件通过元件位号关联,但不能相互替代。
以一块包含 MCU、电源、晶振和接口电路的控制板为例,先建立以下 BOM。表中料号仅用于演示数据结构,正式下单时必须从制造商或授权分销渠道确认完整型号、封装、供货状态和对应数据手册。
| Designator | Qty | Value | Manufacturer | MPN | Footprint | Assemble |
|---|---|---|---|---|---|---|
| U1 | 1 | STM32F103C8T6 | STMicroelectronics | STM32F103C8T6 | LQFP-48 | YES |
| U2 | 1 | 3.3 V LDO | 待确认 | 待确认 | SOT-223 | HOLD |
| R1,R2,R3 | 3 | 10k | 待确认 | 待确认 | 0603 | HOLD |
| C1,C2 | 2 | 100nF | 待确认 | 待确认 | 0603 | HOLD |
| R4 | 1 | 0R | 待确认 | 待确认 | 0603 | DNP |
其中 U1 的完整制造商料号是具体订货型号,其他行的“待确认”不是可采购料号;HOLD 表示禁止直接下单或安排贴装,待工程确认后再改为 YES。正式发布的可贴装 BOM 不应保留 HOLD 项。
对于贴装坐标文件,通常至少需要以下字段:
| 字段 | 含义 | 示例 |
|---|---|---|
| Designator | 元件位号 | U1 |
| Mid X | 元件中心 X 坐标 | 25.40 mm |
| Mid Y | 元件中心 Y 坐标 | 18.20 mm |
| Rotation | 元件旋转角 | 90° |
| Layer | PCB 所在面 | Top |
不同工厂可能要求 Ref、PosX、PosY、Rot、Side 等其他列名,单位也可能使用 mil。必须先获取加工厂模板,再确定最终 CSV 的列名、单位和方向约定。
从设计软件导出原始文件
以 KiCad 9.0 的原理图编辑器和 PCB 编辑器为例,先确保原理图位号已经批量注释,且已使用“从原理图更新 PCB”同步元件。导出前保存两个编辑器中的修改,并运行原理图 ERC 与 PCB DRC;这些检查通过也不能替代制造资料审核。
- 打开原理图编辑器,在“工具(Tools)→ 生成 BOM(Generate BOM)”中使用适合的 BOM 导出器,输出 CSV。不同安装环境可用的导出器和选项可能不同。
- 打开 PCB 编辑器,选择“文件(File)→ 制造输出(Fabrication Outputs)→ 元件位置文件(Component Placement)”,选择 CSV 格式、毫米单位与所需板面后导出。
- 确认贴装文件包含 SMD 元件,且元件的位置和旋转角已写入。通孔元件是否进入装配清单应根据工厂的插件或手焊工艺单独约定。
- 将原始 BOM、原始坐标文件另存为只读基线,使用独立的交付副本进行筛选和修改,避免改坏设计软件输出。
KiCad 的 BOM 导出方式和菜单显示会随版本、语言包及导出器变化。若使用 Altium Designer,BOM 通常通过 Reports → Bill of Materials 输出,贴装坐标通过 File → Assembly Outputs → Generates pick and place files 获取;具体选项以当前版本为准。
建议交付文件采用统一版本号,例如 control-board-rev-a-bom.csv 和 control-board-rev-a-cpl.csv,并与 Gerber、钻孔文件和装配图使用相同的 PCB 修订版本。
清理 BOM 并处理不贴装元件
原理图自动生成的 BOM 不一定能直接采购。常见问题是只有电阻值而没有制造商料号、相同值的不同封装被合并,以及 DNP(Do Not Populate,不贴装)元件仍被计入采购数量。
整理时先以位号为最小核对单元,再按完整 MPN、封装及装配要求汇总数量。不要仅凭 Value 合并物料:同样是 10k 电阻,0603 与 0402 的贴装和焊盘并不兼容;同样是 100nF 电容,耐压、介质和精度也可能不同。
对于 R4 这种预留的 0 欧姆电阻,建议在完整工程 BOM 中保留该行并设置 Assemble=DNP,同时从本次实际贴装 BOM 和贴装坐标文件中排除。这样既保留设计记录,也不会让装配厂误贴。
假设设计有 8 个元件位号,其中 1 个 DNP、2 个尚未确认采购料号,则本次可发布的贴装元件位号只有 5 个,另有 2 个必须解除 HOLD 后才能安排完整板卡装配。不得为了让数量看起来一致而擅自将 HOLD 改成 YES。
替代料也不能只写“同规格可替换”。建议建立受控 AVL(Approved Vendor List,合格替代物料清单),记录主料 MPN、获批替代 MPN、批准人和适用修订版本。
- 电阻替代至少检查阻值、精度、功率、温度系数与实际封装尺寸。
- LDO 替代必须核对引脚定义、输入电压、输出电压、压差、热耗散与稳定性要求。
- MCU 替代必须核对封装引脚、存储容量、外设、固件兼容性和供货型号,不能只看同系列名称。
导出贴装坐标并校验方向
贴装坐标文件给出的是设计软件记录的元件中心和旋转角,但这些角度未必直接符合贴片机的供料零度定义。因此不能简单认为 CSV 中的 0° 就是元件在料带里的默认方向。
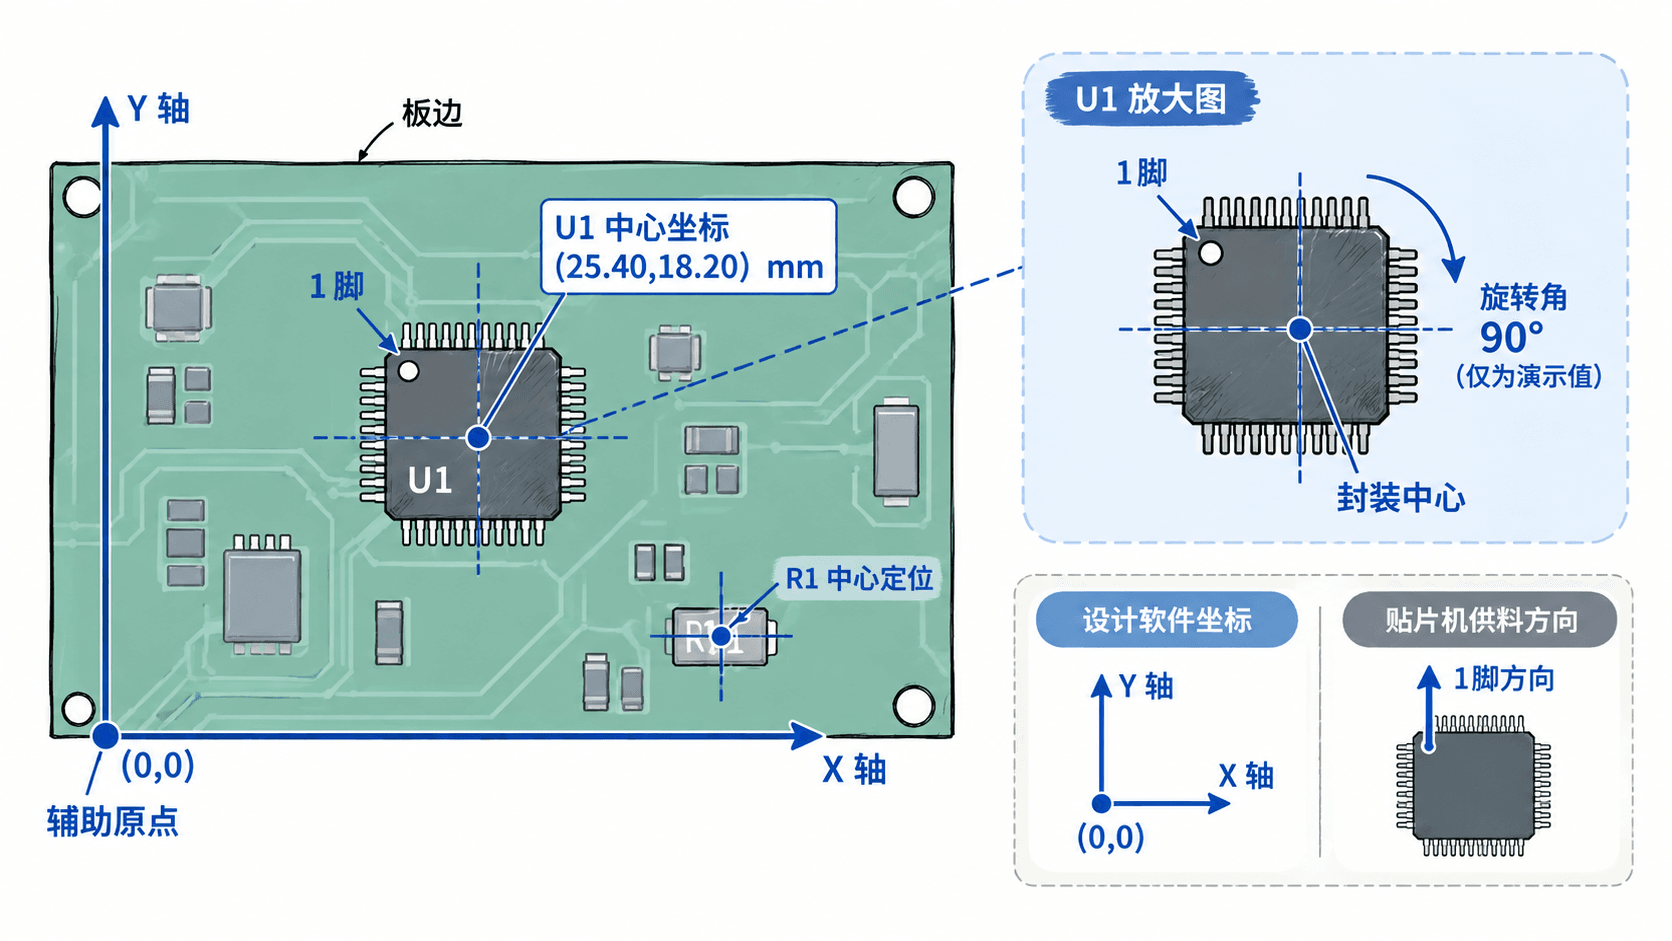
坐标导出时重点确认四项:
- 原点:优先使用与工厂确认的辅助原点或板级约定原点,不能在不同文件之间临时更换。
- 单位:统一使用 mm,并检查典型坐标是否落在 PCB 的实际尺寸范围内。
- 板面:Top 与 Bottom 必须区分;底面涉及镜像和旋转定义,不能直接套用顶面规则。
- 角度:按工厂零度方向约定核对有极性元件,尤其是 MCU、二极管、LED、钽电容和连接器。
例如 50 mm × 40 mm 的板,采用左下角为原点且正 X、正 Y 朝向板内的约定时,U1 坐标 (25.40,18.20) mm 落在板内;如果出现 X=2540 mm,应优先排查单位或 CSV 小数解析问题。
同一个 MCU 即使坐标中心正确,旋转错误 90° 仍会导致引脚错位。应将 CSV 中的角度与 PCB 焊盘编号、器件数据手册的引脚 1 标记以及工厂贴装预览共同检查,必要时按工厂规则做受控角度修正。
使用脚本检查 BOM 与贴装文件是否匹配
面对数十甚至上百个位号,可以通过脚本快速查出漏贴、重复位号以及误包含 DNP 的情况。下面的 Python 3 示例使用标准库,假定 BOM 包含 Designator,Assemble 列,贴装文件包含 Designator,Mid X,Mid Y,Rotation,Layer 列;两份 CSV 均采用 UTF-8 编码,并使用英文逗号分隔。
import csv
from pathlib import Path

# 一行 BOM 可以列出多个位号,按逗号拆分后逐个核查。
def read_bom(path):
    expected = set()
    excluded = set()
    with Path(path).open(encoding="utf-8-sig", newline="") as file:
        for row in csv.DictReader(file):
            refs = [r.strip() for r in row["Designator"].split(",")]
            target = expected if row["Assemble"].strip().upper() == "YES" else excluded
            for ref in refs:
                if not ref or ref in expected or ref in excluded:
                    raise ValueError(f"BOM 位号重复或为空: {ref!r}")
                target.add(ref)
    return expected, excluded


def read_cpl(path):
    refs = set()
    with Path(path).open(encoding="utf-8-sig", newline="") as file:
        for row in csv.DictReader(file):
            ref = row["Designator"].strip()
            if not ref or ref in refs:
                raise ValueError(f"CPL 位号重复或为空: {ref!r}")
            refs.add(ref)
    return refs


if __name__ == "__main__":
    expected, excluded = read_bom("bom.csv")
    placed = read_cpl("cpl.csv")
    print("BOM 应贴装位号:", len(expected))
    print("CPL 位号:", len(placed))
    print("CPL 缺少:", sorted(expected - placed))
    print("CPL 多出:", sorted(placed - expected))
预期结果:假设示例输入中 BOM 标为 YES 的位号为 U1、R1、R2、R3、C1,CPL 包含 U1、R1、R2、R3、C1、R4,则输出如下。
BOM 应贴装位号: 5
CPL 位号: 6
CPL 缺少: []
CPL 多出: ['R4']
这意味着 R4 虽然标记为 DNP,却仍然出现在贴装坐标中。应回到设计软件检查元件装配属性或导出过滤条件,重新生成文件,而不是仅删除报告信息。上述脚本是位号集合检查工具,不检查 MPN、封装、坐标数值及贴装角度,也不直接适用于不同列名的厂商模板。通孔手焊件还需要在比较前按约定单独过滤。
装配前执行交叉审核
最终交付不能只验证 CSV 能正常打开,还需要将 BOM、贴装文件、PCB、装配图和实际采购物料交叉对照。
| 检查项目 | 通过标准 | 失败处理 |
|---|---|---|
| 位号 | 应贴装 SMD 位号与 CPL 完全一致 | 查漏项和重复项 |
| 物料 | 每个采购行有获批 MPN | 暂停该物料采购 |
| 数量 | 分组数量等于实际位号数量 | 重新生成 BOM |
| 封装 | MPN 机械尺寸与焊盘匹配 | 核对数据手册与封装库 |
| 坐标 | 中心落在有效贴装区域 | 核实原点与单位 |
| 方向 | 1脚、极性和旋转方向正确 | 检查工厂预览并确认角度规则 |
| DNP | 不进入本次贴装任务 | 调整导出过滤条件 |
| 版本 | BOM、CPL、Gerber 同一修订 | 整套文件重新发布 |
建议在交付目录中保存原始导出文件、审核后的 CSV、装配图 PDF,以及变更记录。装配图应明确 PCB 的顶面、底面、元件位号、引脚 1 或极性标志,必要时提供 3D 视图辅助人工审核。
正式下单前,请装配厂返回 BOM 匹配结果和贴装预览。工程人员至少逐一检查 MCU、稳压器、晶振、二极管及所有有极性器件;如果涉及多拼板,还需确认坐标是单板坐标还是拼板坐标,以及工厂是否负责坐标变换。
完成验收的标准是:全部拟贴装器件拥有已确认的采购料号、BOM 与 CPL 位号一致、DNP 被明确排除、元件位置与方向得到确认,且两份文件与最终 PCB 制造数据版本相同。任何一项未通过,都应暂停发布并重新导出审核。